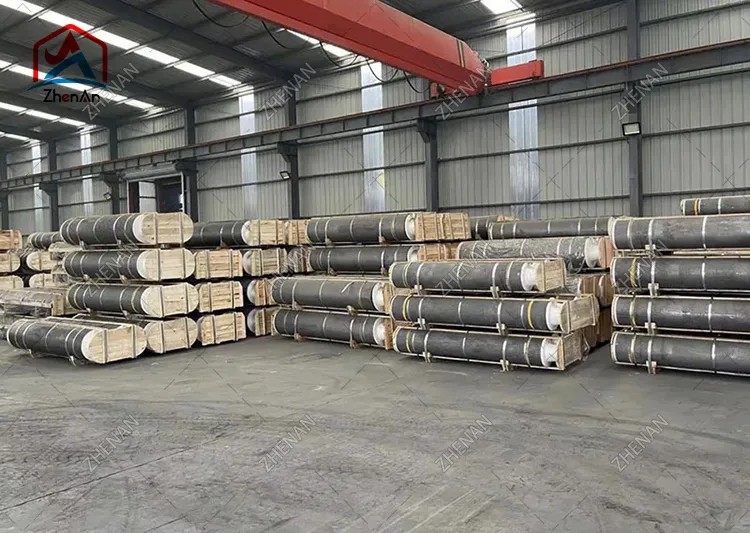
אלקטרודות גרפיט הן החומר המתכלה החשוב ביותר בייצור פלדה בתנור קשת חשמלי (EAF). הם נושאים זרמים עצומים - לרוב 100,000 אמפר או יותר - לתוך התנור, וממירים אנרגיה חשמלית לחום הממיס גרוטאות פלדה. עם זאת, עבור חומר שנראה כמו גליל שחור פשוט, אלקטרודות גרפיט הן מוצרים מורכבים באופן מפתיע, המוגדרים על ידי תכונות פיזיקליות מדויקות ומיוצרות בתהליך רב-שבועי, רב-שלבי.
מדריך זה מסביר את מאפייני מפתח של אלקטרודות גרפיט, איך המאפיינים האלה מתורגמים ל ביצועים בעולם האמיתי, ההבדל בין ציוני RP, HP ו-UHP, והמגוון המלא של יישומים תעשייתיים. בין אם אתה מפעיל מפעל פלדה, מנהל בית יציקה או מומחה רכש, מאמר זה יעזור לך להבין מה לחפש - וכיצד לבחור את האלקטרודה המתאימה לתנור שלך.
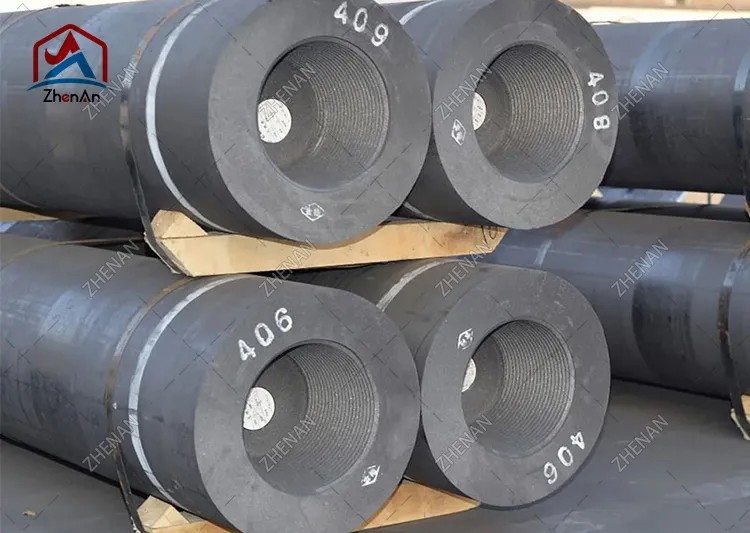
אלקטרודת גרפיט היא מוליך גלילי העשוי בעיקר מקוק נפט, קוק מחט וזפת זפת פחם, שנאפה ולאחר מכן עובר גרפיט בטמפרטורות גבוהות במיוחד. התוצאה היא גוף פחמן צפוף בעל התנגדות נמוכה שיכול לעמוד בתנאים התרמיים, החשמליים והמכאניים החזקים בתוך תנור קשת חשמלי.
מבחינה מבנית, מערכת אלקטרודות מורכבת משני חלקים:
מכיוון שאף חלק לא ארוך מספיק כדי להגיע מגג התנור עד לאמבט המותך, חלקי אלקטרודה מרובים מוברגים יחד באמצעות פטמות מושחלות מחודדות. כשהקצה נצרך במהלך ההמסה, מוסיפים חלקים חדשים בחלק העליון - תהליך "האכלה" מתמשך.
שלוש אלקטרודות מסודרות בדרך כלל בתבנית משולשת עבור תנור קשת חשמלי תלת פאזי AC. כל אלקטרודה, גג התנור והמתכת המותכת יוצרים יחד את המעגל החשמלי המקיים את הקשת.
גרפיט נבחר עבור אלקטרודות מכיוון שהוא משלב באופן ייחודי ארבע תכונות שאף חומר סביר אחר אינו מציע בקנה מידה תעשייתי:
הבנת תהליך הייצור מסבירה מדוע המאפיינים משתנים בין דרגות ומדוע איכותאלקטרודות גרפיטלפקד על פרמיה. מסלול הייצור הסטנדרטי כולל את השלבים העיקריים הבאים:
כל המחזור יכול לקחת מספר שבועות, וזו אחת הסיבות לכך שאספקת האלקטרודות רגישה למחזוריות השוק ומדוע זמני ההובלה חשובים ברכש.
המאפיינים הבאים הם מה שמעריכים מהנדסים וצוותי רכש בעת ציון אלקטרודה. הערכים ניתנים כ טווחים טיפוסיים עבור ציונים מסחריים; הנתונים המדויקים משתנים בהתאם ליצרן ולכיתה.
התנגדות מודדת עד כמה האלקטרודה מתנגדת לזרימת זרם. נמוך יותר עדיף: התנגדות נמוכה פירושה פחות אנרגיה חשמלית שאבדה כחום בתוך האלקטרודה עצמה, ולכן יותר אנרגיה מגיעה לקשת. אלקטרודות UHP משיגות את הערכים הנמוכים ביותר (בדרך כלל 5-7 µΩ·m) הודות לקוקס מחט וגרפיטיזציה מלאה, בעוד אלקטרודות RP גבוהות יותר (בערך 7.5-9.5 µΩ·m).
חוזק הכיפוף (כיפוף) מצביע על עמידות בפני שבירה מכנית במהלך הטיפול, הרכבת העמודים והלחצים התרמיים והמכניים של התכה - במיוחד שקעים של גרוטאות ותנועת גג. חוזק גבוה יותר מפחית את הסיכון לשבירת פטמות ואלקטרודות, המהווה גורם עיקרי להשבתה ואובדן פרודוקטיביות.
צפיפות התפזורת משקפת את מידת מוצקה וקומפקטית של האלקטרודה. לאלקטרודות צפופות יותר יש בדרך כלל התנגדות נמוכה יותר, חוזק גבוה יותר ועמידות טובה יותר לחמצון מכיוון שיש פחות נקבוביות פנימית לחמצן לתקוף. ערכים אופייניים נעים בין כ-1.58 g/cm³ (RP) ל-1.75 g/cm³ (UHP).
מודול אלסטי מתאר קשיחות. למעשה רצוי מודול מתון: אלקטרודה קשיחה מדי מעבירה מתח תרמי ונוטה יותר להיסדק, בעוד שאחת רכה מדי עלולה להתעוות. האיזון בין חוזק ומודולוס הוא חלק מרכזי בתכנון האלקטרודות.
התפשטות תרמית נמוכה ואחידה ממזערת סדקים כאשר קצה האלקטרודה מתחמם במהירות במהלך הצתת קשת. המבנה המכוון של קולה מחט נותן ל-HP ואלקטרודות UHPCTE נמוך ואחיד יותר, שהוא מרכזי בעמידות הטרמית המעולה שלהם.
הגרפיט מתחיל להתחמצן בצורה משמעותית באוויר מעל בערך 400-500 מעלות צלזיוס. מכיוון שמשטח הצד של אלקטרודה חשוף לאטמוספרה של תנור, חמצון הוא מקור רציף לצריכה. היצרנים מפחיתים את החמצון באמצעות ציפוף, ציפויים משטחים, מערכות אלקטרודות מקוררות מים ומיגון גז אינרטי בכבשן.
אפר הוא שאריות הלא פחמן שנותרו לאחר הבעירה. אפר נמוך (<0.3% עבור דרגות איכות) חשוב מכיוון שזיהומי אפר מורידים את המוליכות, מגבירים את החמצון ויכולים לזהם את אמבט הפלדה.
| רכוש | RP | HP | UHP |
|---|---|---|---|
| צפיפות נפח (g/cm³) | 1.58–1.65 | 1.65–1.72 | 1.68–1.75 |
| התנגדות חשמלית (µΩ·m) | 7.5–9.5 | 6.5–8.0 | 5.0–7.0 |
| חוזק כפיפה (MPa) | 7–10 | 8–11 | 9–13 |
| מודול יאנג (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1.8–2.5 | 1.2–1.8 | 0.9–1.5 |
| תכולת אפר (%) | <0.5 | <0.3 | <0.3 |
הערה: אלו הם טווחי תעשייה אינדיקטיביים, לא מפרט. בקש תמיד את תעודת הניתוח של היצרן עבור האצווה המדויקת שאתה רוכש.
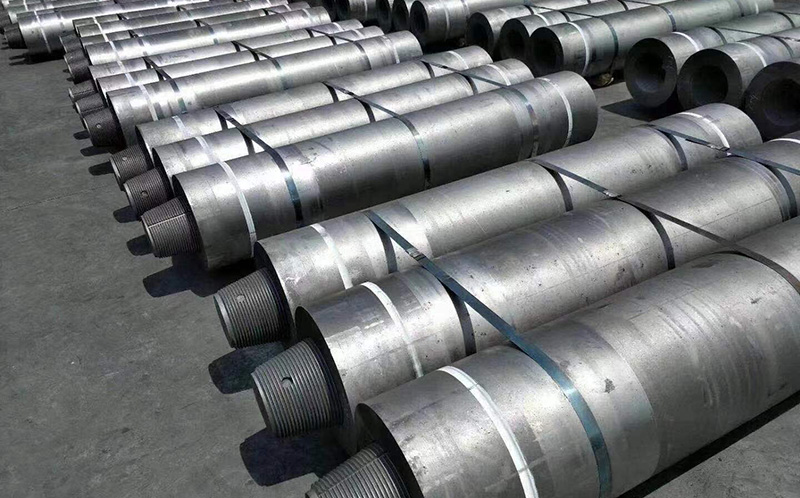
אלקטרודות גרפיט מסווגות לשלוש דרגות עיקריות המבוססות על חומר גלם וצפיפות זרם מקסימלית מותרת. בחירה בדרגה הנכונה משפיעה ישירות על פרודוקטיביות התנור, צריכת האלקטרודות והעלות הכוללת לטון פלדה.
אלקטרודות RP עשויות בעיקר מקוק נפט ומאפשרות את צפיפות הזרם הנמוכה ביותר (בדרך כלל עד כ-17-24 A/cm²). הם האופציה החסכונית ביותר ומתאימים לתנורים קטנים יותר, פעולות בעלות הספק נמוך יותר ויישומים פחות תובעניים. אלקטרודות RP מסופקות בדרך כלל בקטרים מ-75 מ"מ עד כ-500 מ"מ.
אלקטרודות HP משתמשות בתערובת של קולה נפט וקולה מחט, המאפשרות צפיפות זרם גבוהה יותר (בערך 18-25 A/cm²). הם מציעים התנגדות נמוכה יותר ועמידות בפני זעזועים תרמיים טובים יותר מ-RP, מה שהופך אותם למתאימים לתנורים בינוניים וגדולים שבהם נדרשת פרודוקטיביות גבוהה יותר. קטרים אופייניים נעים בין כ-200 מ"מ ל-600 מ"מ.
אלקטרודות UHP עשויות מקוק מחט מובחר ומייצגות את החלק העליון של הטווח, התומכות בצפיפות זרם של בערך 20-30 A/cm² ומעלה. הם מספקים את ההתנגדות הנמוכה ביותר, הצפיפות הגבוהה ביותר ועמידות החמצון הטובה ביותר, והם חיוניים עבור תנורי UHP מודרניים גדולים (קיבולת של 100+ טון) שבהם חיי האלקטרודה לטון פלדה הם קריטיים. אלקטרודות UHP מסופקות בדרך כלל בקטרים מ-300 מ"מ עד 800 מ"מ.
| תכונה | RP | HP | UHP |
|---|---|---|---|
| חומר גלם ראשוני | קולה נפט | נפט + קולה מחט | קולה מחט פרימיום |
| צפיפות זרם (A/cm²) | 17–24 | 18–25 | 20-30+ |
| קוטר אופייני (מ"מ) | 75–500 | 200–600 | 300–800 |
| עלות | הכי נמוך | בינוני | הכי גבוה |
| הכי טוב עבור | תנורים קטנים, בתי יציקה | תנורים בינוניים/גדולים | תנורים גדולים לייצור פלדה UHP |
ייצור פלדה EAF מהווה את הרוב המכריע של צריכת אלקטרודות גרפיט ברחבי העולם. ב-EAF, שלוש אלקטרודות עוברות דרך גג התנור ופוגעות בקשת על מטען הגרוטאות. הקשת מייצרת טמפרטורות מעל 3,000 מעלות צלזיוס, וממיסה את הגרוטאות, אשר לאחר מכן מזוקקת לפלדה.
ככל שתעשיית הפלדה העולמית עוברת ממסלולי תנורים לכיוון ייצור EAF בעל פחמן נמוך יותר, הביקוש לאלקטרודות UHP באיכות גבוהה ממשיך לגדול. EAFs מודרניים הם גם יותר ויותר "UHP" - הפועלים בהספק שנאי גבוה - מה שמציב דרישות גדולות יותר לעמידות בפני הלם תרמי של אלקטרודות ועמידות לחמצון.
לאחר התכה ראשונית, פלדה מותכת מועברת לרוב לכבשן מצקת לזיקוק משני - התאמת כימיה, טמפרטורה ותכלילים לפני היציקה. תנורי מצקת משתמשים באלקטרודות גרפיט כדי לחמם ולהחזיק את הפלדה בטמפרטורות מדויקות. מכיוון שתנורי מצקת פועלים בהספק נמוך יותר וקשת קצרה יותר מאשר תנורי התכה, צריכת האלקטרודות לטון נמוכה יותר, אך אלקטרודות עקביות ואמינות עדיין חיוניות לבקרת טמפרטורה.
תנורי קשת שקועים מייצרים סגסוגות ברזל (סיליקון ברזל, פרוכרום, פרומנגן), מתכת סיליקון, זרחן ומוצרים אחרים שאינם ברזליים. כאן טבולות אלקטרודות במטען, וזרם עובר דרך הנטל כדי ליצור חום על ידי התנגדות. תנורים אלה עשויים להשתמש באלקטרודות גרפיט או, יותר ויותר, באלקטרודות בקוטר גדול יותר בגודל לפעולה רציפה לאורך מסעות פרסום ארוכים.
בחירת האלקטרודה הנכונה היא איזון של פרמטרים של תנור, פרקטיקה תפעול ועלות בעלות כוללת. עבדו על השלבים הבאים:
צריכת האלקטרודות מבוטאת בדרך כלל בקילוגרמים לטון פלדה מיוצרת (ק"ג/ט). הבנת מנגנוני ההפסד העיקריים עוזרת לך לסמן ספקים ולהפחית עלויות:
הצריכה הכוללת הטיפוסית נעה בין בערך 1.2–2.5 ק"ג/ט עבור תנורי UHP מודרניים לערכים גבוהים יותר עבור אלקטרודות RP ותנורים קטנים יותר. כל הפחתה של 0.1 ק"ג/ט היא חיסכון ישיר בעלויות של חומר מתכלה בנפח גבוה - וזו הסיבה שאיכות האלקטרודות ובחירת הכיתה הנכונה חשובה כל כך.
לבחירת דרגת האלקטרודה, הקוטר ותצורת הפטמה הנכונים יש השפעה ישירה על פרודוקטיביות ההיתוך והעלות שלך לטון פלדה. כיצרן וספק מומחה אלקטרודות גרפיט, אנו מספקים אלקטרודות RP, HP ו-UHP בקטרים של 75 מ"מ עד 800 מ"מ, עם תעודות ניתוח מלאות ותמיכה טכנית לגודל כבשן.
ספרג'ן אן סוג התנור שלך, כוח השנאי ודרישות הזרם שלך, ואנו נמליץ על המפרט הנכון עם הצעת מחיר תחרותית.
.png)