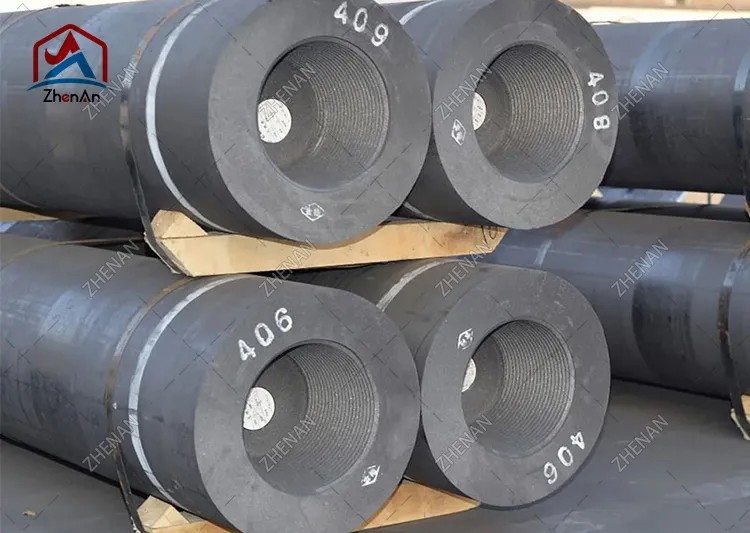
الکترودهای گرافیتی مهمترین ماده مصرفی در فولادسازی کوره قوس الکتریکی (EAF) هستند. آنها جریان های بسیار زیادی - اغلب 100000 آمپر یا بیشتر - را به داخل کوره می برند و انرژی الکتریکی را به گرمایی تبدیل می کنند که ضایعات فولاد را ذوب می کند. با این حال، برای مادهای که شبیه یک استوانه سیاه ساده به نظر میرسد، الکترودهای گرافیتی بهطور شگفتانگیزی محصولات پیچیدهای هستند که با ویژگیهای فیزیکی دقیق تعریف میشوند و طی یک فرآیند چند هفتهای و چند مرحلهای ساخته میشوند.
این راهنما توضیح می دهد خواص کلیدی از الکترودهای گرافیتی، چگونگی تبدیل آن خواص به عملکرد در دنیای واقعی، تفاوت بین نمرات RP، HP و UHP و طیف کاملی از کاربردهای صنعتی. چه یک اپراتور کارخانه فولاد، یک مدیر ریخته گری یا یک متخصص تدارکات باشید، این مقاله به شما کمک می کند تا بفهمید به دنبال چه چیزی باشید - و چگونه الکترود مناسب را برای کوره خود انتخاب کنید.
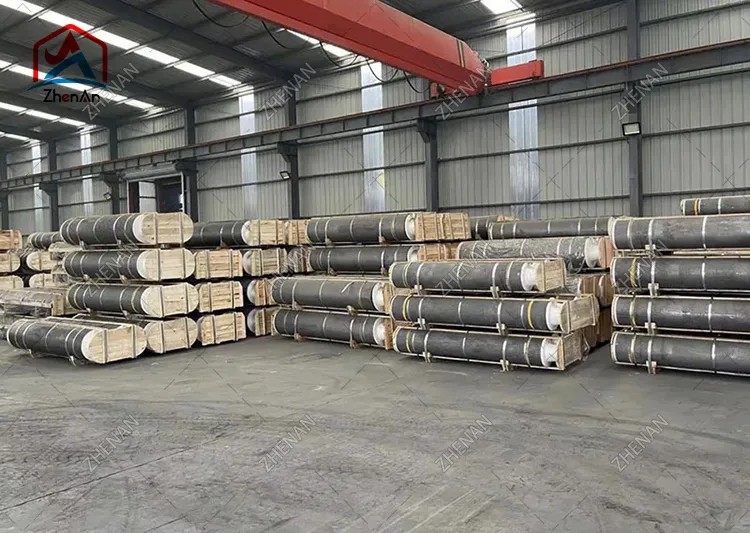
الکترود گرافیتی یک هادی استوانهای است که عمدتاً از کک نفتی، کک سوزنی و قطران زغالسنگ ساخته شده است که پخته میشود و سپس در دماهای بسیار بالا گرافیت میشود. نتیجه یک بدنه کربن متراکم و کم مقاومت است که می تواند در برابر شرایط شدید حرارتی، الکتریکی و مکانیکی داخل یک کوره قوس الکتریکی مقاومت کند.
از نظر ساختاری، یک سیستم الکترود از دو بخش تشکیل شده است:
از آنجایی که هیچ تکه ای به اندازه کافی طولانی نیست که از سقف کوره به حمام مذاب برسد، چندین بخش الکترود با استفاده از نوک سینه های رزوه ای مخروطی به هم پیچ می شوند. همانطور که نوک در طول ذوب مصرف می شود، بخش های جدیدی در بالا اضافه می شود - یک فرآیند "تغذیه" مداوم.
سه الکترود به طور معمول در یک الگوی مثلثی برای یک کوره قوس الکتریکی سه فاز AC مرتب شده اند. هر الکترود، سقف کوره و فلز مذاب با هم مدار الکتریکی را تشکیل می دهند که قوس را حفظ می کند.
گرافیت برای الکترودها انتخاب می شود زیرا به طور منحصر به فرد چهار ویژگی را که هیچ ماده مقرون به صرفه دیگری در مقیاس صنعتی ارائه نمی دهد ترکیب می کند:
درک فرآیند تولید توضیح می دهد که چرا خواص بین درجه ها و چرا کیفیت متفاوت استالکترودهای گرافیتیفرمان یک حق بیمه مسیر تولید استاندارد شامل این مراحل اصلی است:
کل چرخه می تواند طول بکشد چند هفته، که یکی از دلایل حساس بودن عرضه الکترود به چرخه های بازار و اهمیت زمان سررسید در خرید است.
خواص زیر همان چیزی است که مهندسان و تیم های تدارکات هنگام تعیین یک الکترود ارزیابی می کنند. مقادیر به عنوان داده شده است محدوده های معمولی برای درجات تجاری؛ ارقام دقیق بسته به سازنده و درجه متفاوت است.
مقاومت نشان می دهد که الکترود چقدر با جریان جریان مخالف است. پایین تر بهتر است: مقاومت کمتر به معنای از دست رفتن انرژی الکتریکی کمتر به عنوان گرما در داخل خود الکترود است، بنابراین انرژی بیشتری به قوس می رسد. الکترودهای UHP به لطف کک سوزنی و گرافیتی شدن کامل به کمترین مقادیر (معمولاً 5-7 μΩ·m) می رسند، در حالی که الکترودهای RP بالاتر هستند (تقریباً 7.5-9.5 μΩ·m).
استحکام خمشی (خمشی) نشاندهنده مقاومت در برابر شکستگی مکانیکی در حین جابجایی، مونتاژ ستون، و تنشهای حرارتی و مکانیکی ذوب - بهویژه غارهای ضایعاتی و حرکت سقف است. استحکام بالاتر خطر شکستگی نوک پستان و الکترود را کاهش می دهد که یکی از دلایل اصلی خرابی و از دست دادن بهره وری است.
چگالی ظاهری نشان دهنده میزان جامد و فشرده بودن الکترود است. الکترودهای متراکم تر معمولاً مقاومت کمتر، استحکام بالاتر و مقاومت اکسیداسیون بهتری دارند زیرا تخلخل داخلی کمتری برای حمله اکسیژن وجود دارد. مقادیر معمولی از حدود 1.58 g/cm³ (RP) تا 1.75 g/cm³ (UHP) متغیر است.
مدول الاستیک سفتی را توصیف می کند. مدول متوسط در واقع مطلوب است: الکترودی که خیلی سفت است تنش حرارتی را منتقل می کند و بیشتر مستعد ترک خوردن است، در حالی که الکترودی که خیلی نرم است ممکن است تغییر شکل دهد. تعادل بین قدرت و مدول بخش اصلی طراحی الکترود است.
انبساط حرارتی کم و یکنواخت وقتی نوک الکترود به سرعت در حین احتراق قوس گرم می شود، ترک خوردگی را به حداقل می رساند. ساختار کک گرا سوزنی به HP والکترودهای UHPیک CTE پایین تر و یکنواخت تر، که مرکزی برای مقاومت در برابر شوک حرارتی برتر آنها است.
گرافیت در هوای بالای 400 تا 500 درجه سانتیگراد به طور معنی داری شروع به اکسید شدن می کند. از آنجایی که سطح جانبی الکترود در معرض جو کوره قرار دارد، اکسیداسیون منبع مصرف مداوم است. تولیدکنندگان از طریق چگالش، پوشش های سطحی، سیستم های الکترود خنک شونده با آب و محافظ گاز بی اثر در کوره، اکسیداسیون را کاهش می دهند.
خاکستر باقیمانده غیر کربنی است که پس از احتراق باقی می ماند. خاکستر کم (<0.3% برای گریدهای با کیفیت) مهم است زیرا ناخالصی های خاکستر رسانایی کمتری دارند، اکسیداسیون را افزایش می دهند و می توانند حمام فولادی را آلوده کنند.
| اموال | RP | HP | UHP |
|---|---|---|---|
| چگالی ظاهری (g/cm³) | 1.58-1.65 | 1.65-1.72 | 1.68-1.75 |
| مقاومت الکتریکی (µΩ·m) | 7.5-9.5 | 6.5-8.0 | 5.0-7.0 |
| مقاومت خمشی (MPa) | 7-10 | 8-11 | 9-13 |
| مدول یانگ (GPA) | 7-11 | 8-12 | 9-14 |
| CTE (×10⁻6/°C) | 1.8-2.5 | 1.2-1.8 | 0.9-1.5 |
| محتوای خاکستر (%) | <0.5 | <0.3 | <0.3 |
توجه: اینها محدوده های صنعتی هستند، نه یک مشخصات. همیشه برای دسته دقیقی که خریداری می کنید، گواهی تجزیه و تحلیل سازنده را درخواست کنید.
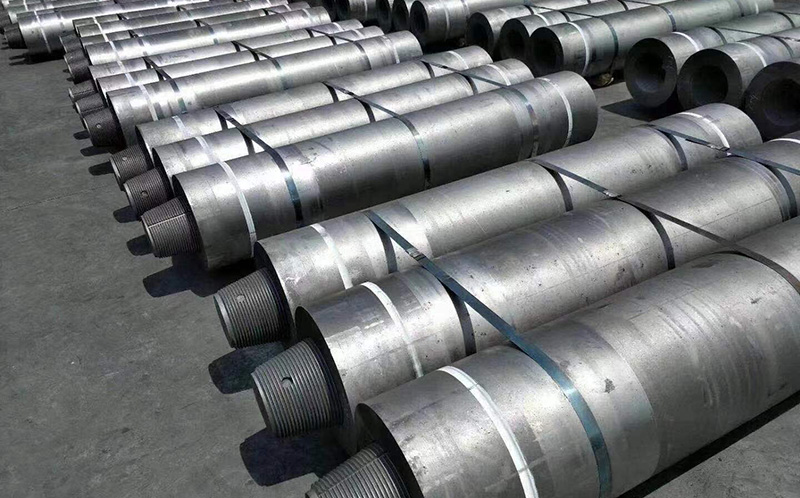
الکترودهای گرافیتی بر اساس مواد اولیه و حداکثر چگالی جریان مجاز به سه گرید اصلی طبقه بندی می شوند. انتخاب گرید مناسب مستقیماً بر بهره وری کوره، مصرف الکترود و هزینه کل هر تن فولاد تأثیر می گذارد.
الکترودهای RP اساساً از کک نفتی ساخته میشوند و کمترین چگالی جریان را دارند (معمولاً تا حدود 17 تا 24 A/cm²). آنها مقرون به صرفه ترین گزینه هستند و برای کوره های کوچکتر، عملیات کم مصرف و کاربردهای کمتر مناسب هستند. الکترودهای RP معمولاً در قطرهای 75 میلی متر تا حدود 500 میلی متر عرضه می شوند.
الکترودهای HP از ترکیبی از کک نفتی و کک سوزنی استفاده میکنند که تراکم جریان بالاتری (تقریباً 18 تا 25 A/cm²) را امکانپذیر میکند. آنها مقاومت کمتر و مقاومت در برابر شوک حرارتی بهتری را نسبت به RP ارائه میکنند و برای کورههای متوسط و بزرگ که در آن بهرهوری بالاتری مورد نیاز است، مناسب هستند. قطرهای معمولی از حدود 200 میلی متر تا 600 میلی متر متغیر است.
الکترودهای UHP از کک سوزنی درجه یک ساخته شدهاند و بالاترین محدوده را نشان میدهند و از چگالی جریان تقریباً 20 تا 30 A/cm² و بالاتر پشتیبانی میکنند. آنها کمترین مقاومت، بالاترین چگالی و بهترین مقاومت در برابر اکسیداسیون را ارائه می دهند و برای کوره های بزرگ مدرن UHP (ظرفیت 100+ تن) که در آن عمر الکترود در هر تن فولاد حیاتی است، ضروری هستند. الکترودهای UHP معمولاً در قطرهای 300 میلی متر تا 800 میلی متر عرضه می شوند.
| ویژگی | RP | HP | UHP |
|---|---|---|---|
| مواد اولیه اولیه | کک نفتی | نفت + کک سوزنی | کک سوزنی درجه یک |
| چگالی جریان (A/cm²) | 17-24 | 18-25 | 20-30+ |
| قطر معمولی (میلی متر) | 75-500 | 200-600 | 300-800 |
| هزینه | پایین ترین | متوسط | بالاترین |
| بهترین برای | کوره های کوچک، ریخته گری | کوره های متوسط /بزرگ | کوره های بزرگ فولادسازی UHP |
فولادسازی EAF بیشترین مصرف الکترود گرافیتی را در سراسر جهان به خود اختصاص می دهد. در یک EAF، سه الکترود از سقف کوره عبور میکنند و یک قوس بر روی شارژ ضایعات وارد میکنند. قوس دمایی بالاتر از 3000 درجه سانتیگراد ایجاد می کند و ضایعات را ذوب می کند و سپس به فولاد تصفیه می شود.
با تغییر صنعت فولاد جهانی از مسیرهای کوره بلند به سمت تولید EAF با کربن کمتر، تقاضا برای الکترودهای UHP با کیفیت بالا همچنان در حال رشد است. EAF های مدرن نیز به طور فزاینده ای "UHP" هستند - با قدرت ترانسفورماتور بالا کار می کنند - که تقاضاهای بیشتری را برای مقاومت در برابر شوک حرارتی الکترود و مقاومت در برابر اکسیداسیون ایجاد می کند.
پس از ذوب اولیه، فولاد مذاب اغلب برای پالایش ثانویه به کوره ملاقه ای منتقل می شود - تنظیم شیمی، دما و اجزاء قبل از ریخته گری. کوره های ملاقه ای از الکترودهای گرافیتی برای گرم کردن مجدد و نگهداری فولاد در دماهای دقیق استفاده می کنند. از آنجایی که کوره های ملاقه ای با قدرت کمتر و قوس کوتاه تر نسبت به کوره های ذوب کار می کنند، مصرف الکترود در هر تن کمتر است، اما الکترودهای ثابت و قابل اعتماد همچنان برای کنترل دما ضروری هستند.
کوره های قوس زیر آب، فروآلیاژهای ( فروسیلیسیوم، فروکروم، فرومنگنز)، فلز سیلیکون، فسفر و سایر محصولات غیر آهنی تولید می کنند. در اینجا الکترودها در بار غوطه ور می شوند و جریان از بار عبور می کند تا با مقاومت گرما تولید کند. این کورهها ممکن است از الکترودهای گرافیتی یا به طور فزایندهای از الکترودهای با قطر بزرگتر استفاده کنند که برای کار مداوم در طول دورههای طولانی کار میکنند.
انتخاب الکترود صحیح تعادل پارامترهای کوره، عملکرد عملیاتی و کل هزینه مالکیت است. از طریق این مراحل کار کنید:
مصرف الکترود معمولاً بر حسب کیلوگرم بر تن فولاد تولید شده (kg/t) بیان می شود. درک مکانیسم های اصلی ضرر به شما کمک می کند تامین کنندگان را معیار قرار دهید و هزینه ها را کاهش دهید:
مصرف کل معمولی از تقریباً متغیر است 1.2-2.5 کیلوگرم / / تن برای کوره های UHP مدرن به مقادیر بالاتر برای الکترودهای RP و کوره های کوچکتر. هر کاهش 0.1 کیلوگرم / تن یک صرفه جویی مستقیم در هزینه یک ماده مصرفی با حجم بالا است - به همین دلیل است که کیفیت الکترود و انتخاب درجه صحیح بسیار مهم است.
انتخاب گرید، قطر و پیکربندی نوک پستان مناسب الکترود تأثیر مستقیمی بر بهره وری ذوب و هزینه هر تن فولاد شما دارد. ما به عنوان یک تولید کننده و تامین کننده تخصصی الکترود گرافیتی، الکترودهای RP، HP و UHP را در قطرهای 75 میلی متر تا 800 میلی متر با گواهینامه های کامل تجزیه و تحلیل و پشتیبانی فنی برای اندازه کوره ارائه می دهیم.
بگوژن آن نوع کوره، توان ترانسفورماتور و نیازهای جریان شما، و ما مشخصات مناسب را با یک نقل قول رقابتی توصیه می کنیم.
.png)