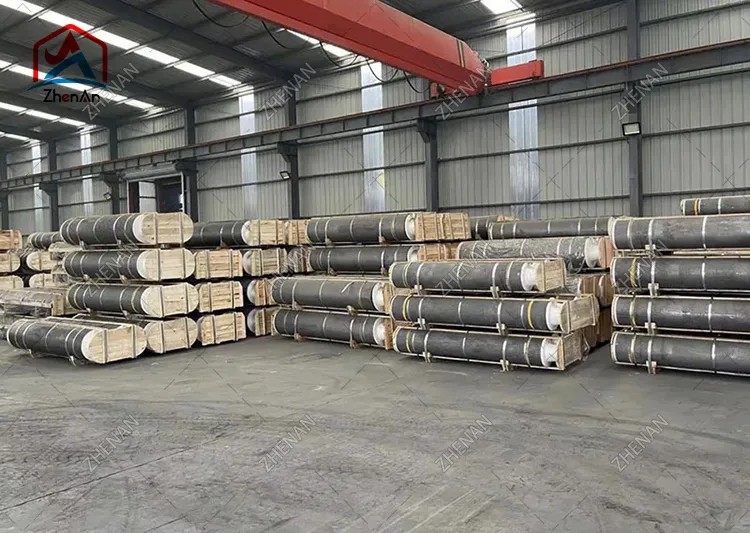
Los electrodos de grafito son el consumible más importante en la fabricación de acero en hornos de arco eléctrico (EAF). Llevan enormes corrientes (a menudo 100.000 amperios o más) al horno, convirtiendo la energía eléctrica en calor que derrite la chatarra de acero. Sin embargo, para un material que parece un simple cilindro negro, los electrodos de grafito son productos sorprendentemente complejos, definidos por propiedades físicas precisas y fabricados mediante un proceso de varias semanas y varios pasos.
Esta guía explica la propiedades clave de electrodos de grafito, cómo esas propiedades se traducen en rendimiento en el mundo real, la diferencia entre los grados RP, HP y UHP, y la gama completa de aplicaciones industriales. Ya sea usted operador de una planta siderúrgica, gerente de una fundición o especialista en adquisiciones, este artículo le ayudará a comprender qué buscar y cómo seleccionar el electrodo adecuado para su horno.
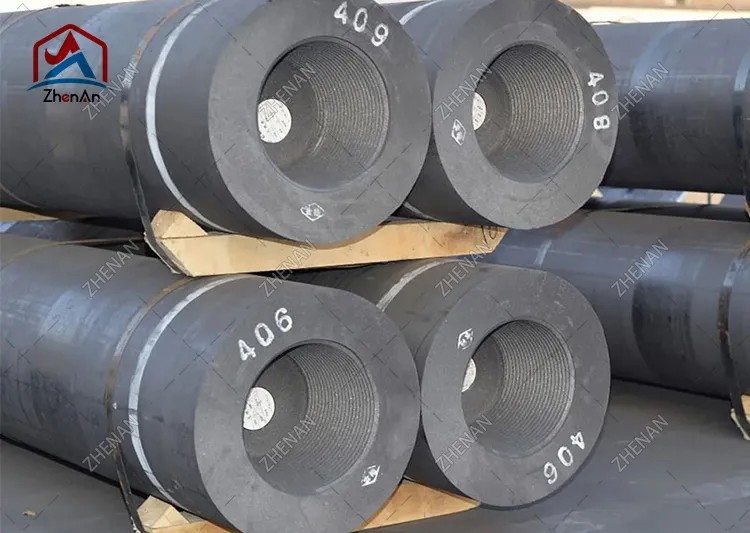
Un electrodo de grafito es un conductor cilíndrico hecho principalmente de coque de petróleo, coque de aguja y brea de alquitrán de hulla, que se hornea y luego se grafitiza a temperaturas extremadamente altas. El resultado es un cuerpo de carbono denso y de baja resistencia que puede soportar las intensas condiciones térmicas, eléctricas y mecánicas dentro de un horno de arco eléctrico.
Estructuralmente, un sistema de electrodos consta de dos partes:
Debido a que ninguna pieza es lo suficientemente larga para llegar desde el techo del horno hasta el baño fundido, se atornillan varias secciones de electrodos utilizando niples roscados cónicos. A medida que la punta se consume durante la fusión, se agregan nuevas secciones en la parte superior: un proceso de "alimentación" continuo.
Normalmente se disponen tres electrodos en un patrón triangular para un horno de arco eléctrico de CA trifásico. Cada electrodo, el techo del horno y el metal fundido forman juntos el circuito eléctrico que sostiene el arco.
Se elige el grafito para los electrodos porque combina de forma única cuatro propiedades que ningún otro material asequible ofrece a escala industrial:
Comprender el proceso de fabricación explica por qué las propiedades varían entre los grados y por qué la calidad.electrodos de grafitoexigir una prima. La ruta de producción estándar implica estos pasos principales:
El ciclo completo puede durar varias semanas, que es una de las razones por las que el suministro de electrodos es sensible a los ciclos del mercado y por la que los plazos de entrega son importantes en las adquisiciones.
Las siguientes propiedades son las que los ingenieros y los equipos de adquisiciones evalúan al especificar un electrodo. Los valores se dan como rangos típicos para calidades comerciales; Las cifras exactas varían según el fabricante y el grado.
La resistividad mide la fuerza con la que el electrodo se opone al flujo de corriente. Más bajo es mejor: una resistividad más baja significa que se pierde menos energía eléctrica en forma de calor dentro del propio electrodo, por lo que llega más energía al arco. Los electrodos UHP alcanzan los valores más bajos (normalmente 5–7 µΩ·m) gracias al coque de aguja y la grafitización completa, mientras que los electrodos RP son más altos (aproximadamente 7,5–9,5 µΩ·m).
La resistencia a la flexión (flexión) indica resistencia a la rotura mecánica durante la manipulación, el ensamblaje de la columna y las tensiones térmicas y mecánicas de la fusión, especialmente derrumbes de chatarra y movimiento del techo. Una mayor resistencia reduce el riesgo de rotura de la boquilla y del electrodo, que es una de las principales causas de tiempo de inactividad y pérdida de productividad.
La densidad aparente refleja qué tan sólido y compacto es el electrodo. Los electrodos más densos generalmente tienen menor resistividad, mayor resistencia y mejor resistencia a la oxidación porque hay menos porosidad interna para que el oxígeno ataque. Los valores típicos oscilan entre aproximadamente 1,58 g/cm³ (RP) y 1,75 g/cm³ (UHP).
El módulo elástico describe la rigidez. En realidad, es deseable un módulo moderado: un electrodo demasiado rígido transmite tensión térmica y es más propenso a agrietarse, mientras que uno demasiado blando puede deformarse. El equilibrio entre resistencia y módulo es una parte fundamental del diseño de electrodos.
La expansión térmica baja y uniforme minimiza el agrietamiento cuando la punta del electrodo se calienta rápidamente durante el encendido del arco. La estructura orientada del coque en forma de aguja proporciona HP yElectrodos UHPun CTE más bajo y más uniforme, que es fundamental para su resistencia superior al choque térmico.
El grafito comienza a oxidarse significativamente en el aire por encima de aproximadamente 400-500°C. Dado que la superficie lateral de un electrodo está expuesta a la atmósfera del horno, la oxidación es una fuente continua de consumo. Los fabricantes reducen la oxidación mediante densificación, revestimientos de superficies, sistemas de electrodos enfriados por agua y protección con gas inerte en el horno.
La ceniza es el residuo no carbónico que queda después de la combustión. Un nivel bajo de cenizas (<0,3 % para los grados de calidad) es importante porque las impurezas de las cenizas reducen la conductividad, aumentan la oxidación y pueden contaminar el baño de acero.
| Propiedad | PR | caballos de fuerza | UHP |
|---|---|---|---|
| Densidad aparente (g/cm³) | 1,58–1,65 | 1,65–1,72 | 1,68–1,75 |
| Resistividad eléctrica (μΩ·m) | 7,5–9,5 | 6,5–8,0 | 5,0–7,0 |
| Resistencia a la flexión (MPa) | 7–10 | 8-11 | 9-13 |
| Módulo de Young (GPa) | 7-11 | 8-12 | 9-14 |
| CET (×10⁻⁶/°C) | 1,8–2,5 | 1,2–1,8 | 0,9–1,5 |
| Contenido de cenizas (%) | <0,5 | <0,3 | <0,3 |
Nota: Estos son rangos industriales indicativos, no una especificación. Solicite siempre el certificado de análisis del fabricante para el lote exacto que compre.
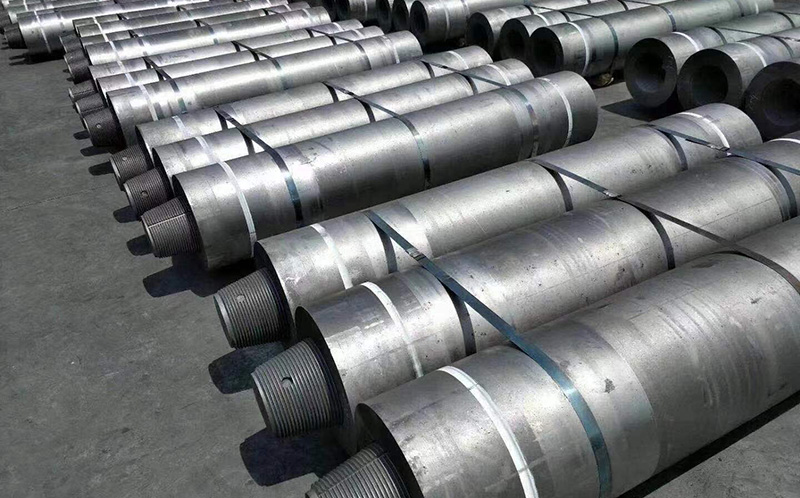
Los electrodos de grafito se clasifican en tres grados principales según la materia prima y la densidad de corriente máxima permitida. La elección del grado correcto afecta directamente la productividad del horno, el consumo de electrodos y el costo total por tonelada de acero.
Los electrodos RP están hechos principalmente de coque de petróleo y permiten las densidades de corriente más bajas (normalmente hasta aproximadamente 17-24 A/cm²). Son la opción más económica y son adecuadas para hornos más pequeños, operaciones de menor potencia y aplicaciones menos exigentes. Los electrodos RP se suministran habitualmente en diámetros que van desde 75 mm hasta aproximadamente 500 mm.
Los electrodos HP utilizan una mezcla de coque de petróleo y coque de aguja, lo que permite densidades de corriente más altas (aproximadamente 18-25 A/cm²). Ofrecen menor resistividad y mejor resistencia al choque térmico que los RP, lo que los hace adecuados para hornos medianos y grandes donde se requiere una mayor productividad. Los diámetros típicos oscilan entre aproximadamente 200 mm y 600 mm.
Los electrodos UHP están fabricados con coque de aguja de primera calidad y representan la parte superior de la gama, ya que admiten densidades de corriente de aproximadamente 20 a 30 A/cm² y superiores. Ofrecen la resistividad más baja, la densidad más alta y la mejor resistencia a la oxidación, y son esenciales para los hornos UHP grandes y modernos (capacidad de más de 100 toneladas) donde la vida útil de los electrodos por tonelada de acero es crítica. Los electrodos UHP normalmente se suministran en diámetros que van desde 300 mm hasta 800 mm.
| Característica | PR | caballos de fuerza | UHP |
|---|---|---|---|
| materia prima primaria | coque de petróleo | Petróleo + coque de aguja | Coca de aguja premium |
| Densidad de corriente (A/cm²) | 17–24 | 18–25 | 20–30+ |
| Diámetro típico (mm) | 75–500 | 200–600 | 300–800 |
| Costo | Más bajo | Medio | más alto |
| Lo mejor para | Pequeños hornos, fundiciones. | Hornos medianos/grandes | Grandes hornos de fabricación de acero UHP |
La fabricación de acero EAF representa la gran mayoría del consumo de electrodos de grafito en todo el mundo. En un EAF, tres electrodos pasan a través del techo del horno y forman un arco sobre la carga de chatarra. El arco produce temperaturas superiores a 3.000°C, derritiendo la chatarra, que luego se refina para convertirla en acero.
A medida que la industria siderúrgica mundial pasa de los altos hornos a la producción de EAF con bajas emisiones de carbono, la demanda de electrodos UHP de alta calidad continúa creciendo. Los EAF modernos también son cada vez más "UHP", que funcionan con una alta potencia de transformador, lo que impone mayores exigencias a la resistencia al choque térmico y a la oxidación de los electrodos.
Después de la fusión primaria, el acero fundido a menudo se transfiere a un horno cuchara para su refinamiento secundario, ajustando la química, la temperatura y las inclusiones antes de la fundición. Los hornos de cuchara utilizan electrodos de grafito para recalentar y mantener el acero a temperaturas precisas. Debido a que los hornos cuchara operan a menor potencia y arco más corto que los hornos de fusión, el consumo de electrodos por tonelada es menor, pero electrodos consistentes y confiables siguen siendo esenciales para el control de la temperatura.
Los hornos de arco sumergido producen ferroaleaciones (ferrosilicio, ferrocromo, ferromanganeso), silicio metálico, fósforo y otros productos no ferrosos. Aquí los electrodos se sumergen en la carga y la corriente pasa a través de la carga para generar calor por resistencia. Estos hornos pueden utilizar electrodos de grafito o, cada vez más, electrodos de mayor diámetro dimensionados para un funcionamiento continuo durante largas campañas.
Seleccionar el electrodo correcto es un equilibrio entre los parámetros del horno, la práctica operativa y el costo total de propiedad. Siga estos pasos:
El consumo de electrodos normalmente se expresa en kilogramos por tonelada de acero producido (kg/t). Comprender los principales mecanismos de pérdidas le ayuda a comparar proveedores y reducir costos:
El consumo total típico oscila entre aproximadamente 1,2–2,5 kg/t para hornos UHP modernos hasta valores más altos para electrodos RP y hornos más pequeños. Cada reducción de 0,1 kg/t supone un ahorro directo de costes en un consumible de gran volumen, razón por la cual la calidad de los electrodos y la selección correcta del grado son tan importantes.
Elegir el grado, el diámetro y la configuración de niple correctos del electrodo tiene un impacto directo en la productividad de la fundición y en el costo por tonelada de acero. Como fabricante y proveedor especializado en electrodos de grafito, proporcionamos electrodos RP, HP y UHP en diámetros de 75 mm a 800 mm, con certificados completos de análisis y soporte técnico para el dimensionamiento del horno.
decirzhen an su tipo de horno, potencia del transformador y requisitos actualesy le recomendaremos la especificación correcta con una cotización competitiva.
.png)