Grafitové elektrody jsou nejdůležitějším spotřebním materiálem při výrobě oceli v elektrických obloukových pecích (EAF). Nesou obrovské proudy – často 100 000 ampérů nebo více – do pece a přeměňují elektrickou energii na teplo, které taví ocelový šrot. Přesto pro materiál, který vypadá jako jednoduchý černý válec, jsou grafitové elektrody překvapivě složité produkty, definované přesnými fyzikálními vlastnostmi a vyráběné vícetýdenním, vícestupňovým procesem.
Tato příručka vysvětluje klíčové vlastnosti grafitových elektrod, jak se tyto vlastnosti projevují výkon v reálném světě, rozdíl mezi třídami RP, HP a UHP a celou řadou průmyslové aplikace. Ať už jste provozovatel ocelárny, manažer slévárny nebo specialista na nákup, tento článek vám pomůže pochopit, co hledat – a jak vybrat správnou elektrodu pro vaši pec.
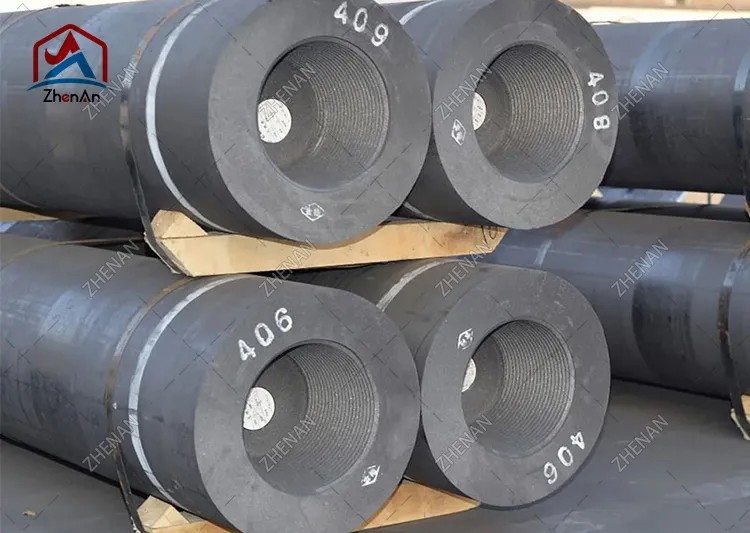
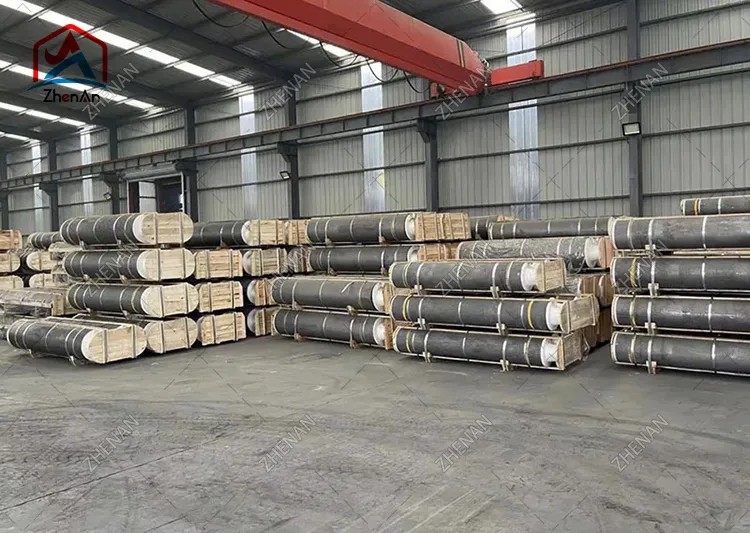
Grafitová elektroda je válcový vodič vyrobený převážně z ropného koksu, jehlového koksu a smoly z černouhelného dehtu, který se vypaluje a poté grafitizuje při extrémně vysokých teplotách. Výsledkem je husté karbonové tělo s nízkým odporem, které odolá intenzivním tepelným, elektrickým a mechanickým podmínkám uvnitř elektrické obloukové pece.
Konstrukčně se elektrodový systém skládá ze dvou částí:
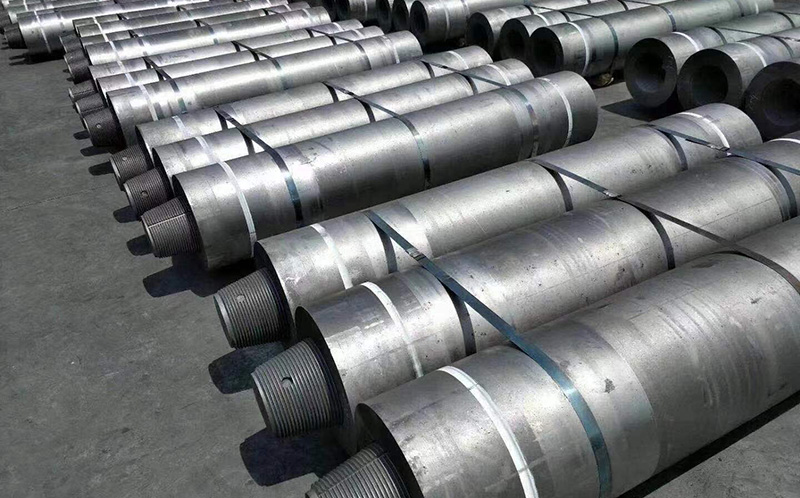
Protože žádný jednotlivý kus není dostatečně dlouhý, aby dosáhl od střechy pece dolů k roztavené lázni, je více elektrodových sekcí sešroubováno dohromady pomocí kuželových závitových vsuvek. Jak se špička spotřebovává během tavení, jsou nahoře přidány nové sekce – kontinuální proces „krmení“.
Tři elektrody jsou typicky uspořádány v trojúhelníkovém vzoru pro třífázovou elektrickou obloukovou pec na střídavý proud. Každá elektroda, střecha pece a roztavený kov společně tvoří elektrický obvod, který udržuje oblouk.
Grafit je vybrán pro elektrody, protože jedinečně kombinuje čtyři vlastnosti, které žádný jiný cenově dostupný materiál nenabízí v průmyslovém měřítku:
Pochopení výrobního procesu vysvětluje, proč se vlastnosti jednotlivých tříd liší a proč kvalitagrafitové elektrodypříkaz prémie. Standardní výrobní postup zahrnuje tyto hlavní kroky:
Celý cyklus může trvat několik týdnů, což je jeden z důvodů, proč je dodávka elektrod citlivá na tržní cykly a proč při nákupu záleží na dodacích lhůtách.
Při specifikaci elektrody hodnotí technici a týmy nákupu následující vlastnosti. Hodnoty jsou uvedeny jako typické rozsahy pro komerční třídy; přesná čísla se liší podle výrobce a třídy.
Odpor měří, jak silně elektroda odporuje toku proudu. Nižší je lepší: Nižší měrný odpor znamená méně elektrické energie ztracené jako teplo uvnitř samotné elektrody, takže více energie dosáhne oblouku. UHP elektrody dosahují nejnižších hodnot (typicky 5–7 µΩ·m) díky jehlovému koksu a plné grafitizaci, zatímco elektrody RP jsou vyšší (zhruba 7,5–9,5 µΩ·m).
Pevnost v ohybu (ohybu) indikuje odolnost proti mechanickému rozbití během manipulace, montáže sloupu a tepelnému a mechanickému namáhání při tavení – zejména propadání šrotu a pohybu střechy. Vyšší pevnost snižuje riziko prasknutí vsuvky a elektrody, což je hlavní příčinou prostojů a ztráty produktivity.
Objemová hmotnost odráží, jak pevná a kompaktní je elektroda. Hustší elektrody mají obecně nižší měrný odpor, vyšší pevnost a lepší odolnost proti oxidaci, protože je zde menší vnitřní poréznost pro napadení kyslíkem. Typické hodnoty se pohybují od asi 1,58 g/cm³ (RP) do 1,75 g/cm³ (UHP).
Modul pružnosti popisuje tuhost. Mírný modul je ve skutečnosti žádoucí: příliš tuhá elektroda přenáší tepelné napětí a je náchylnější k praskání, zatímco příliš měkká se může deformovat. Rovnováha mezi pevností a modulem je klíčovou součástí návrhu elektrody.
Nízká a rovnoměrná tepelná roztažnost minimalizuje praskání, když se hrot elektrody rychle zahřívá během zapalování oblouku. Orientovaná struktura jehlového koksu dává HP aUHP elektrodynižší a rovnoměrnější CTE, což je zásadní pro jejich vynikající odolnost proti tepelným šokům.
Grafit začne významně oxidovat na vzduchu nad teplotou zhruba 400–500 °C. Protože boční povrch elektrody je vystaven atmosféře pece, oxidace je nepřetržitým zdrojem spotřeby. Výrobci snižují oxidaci pomocí zhušťování, povrchových povlaků, vodou chlazených elektrodových systémů a stínění inertním plynem v peci.
Popel je neuhlíkový zbytek po spalování. Nízký obsah popela (<0,3 % pro jakostní třídy) je důležitý, protože nečistoty popela snižují vodivost, zvyšují oxidaci a mohou kontaminovat ocelovou lázeň.
| Majetek | RP | HP | UHP |
|---|---|---|---|
| Sypná hustota (g/cm³) | 1,58–1,65 | 1,65–1,72 | 1,68–1,75 |
| Elektrický odpor (µΩ·m) | 7,5–9,5 | 6,5–8,0 | 5,0–7,0 |
| Pevnost v ohybu (MPa) | 7–10 | 8–11 | 9–13 |
| Youngův modul (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1,8–2,5 | 1,2–1,8 | 0,9–1,5 |
| Obsah popela (%) | <0,5 | <0,3 | <0,3 |
Poznámka: Toto jsou orientační průmyslové rozsahy, nikoli specifikace. Vždy si vyžádejte certifikát výrobce o analýze pro přesnou šarži, kterou kupujete.
Grafitové elektrody jsou rozděleny do tří hlavních tříd na základě suroviny a maximální povolené proudové hustoty. Výběr správné třídy přímo ovlivňuje produktivitu pece, spotřebu elektrod a celkové náklady na tunu oceli.
Elektrody RP jsou vyrobeny primárně z ropného koksu a umožňují nejnižší proudové hustoty (typicky až asi 17–24 A/cm²). Jsou nejekonomičtější možností a jsou vhodné pro menší pece, provozy s nižším výkonem a méně náročné aplikace. Elektrody RP se běžně dodávají v průměrech od 75 mm do cca 500 mm.
Vysokotlaké elektrody používají směs ropného koksu a jehlového koksu, což umožňuje vyšší proudové hustoty (zhruba 18–25 A/cm²). Nabízejí nižší měrný odpor a lepší odolnost proti tepelným šokům než RP, díky čemuž jsou vhodné pro střední a velké pece, kde je vyžadována vyšší produktivita. Typické průměry se pohybují od asi 200 mm do 600 mm.
UHP elektrody jsou vyrobeny z prvotřídního jehlového koksu a představují vrchol řady, podporují proudové hustoty zhruba 20–30 A/cm² a vyšší. Poskytují nejnižší měrný odpor, nejvyšší hustotu a nejlepší odolnost proti oxidaci a jsou nezbytné pro velké moderní pece UHP (kapacita 100+ tun), kde je životnost elektrod na tunu oceli kritická. UHP elektrody jsou standardně dodávány v průměrech od 300 mm do 800 mm.
| Funkce | RP | HP | UHP |
|---|---|---|---|
| Primární surovina | Ropný koks | Ropa + jehlový koks | Prémiový jehlový koks |
| Proudová hustota (A/cm²) | 17–24 | 18–25 | 20–30+ |
| Typický průměr (mm) | 75–500 | 200–600 | 300–800 |
| náklady | Nejnižší | Střední | Nejvyšší |
| Nejlepší pro | Malé pece, slévárny | Střední/velké pece | Velké pece na výrobu oceli UHP |
Výroba oceli EAF představuje drtivou většinu celosvětové spotřeby grafitových elektrod. V EAF procházejí tři elektrody střechou pece a zapálí oblouk na vsázku šrotu. Oblouk vytváří teploty nad 3 000 °C a taví šrot, který se poté rafinuje na ocel.
Jak se globální ocelářský průmysl přesouvá z vysokopecních cest k výrobě nízkouhlíkových EOP, poptávka po vysoce kvalitních UHP elektrodách stále roste. Moderní EAF jsou také stále více "UHP" — pracující při vysokém výkonu transformátoru — což klade větší požadavky na odolnost elektrod proti tepelnému šoku a odolnost proti oxidaci.
Po primárním tavení se roztavená ocel často přenáší do pánvové pece pro sekundární rafinaci – nastavení chemie, teploty a vměstků před odléváním. Pánvové pece používají grafitové elektrody k ohřevu a udržování oceli na přesných teplotách. Protože pánvové pece pracují s nižším výkonem a kratším obloukem než tavicí pece, spotřeba elektrod na tunu je nižší, ale konzistentní a spolehlivé elektrody jsou stále nezbytné pro regulaci teploty.
V obloukových pecích se vyrábějí feroslitiny (ferosilicium, ferochrom, feromangan), křemíkový kov, fosfor a další neželezné produkty. Zde jsou elektrody ponořeny do náboje a proud prochází zátěží a vytváří teplo odporem. Tyto pece mohou používat grafitové elektrody nebo stále častěji elektrody s větším průměrem dimenzované pro nepřetržitý provoz po dlouhé kampaně.
Výběr správné elektrody je vyvážením parametrů pece, provozní praxe a celkových nákladů na vlastnictví. Postupujte podle těchto kroků:
Spotřeba elektrod se běžně vyjadřuje v kilogramech na tunu vyrobené oceli (kg/t). Pochopení hlavních ztrátových mechanismů vám pomůže srovnat dodavatele a snížit náklady:
Typická celková spotřeba se pohybuje od zhruba 1,2–2,5 kg/t u moderních UHP pecí na vyšší hodnoty pro RP elektrody a menší pece. Každé snížení o 0,1 kg/t představuje přímou úsporu nákladů na velkoobjemový spotřební materiál – proto na kvalitě elektrod a správném výběru jakosti tolik záleží.
Výběr správné třídy elektrody, průměru a konfigurace vsuvek má přímý dopad na vaši produktivitu tavení a náklady na tunu oceli. Jako specializovaný výrobce a dodavatel grafitových elektrod poskytujeme elektrody RP, HP a UHP v průměrech od 75 mm do 800 mm, s plnými atesty analýzy a technickou podporou pro dimenzování pece.
ŘekniZhen An typ vaší pece, výkon transformátoru a aktuální požadavkya doporučíme správnou specifikaci s konkurenční nabídkou.
.png)