Điện cực than chì là vật liệu tiêu hao quan trọng nhất trong sản xuất thép lò hồ quang điện (EAF). Chúng mang dòng điện cực lớn - thường là 100.000 ampe trở lên - vào lò, chuyển đổi năng lượng điện thành nhiệt làm nóng chảy thép phế liệu. Tuy nhiên, đối với một vật liệu trông giống như một hình trụ màu đen đơn giản, các điện cực than chì là những sản phẩm phức tạp đáng ngạc nhiên, được xác định bởi các đặc tính vật lý chính xác và được sản xuất thông qua quy trình nhiều tuần, nhiều bước.
Hướng dẫn này giải thích thuộc tính chính của điện cực than chì, những đặc tính đó chuyển thành như thế nào hiệu suất thực tế, sự khác biệt giữa các loại RP, HP và UHP và đầy đủ các loại ứng dụng công nghiệp. Cho dù bạn là người vận hành nhà máy thép, người quản lý xưởng đúc hay chuyên gia thu mua, bài viết này sẽ giúp bạn hiểu những gì cần tìm — và cách chọn điện cực phù hợp cho lò nung của bạn.
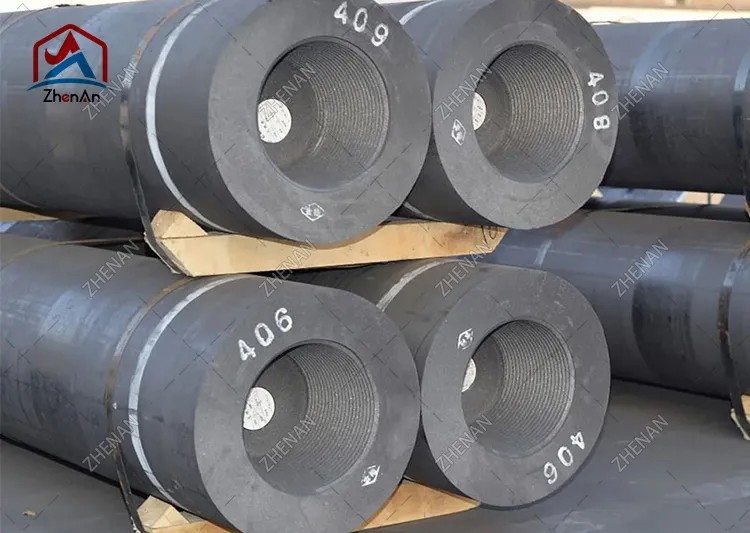
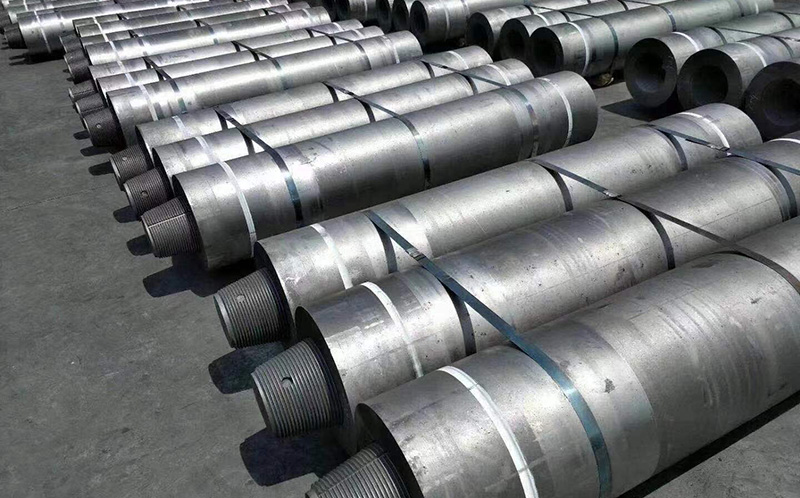
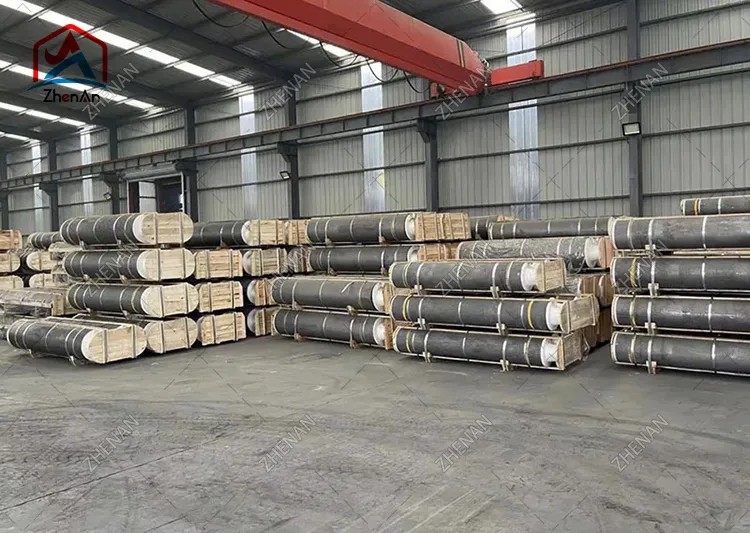
Điện cực than chì là một dây dẫn hình trụ được làm chủ yếu từ than cốc dầu mỏ, than cốc kim và hắc ín than đá, được nung và sau đó được than chì hóa ở nhiệt độ cực cao. Kết quả là tạo ra thân carbon dày đặc, có điện trở suất thấp, có thể chịu được các điều kiện nhiệt, điện và cơ khí khắc nghiệt bên trong lò hồ quang điện.
Về mặt cấu trúc, một hệ thống điện cực bao gồm hai phần:
Bởi vì không có mảnh nào đủ dài để chạm từ mái lò xuống bể nóng chảy, nhiều phần điện cực được gắn chặt với nhau bằng các núm ren côn. Khi phần đầu bị tiêu hao trong quá trình tan chảy, các phần mới sẽ được thêm vào ở trên cùng - một quá trình "cho ăn" liên tục.
Ba điện cực thường được sắp xếp theo hình tam giác cho lò hồ quang điện xoay chiều ba pha. Mỗi điện cực, mái lò và kim loại nóng chảy cùng nhau tạo thành mạch điện duy trì hồ quang.
Than chì được chọn làm điện cực vì nó kết hợp độc đáo bốn đặc tính mà không có vật liệu giá cả phải chăng nào khác có được ở quy mô công nghiệp:
Hiểu quy trình sản xuất giải thích tại sao các đặc tính khác nhau giữa các loại và tại sao chất lượngđiện cực than chìyêu cầu một khoản phí bảo hiểm. Quy trình sản xuất tiêu chuẩn bao gồm các bước chính sau:
Toàn bộ chu kỳ có thể mất vài tuần, đó là một lý do khiến việc cung cấp điện cực rất nhạy cảm với chu kỳ thị trường và tại sao thời gian giao hàng lại quan trọng trong quá trình mua sắm.
Các đặc tính sau đây là những đặc tính mà các kỹ sư và nhóm mua sắm đánh giá khi chỉ định một điện cực. Các giá trị được đưa ra dưới dạng phạm vi điển hình đối với cấp thương mại; số liệu chính xác khác nhau tùy theo nhà sản xuất và cấp.
Điện trở suất đo mức độ điện cực chống lại dòng điện. Thấp hơn là tốt hơn: điện trở suất thấp hơn có nghĩa là ít năng lượng điện bị mất dưới dạng nhiệt bên trong điện cực, do đó có nhiều năng lượng hơn đến hồ quang. Điện cực UHP đạt giá trị thấp nhất (thường là 5–7 µΩ·m) nhờ than cốc kim và quá trình grafit hóa hoàn toàn, trong khi điện cực RP cao hơn (khoảng 7,5–9,5 µΩ·m).
Độ bền uốn (uốn) cho thấy khả năng chống gãy vỡ cơ học trong quá trình xử lý, lắp ráp cột cũng như các ứng suất nhiệt và cơ học của quá trình nóng chảy - đặc biệt là các mảnh vụn bị lõm và chuyển động của mái nhà. Độ bền cao hơn làm giảm nguy cơ vỡ núm vú và điện cực, đây là nguyên nhân chính gây ra thời gian ngừng hoạt động và mất năng suất.
Mật độ lớn phản ánh mức độ chắc chắn và nhỏ gọn của điện cực. Các điện cực đặc hơn thường có điện trở suất thấp hơn, độ bền cao hơn và khả năng chống oxy hóa tốt hơn vì có ít độ xốp bên trong để oxy tấn công. Các giá trị điển hình nằm trong khoảng từ khoảng 1,58 g/cm³ (RP) đến 1,75 g/cm³ (UHP).
Mô đun đàn hồi mô tả độ cứng. Một mô đun vừa phải thực sự là điều mong muốn: một điện cực quá cứng sẽ truyền ứng suất nhiệt và dễ bị nứt hơn, trong khi một điện cực quá mềm có thể bị biến dạng. Sự cân bằng giữa cường độ và mô đun là phần cốt lõi của thiết kế điện cực.
Độ giãn nở nhiệt thấp và đồng đều giúp giảm thiểu hiện tượng nứt khi đầu điện cực nóng lên nhanh chóng trong quá trình đánh lửa hồ quang. Cấu trúc định hướng của than cốc hình kim mang lại HP vàĐiện cực UHPCTE thấp hơn và đồng đều hơn, là yếu tố then chốt giúp chúng có khả năng chống sốc nhiệt vượt trội.
Than chì bắt đầu bị oxy hóa đáng kể trong không khí ở nhiệt độ trên khoảng 400–500°C. Vì bề mặt bên của điện cực tiếp xúc với không khí của lò nên quá trình oxy hóa là nguồn tiêu thụ liên tục. Các nhà sản xuất giảm quá trình oxy hóa thông qua quá trình cô đặc, phủ bề mặt, hệ thống điện cực làm mát bằng nước và che chắn khí trơ tại lò.
Tro là cặn phi cacbon còn sót lại sau khi đốt. Độ tro thấp (<0,3% đối với loại chất lượng) rất quan trọng vì tạp chất tro làm giảm độ dẫn điện, tăng quá trình oxy hóa và có thể làm nhiễm bẩn bể thép.
| Tài sản | RP | HP | UHP |
|---|---|---|---|
| Mật độ khối (g/cm³) | 1,58–1,65 | 1,65–1,72 | 1,68–1,75 |
| Điện trở suất (µΩ·m) | 7,5–9,5 | 6,5–8,0 | 5,0–7,0 |
| Độ bền uốn (MPa) | 7–10 | 8–11 | 9–13 |
| Mô đun Young (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1,8–2,5 | 1,2–1,8 | 0,9–1,5 |
| Hàm lượng tro (%) | <0,5 | <0,3 | <0,3 |
Lưu ý: Đây là phạm vi ngành mang tính biểu thị, không phải thông số kỹ thuật. Luôn yêu cầu chứng nhận phân tích của nhà sản xuất cho chính xác lô hàng bạn mua.
Điện cực than chì được phân thành ba loại chính dựa trên nguyên liệu thô và mật độ dòng điện tối đa cho phép. Việc chọn đúng loại thép ảnh hưởng trực tiếp đến năng suất lò, mức tiêu thụ điện cực và tổng chi phí cho mỗi tấn thép.
Điện cực RP được chế tạo chủ yếu từ than cốc dầu mỏ và cho phép mật độ dòng điện thấp nhất (thường lên tới khoảng 17–24 A/cm²). Chúng là lựa chọn kinh tế nhất và phù hợp với các lò nung nhỏ hơn, hoạt động với công suất thấp hơn và các ứng dụng ít đòi hỏi hơn. Điện cực RP thường được cung cấp với đường kính từ 75 mm đến khoảng 500 mm.
Các điện cực HP sử dụng hỗn hợp than cốc dầu mỏ và than cốc kim, cho phép mật độ dòng điện cao hơn (khoảng 18–25 A/cm²). Chúng có điện trở suất thấp hơn và khả năng chống sốc nhiệt tốt hơn RP, khiến chúng phù hợp với các lò nung vừa và lớn yêu cầu năng suất cao hơn. Đường kính điển hình dao động từ khoảng 200 mm đến 600 mm.
Các điện cực UHP được làm từ than cốc kim cao cấp và là sản phẩm hàng đầu, hỗ trợ mật độ dòng điện khoảng 20–30 A/cm² trở lên. Chúng mang lại điện trở suất thấp nhất, mật độ cao nhất và khả năng chống oxy hóa tốt nhất, đồng thời rất cần thiết cho các lò UHP hiện đại lớn (công suất trên 100 tấn), trong đó tuổi thọ điện cực trên mỗi tấn thép là rất quan trọng. Các điện cực UHP thường được cung cấp với đường kính từ 300 mm đến 800 mm.
| tính năng | RP | HP | UHP |
|---|---|---|---|
| Nguyên liệu sơ cấp | Than cốc dầu mỏ | Dầu mỏ + than cốc | Coca kim cao cấp |
| Mật độ hiện tại (A/cm²) | 17–24 | 18–25 | 20–30+ |
| Đường kính điển hình (mm) | 75–500 | 200–600 | 300–800 |
| Chi phí | Thấp nhất | Trung bình | Cao nhất |
| Tốt nhất cho | Lò nung nhỏ, xưởng đúc | Lò trung bình/lớn | Lò luyện thép UHP cỡ lớn |
Sản xuất thép EAF chiếm phần lớn lượng tiêu thụ điện cực than chì trên toàn thế giới. Trong lò EAF, ba điện cực đi qua mái lò và tạo ra một vòng cung trên điện tích phế liệu. Hồ quang tạo ra nhiệt độ trên 3.000°C, làm nóng chảy phế liệu, sau đó được tinh luyện thành thép.
Khi ngành thép toàn cầu chuyển từ quy trình sản xuất lò cao sang sản xuất EAF ít carbon hơn, nhu cầu về điện cực UHP chất lượng cao tiếp tục tăng. Các EAF hiện đại cũng ngày càng sử dụng "UHP" — hoạt động ở công suất máy biến áp cao — đặt ra yêu cầu lớn hơn về khả năng chống sốc nhiệt và chống oxy hóa của điện cực.
Sau khi nấu chảy sơ cấp, thép nóng chảy thường được chuyển đến lò nung để tinh chế lần thứ hai - điều chỉnh hóa học, nhiệt độ và tạp chất trước khi đúc. Lò nung sử dụng điện cực than chì để hâm nóng và giữ thép ở nhiệt độ chính xác. Bởi vì lò nung hoạt động ở công suất thấp hơn và hồ quang ngắn hơn so với lò nấu chảy, mức tiêu thụ điện cực trên mỗi tấn thấp hơn, nhưng các điện cực ổn định, đáng tin cậy vẫn rất cần thiết để kiểm soát nhiệt độ.
Lò hồ quang chìm sản xuất hợp kim sắt (ferrosilicon, ferrochrome, ferromanganese), kim loại silicon, phốt pho và các sản phẩm kim loại màu khác. Ở đây các điện cực được ngâm trong điện tích và dòng điện đi qua vật nặng để tạo ra nhiệt nhờ điện trở. Những lò này có thể sử dụng điện cực than chì hoặc ngày càng có nhiều điện cực có đường kính lớn hơn để hoạt động liên tục trong các chiến dịch dài.
Việc lựa chọn điện cực phù hợp là sự cân bằng giữa các thông số lò, phương pháp vận hành và tổng chi phí sở hữu. Thực hiện qua các bước sau:
Mức tiêu thụ điện cực thường được biểu thị bằng kilôgam trên mỗi tấn thép được sản xuất (kg/t). Hiểu được các cơ chế tổn thất chính giúp bạn đánh giá các nhà cung cấp và giảm chi phí:
Tổng mức tiêu thụ điển hình dao động từ khoảng 1,2–2,5 kg/t cho các lò nung UHP hiện đại lên giá trị cao hơn cho các điện cực RP và các lò nung nhỏ hơn. Mỗi lần giảm 0,1 kg/t là tiết kiệm chi phí trực tiếp cho vật tư tiêu hao khối lượng lớn — đó là lý do tại sao chất lượng điện cực và việc lựa chọn loại chính xác lại quan trọng đến vậy.
Việc chọn loại điện cực, đường kính và cấu hình núm phù hợp có tác động trực tiếp đến năng suất nấu chảy và chi phí cho mỗi tấn thép của bạn. Là nhà sản xuất và cung cấp điện cực than chì chuyên dụng, chúng tôi cung cấp các điện cực RP, HP và UHP có đường kính từ 75 mm đến 800 mm, với đầy đủ chứng chỉ phân tích và hỗ trợ kỹ thuật về kích thước lò.
kểTrấn An loại lò, công suất máy biến áp và các yêu cầu hiện tại của bạn, và chúng tôi sẽ đề xuất thông số kỹ thuật phù hợp với báo giá cạnh tranh.
.png)