Magiê (Mg) là một trong những nguyên tố hợp kim được sử dụng rộng rãi nhất trong luyện kim hỏa hiện đại, đóng vai trò là khối xây dựng nền tảng cho các chất ép đùn rèn kết cấu, tấm cán cấp hải quân và đúc ô tô có tính toàn vẹn cao. Khi hòa tan trong nhôm nóng chảy, magiê cung cấp khả năng tăng cường dung dịch rắn, thay đổi sức căng bề mặt và kết hợp với các nguyên tố như silicon, kẽm và đồng để cho phép làm cứng kết tủa.
Tuy nhiên, magiê nổi tiếng là dễ bay hơi trong nhôm nóng chảy. ở nhiệt độ nóng chảy điển hình (700 & deg; C đến 760 & deg; C), magiê tinh khiết thể hiện áp suất hơi cao hơn nhôm vài bậc, dẫn đến sự hóa hơi nhanh, đốt cháy oxy hóa và động học cặn phức tạp. nghiêm trọng hơn, cân bằng pha luyện kim chỉ ra rằng việc thêm magiê bên ngoài ranh giới cân bằng hóa học chính xác không chỉ đơn giản đạt đến điểm giảm dần lợi nhuận & mdash; nó gây ra các khuyết tật cấu trúc vi mô nghiêm trọng.
Bài học luyện kim chính:Magiê dư thừa làm giảm khả năng gia công nóng, gây ra độ nhạy dập tắt nghiêm trọng, gây ra vết nứt ăn mòn ứng suất giữa các hạt (IGSCC) thảm khốc, tạo thành các giai đoạn giòn giữa các kim loại không hòa tan và làm giảm đáng kể tốc độ ép đùn ở hạ lưu.
Hóa lý của Magiê trong nhôm nóng chảy
Quản lý bổ sung magiê bắt đầu với sự hiểu biết hành vi pyrometallurgical của thỏi magiê tinh khiết tích điện vào bể nhôm nóng chảy.
Áp suất hơi cao & amp; Động học oxy hóa
Tại 730°C, áp suất hơi của magiê tinh khiết xấp xỉ 380 Pa, so với dưới 10-7Pa cho nhôm nóng chảy.Khi thỏi magiê được giới thiệu vào bề mặt tắm mà không cần ngâm cơ học, nhiệt độ địa phương nhanh chóng làm bay hơi kim loại. hơn nữa, magiê thể hiện một ái lực nhiệt động mạnh hơn nhiều cho oxy hơn nhôm:
- Oxy hóa trực tiếp:2Mg(l)+ O2(g)→ 2MgO(s)
- Sự hình thành Spinel:MgO(s)+ 2Al(l)+ 1,5O2(g)→ MgAl2O O4(s)
Dross Generation & amp; Mặc dụng cụ
Spinel magie aluminat (MgAl2O O4) các hạt đặc biệt cứng (độ cứng Mohs 8) và có mật độ (3,58 g/cm3) gần với nhôm lỏng. thay vì tách sạch vào cặn bề mặt, các tạp chất Spinel vẫn lơ lửng trong suốt bể tan chảy.
- Bao gồm ghi điểm và làm mòn khuôn ép đùn và cuộn cán sớm.
- Chúng gây đứt dây trong quá trình kéo nguội tốc độ cao.
- Cứ 0,10% magie dư thừa bị đốt cháy thông qua quá trình đốt cháy bề mặt, quá trình hớt tan chảy sẽ tạo ra thêm khoảng 1,5 đến 2,2 kg cặn trên mỗi tấn kim loại lỏng.
Luyện kim hợp kim & amp; Nghiên cứu trường hợp cụ thể cấp
1.6xxx Series (Al-Mg-Si): Stoichiometric vs. & quot;Sillicon dư& quot; Chiến lược
Độ bền cơ học của hợp kim loạt 6xxx (AA6063, AA6061, AA6082) phụ thuộc vào trình tự kết tủa của pha tiền chất siêu bền & beta;″-Mg2Sĩ.
- Tỷ lệ cân bằng hóa học:Tỷ lệ khối lượng lý thuyết của Mg và Si cần thiết để tạo ra Mg trung tính2Sĩ là1.73 : 1.
- Hình phạt Magiê dư thừa:Hoạt động trên 1,73: 1 tạo ra một & quot;thừa magiê& quot; trạng thái. magiê trong dung dịch rắn nâng cao đáng kể ứng suất dòng chảy nhiệt độ cao hợp kim's.Thử nghiệm đùn công nghiệp xác nhận rằng cứ 0,10% Mg được thêm vào trên cân bằng cân bằng hóa học, tốc độ ram đùn phải giảm từ 15% đến 30% để ngăn chặn bề mặt hồ sơ bị rách.
- Sự cân bằng silicon dư thừa:Các ngôi nhà hiện đại áp dụng mộtsilicon dưthực hành, nhắm mục tiêu một tỷ lệ Mg:Si giữa1,0 : 1 và 1,3 : 1(ví dụ: 0,45% & ndash;0,52% Mg và 0,40% & ndash;0,52% Si). Si dư thừa tăng tốc động học lão hóa nhân tạo mà không làm tăng sức đề kháng đùn nóng.
2. 5xxx Series (Al-Mg): Ngưỡng Nhạy Cảm
Hợp kim 5xxx không xử lý nhiệt (AA5052, AA5083, AA5456) dựa vào tăng cường dung dịch rắn và làm cứng cho thân tàu biển, tàu chở hóa chất và kho đông lạnh.
- Giới hạn độ nhạy 3,0% & ndash;3,5%:Trong khi độ hòa tan rắn magiê đạt trên 15% ở nhiệt độ eutectic, nó giảm xuống dưới 1,5% ở nhiệt độ phòng.Khi hàm lượng magiê vượt quá 3,0% đến 3,5%, hợp kim trở nên dễ bị nhạy cảm với nhiệt khi tiếp xúc với nhiệt độ dịch vụ giữa 50 & deg;C và 150 & deg;C.
- Thất bại của IGSCC:Mg siêu bão hòa khuếch tán đến các ranh giới hạt góc cao, tạo thành một mạng lưới liên tục của anodic & beta;-pha (Al3Mg2). Trong môi trường clorua biển, màng ranh giới này tan nhanh, gây ra thảm họaCracking ăn mòn ứng suất giữa các hạt (IGSCC).
- Cửa sổ mục tiêu của nhà máy luyện kim:Đối với các tấm kết cấu biển như AA5083 (thông số kỹ thuật: 4,0%–4,9% Mg), các tầng chứa các phần bổ sung4,20%–4,45% Mgtrong khi duy trì mangan (& ge; 0,40%) và crom để phá vỡ tính liên tục của ranh giới hạt.
Hợp kim 3.Cast (A356 / AlSi7Mg): Độ dẻo & amp; Bẫy sắt
Trong hợp kim đúc hypoeutectic (A356/A357), silicon cung cấp tính lưu động nóng chảy trong khi magiê cung cấp kết tủa cứng trong quá trình xử lý nhiệt T6.
- Tăng sức mạnh:Mỗi mức tăng 0,05% Mg làm tăng cường độ năng suất khoảng 12 đến 15 MPa sau khi lão hóa nhân tạo.
- π-Độ giòn pha:Khi Mg vượt quá 0,38% đến 0,40% trong tan chảy có chứa sắt nền (Fe & ge; 0,12%), magiê kết hợp với sắt và silicon để tạo thành giòn & pi;-pha intermetallics (Al8FeMg3Sĩ6). những hạt chữ Hán này không hòa tan trong quá trình dung dịch chuẩn (535°C–540°C), làm cho độ giãn dài giảm mạnh từ ≥ 8% xuống dưới 3%.
- Cửa sổ mục tiêu:Bánh xe ô tô quan trọng và kết cấu đúc hàng không vũ trụ hạn chế magie mục tiêu0,32% đến 0,37%.
Tỷ lệ Magiê cụ thể cấp & amp; Giới hạn hoạt động
| Lớp hợp kim |
Phạm vi danh nghĩa (%) |
Mục tiêu lý tưởng (%) |
Tỷ lệ quản lý /Giới hạn |
Hậu quả của Magnesium dư thừa |
| AA6063 |
0,45 – 0,90 |
0,48 – 0,54 |
Mg:Si = 1,0 – 1,3 : 1 |
Mg:Si & gt; 1,73 làm giảm tốc độ đùn 20% & ndash;30% và thô kết tủa. |
| AA6061 |
0,80 – 1,20 |
0,90 – 1,05 |
Mg:Si & aimp; 1,4 – 1,5 : 1 |
Tăng độ nhạy dập tắt; thúc đẩy bề mặt nứt nóng trong quá trình đúc DC. |
| AA5083 |
4,00 – 4,90 |
4.20 – 4.45 |
Mn & ge; Bộ đệm 0,40% |
Mg & gt; 4,5% kích hoạt màng ranh giới pha & beta liên tục và IGSCC nghiêm trọng dưới nhiệt. |
| AA7075 |
2.10 – 2.90 |
2,25 – 2,50 |
Zn:Mg = 2, 4 – 2,8 : 1 |
Mg & gt; 2,6% kết tủa pha T giòn (Al2Mg3Zn3), làm giảm độ bền gãy. |
| A356.0 |
0,25 – 0,45 |
0,32 – 0,37 |
Fe & lt; giới hạn 0,12% |
Mg & gt; 0,40% tạo thành tiểu cầu không hòa tan π pha, giảm độ giãn dài xuống dưới 3%. |
Thực hành luyện kim: Tối đa hóa sự phục hồi Magiê
Bởi vì magiê dễ bị oxy hóa, các kỹ thuật bổ sung casthouse quyết định liệu hóa học mục tiêu có đạt được hiệu quả hay không:
- Sạc bề mặt thủ công (Phục hồi 70% & ndash; 80%):Việc nạp các thỏi nguyên chất trực tiếp vào bể hở khiến chúng nổi lên, bùng phát dữ dội và tạo ra cặn nặng và khói MgO.
- Tiếng chuông chìm (88%–92% Phục hồi):Các thỏi đã được làm nóng trước được khóa trong chuông chịu lửa và ngâm vào lò sưởi, sử dụng áp suất tĩnh kim trong bể để ngăn chặn sự bay hơi.
- Sạc hợp kim chính (94%–97% Phục hồi):Giới thiệu magiê thông qua hợp kim chủ Al-Mg (50/50) tránh bùng phát do mật độ hợp kim cao hơn và hoạt động cục bộ thấp hơn.
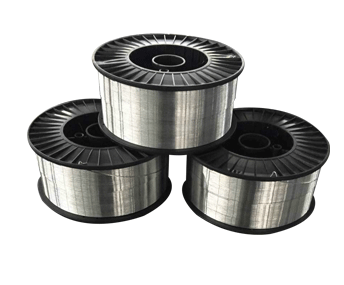
- Tự động Cored Wire Injection (96% & ndash; 98% Phục hồi):Cho ăn dây magiê vỏ nhôm trực tiếp vào máy giặt chuyển cung cấp cắt tỉa thành phần chính xác trước khi khử khí trong dòng.
Tinh chế tan chảy & amp; Tiêu chuẩn chất lượng phôi
Magiê làm tăng sự hấp thụ hydro trong nhôm nóng chảy thông qua việc thu độ ẩm xung quanh: Mg(l)+ H2O O(g)→ MgO(s)+ 2[H]giải th.
- Khử khí quay:Casthouses chạy argon trộn với 0,5% đến 1,5% Cl2khí để làm nổi các tạp chất Spinel lơ lửng và hạ thấp mức hydro xuống dưới 0,12 cm3/100g Al.
- Lọc trước khi đổ:Tan chảy đi qua 30 đến 50 Bộ lọc bọt gốm PPI (CFF) để bẫy các tạp chất vi mô trước khi đúc làm lạnh trực tiếp.
- An toàn làm nóng phôi:Các thỏi magiê phải được làm nóng trước đến 150°C–200°C trong ít nhất 2 giờ trước khi sạc để loại bỏ độ ẩm bề mặt (Mg (OH)2) và ngăn chặn các vụ nổ kim loại nóng chảy.
.png)