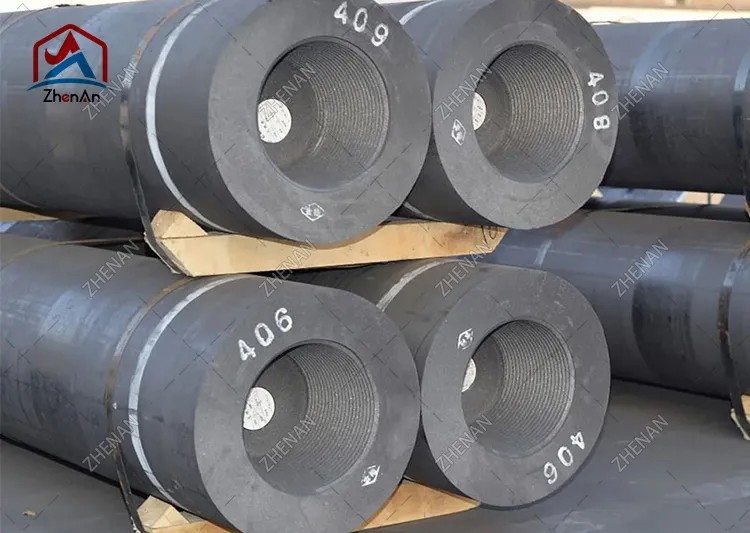
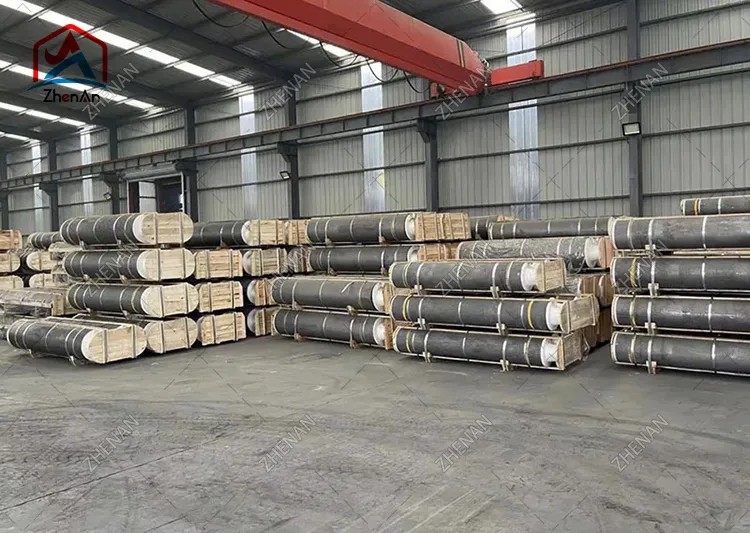
Графит электродлары - электр дугасы мичендә (EAF) корыч җитештерүдә кулланыла торган иң мөһим. Алар мичкә зур агымнар - еш 100,000 ампер яки аннан да күбрәк - электр энергиясен корычны эреткән җылылыкка әйләндерәләр. Ләкин гади кара цилиндрга охшаган материал өчен графит электродлары гаҗәп катлаулы продуктлар, төгәл физик үзлекләр белән билгеләнәләр һәм күп атналык, күп этаплы процесс аша җитештерелә.
Бу кулланма аңлатып бирә төп үзлекләр графит электродлары, бу үзлекләр ничек тәрҗемә ителә реаль дөнья спектакле, RP, HP һәм UHP класслары, һәм тулы диапазон арасындагы аерма сәнәгать кушымталары. Сез корыч завод операторы, фабрик менеджеры, яисә сатып алу белгече буласызмы, бу мәкалә сезгә нәрсә эзләргә - һәм мичегез өчен дөрес электродны ничек сайларга икәнен аңларга ярдәм итәчәк.
Графит электрод - цилиндрик үткәргеч, беренче чиратта, нефть кокыннан, энә кокыннан һәм күмер челтәреннән ясалган, пешерелә, аннары бик югары температурада графизацияләнә. Нәтиҗә - тыгыз, аз чыдамлы углерод организмы, ул электр дугасы миче эчендәге җылылык, электр һәм механик шартларга каршы тора ала.
Структур яктан электрод системасы ике өлештән тора:
Мич түбәсеннән эретелгән ваннага кадәр бер генә кисәк тә озын булмаганга, берничә электрод бүлекчәләре җепле импульс ярдәмендә бергә винтланган. Эретү вакытында оч кулланылганга, өскә яңа бүлекләр өстәлә - өзлексез "туклану" процессы.
Өч электрод гадәттә өч фазалы AC электр дугасы миче өчен өчпочмак рәвешендә урнаштырылган. Eachәрбер электрод, мич түбәсе һәм эретелгән металл бергә дугага ярдәм итүче электр чылбырын тәшкил итә.
Графит электродлар өчен сайланган, чөнки ул дүрт үзенчәлекне берләштерә, сәнәгать масштабында башка арзан материал тәкъдим итми:
Manufacturingитештерү процессын аңлау ни өчен сыйфатларның класслар арасында төрле булуын һәм ни өчен сыйфатын аңлатаграфит электродларыпремия. Стандарт җитештерү маршруты бу төп адымнарны үз эченә ала:
Бөтен цикл алырга мөмкин берничә атна, бу электрод белән тәэмин итүнең базар циклына сизгер булуының бер сәбәбе һәм сатып алуда ни өчен әйдәп бару вакыты мөһим.
Электродны күрсәткәндә инженерлар һәм сатып алу отрядлары бәяләгән түбәндәге үзенчәлекләр. Кыйммәтләр шулай бирелгән типик диапазоннар коммерция класслары өчен; төгәл саннар җитештерүче һәм класс буенча төрле.
Каршылык электродның агымга ничек каршы торуын үлчәя. Түбән яхшырак: түбән каршылык - электрод эчендәге җылылык кебек аз электр энергиясе югалуны аңлата, шуңа күрә күбрәк дугага барып җитә. UHP электродлары иң түбән кыйммәтләргә ирешәләр (гадәттә 5-7 µΩ · м) энә кокы һәм тулы графитизация ярдәмендә, ә RP электродлары югарырак (якынча 7,5–9.5 µΩ · m).
Флексураль (бөкләнү) көче эшкәртү, багана җыю вакытында механик ватылуга каршы торуны күрсәтә, эретүнең җылылык һәм механик стресслары - аеруча тау куышлары һәм түбә хәрәкәте. Strengthгары көч импульс һәм электрод ватылу куркынычын киметә, бу эшнең өзелүенең һәм җитештерүчәнлекнең югалуының төп сәбәбе.
Күпчелек тыгызлык электродның никадәр каты һәм компакт булуын күрсәтә. Тыгызрак электродлар, гадәттә, түбән каршылыкка, көчкә һәм яхшырак оксидлашуга каршы торалар, чөнки кислородның һөҗүм итү өчен эчке күзәнәкләре аз. Типик кыйммәтләр якынча 1,58 г / см³ (РП) дан 1,75 г / см³ (UHP) кадәр.
Эластик модуль катгыйлыкны тасвирлый. Уртача модуль чыннан да кирәк: артык каты электрод җылылык стрессын тарата һәм ярылырга мөмкин, ә артык йомшак булганы деформацияләнергә мөмкин. Көч һәм модуль арасындагы баланс - электрод дизайнының төп өлеше.
Түбән һәм бердәм җылылык киңәюе, ут кабызу вакытында электрод очлары тиз җылытылганда ярылуны киметә. Энҗе кокының юнәлешле структурасы HP һәмUHP электродларытүбән һәм бертөрле CTE, бу аларның өстен җылылык-шок каршылыгы өчен үзәк.
Графит якынча 400-500 ° C өстендә һавада мәгънәле оксидлаша башлый. Электродның ян өслеге мич атмосферасына дучар булганлыктан, оксидлаштыру өзлексез куллану чыганагы булып тора. Итештерүчеләр тыгызлык, өслек каплаулары, су белән суытылган электрод системалары һәм мичтә инерт-газ саклау ярдәмендә оксидлашуны киметәләр.
Күл - янганнан соң калган углерод булмаган калдык. Түбән көл (сыйфатлы класслар өчен <0,3%) мөһим, чөнки көл пычраклыгы үткәрүчәнлекне түбәнәйтә, оксидлашуны арттыра һәм корыч мунчаны пычратырга мөмкин.
| Милек | RP | HP | UHP |
|---|---|---|---|
| Күпчелек тыгызлык (g / cm³) | 1.58-1.65 | 1.65-1.72 | 1.68-1.75 |
| Электр каршылыгы (µΩ · м) | 7.5–9.5 | 6.5–8.0 | 5.0–7.0 |
| Флексур көч (MPa) | 7-10 | 8–11 | 9–13 |
| Яшь модулус (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (× 10⁻⁶ / ° C) | 1.8–2.5 | 1.2-1.8 | 0.9-1.5 |
| Күл эчтәлеге (%) | <0,5 | <0.3 | <0.3 |
Искәрмә: бу спецификация түгел, күрсәткеч индустрия диапазоны. Сез сатып алган төгәл партия өчен һәрвакыт җитештерүче анализ сертификатын сорагыз.
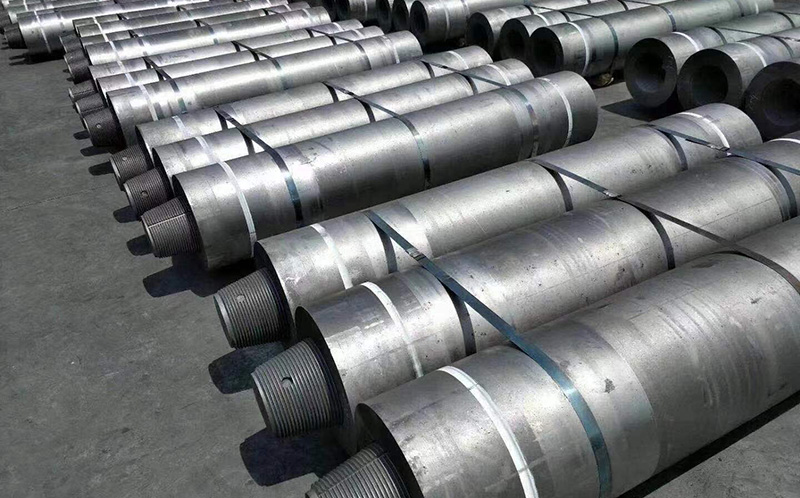
Графит электродлары чимал һәм максималь рөхсәт ителгән ток тыгызлыгы нигезендә өч төп класска бүленә. Дөрес классны сайлау мич җитештерүчәнлегенә, электрод куллануга һәм бер тонна корычның гомуми бәясенә турыдан-туры тәэсир итә.
РП электродлары беренче чиратта нефть кокыннан ясала һәм иң түбән ток тыгызлыгына мөмкинлек бирә (гадәттә 17–24 А / см² кадәр). Алар иң экономияле вариант һәм кечерәк мичләр, аз энергияле операцияләр, аз таләпчән кушымталар өчен яраклы. РП электродлары гадәттә диаметрларда 75 мм дан 500 ммга кадәр бирелә.
HP электродлары югары ток тыгызлыгына мөмкинлек бирә торган нефть кокы һәм энә кокы катнашмасын кулланалар (якынча 18-25 A / см²). Алар түбән каршылык һәм җылылык-шокка каршы торуны тәкъдим итәләр, аларны югары җитештерүчәнлек кирәк булган урта һәм зур мичләр өчен яраклы итәләр. Типик диаметрлар якынча 200 ммнан 600 ммга кадәр.
UHP электродлары премиум энә коксыннан ясалган һәм 20-30 A / см² һәм аннан да югары агымдагы тыгызлыкны тәэмин итеп, диапазонның өске өлешен күрсәтә. Алар иң түбән каршылык, иң тыгызлык һәм иң яхшы оксидлаштыруга каршы торалар, һәм зур заманча UHP мичләре өчен кирәк (100+ тонна сыйдырышлык), анда бер тонна корычка электрод гомере бик мөһим. UHP электродлары гадәттә 300 мм дан 800 мм га кадәр диаметр белән тәэмин ителә.
| Feзенчәлек | RP | HP | UHP |
|---|---|---|---|
| Беренчел чимал | Нефть коксы | Нефть + энә коксы | Премиум энә кок |
| Агымдагы тыгызлык (A / см²) | 17–24 | 18-25 | 20-30 + |
| Типик диаметр (мм) | 75-500 | 200-600 | 300–800 |
| Бәясе | Иң түбән | Урта | Иң югары |
| Иң яхшысы | Кечкенә мичләр, фабрикалар | Урта / зур мичләр | Зур UHP корыч җитештерү мичләре |
EAF корыч җитештерү бөтен дөньяда графит электрод куллануның күпчелек өлешен тәшкил итә. EAFда өч электрод мич түбәсе аша уза һәм дугага кисәк корылмасына сугыла. Дуга 3000 ° C-тан югары температуралар чыгара, сыныкларны эретә, аннары корычка чистартыла.
Глобаль корыч промышленность мич маршрутларыннан түбән углеродлы EAF производствосына күчү белән, югары сыйфатлы UHP электродларына сорау арта бара. Хәзерге EAFлар тагын да "UHP" - югары трансформатор көчендә эшлиләр - бу электрод җылылык-шокка һәм оксидлашуга каршы торуга зур таләпләр куя.
Беренчел эретелгәннән соң, эретелгән корыч еш кына икенчел эшкәртү өчен мичкә күчерелә - кастинг алдыннан химияне, температураны һәм кертүләрне көйләү. Корычны төгәл температурада җылыту һәм тоту өчен графит электродлары кулланыла. Мичләр эретелгән мичләргә караганда түбән көчтә һәм кыска дугада эшләгәнгә, тоннасына электрод куллану түбән, ләкин эзлекле, ышанычлы электродлар температураны контрольдә тоту өчен әле дә кирәк.
Су асты дуга мичләре ферроаллойлар (ферросиликон, феррохром, ферроманганез), кремний металл, фосфор һәм башка төсле продуктлар җитештерәләр. Монда электродлар корылмага чумганнар, һәм ток каршылык белән җылылык чыгару өчен йөк аша уза. Бу мичләр графит электродларын яки озын кампанияләрдә өзлексез эшләү өчен зуррак диаметрлы электродларны кулланырга мөмкин.
Дөрес электродны сайлау - мич параметрлары, эш практикасы һәм гомуми милек бәясе балансы. Бу адымнар аша эшләгез:
Электрод куллану гадәттә җитештерелгән тонна корычка килограммда күрсәтелә (кг / т). Төп югалту механизмнарын аңлау сезгә тәэмин итүчеләрне бәяләргә һәм чыгымнарны киметергә ярдәм итә:
Типик гомуми куллану якынча 1,2-2,5 кг / т хәзерге UHP мичләре өчен RP электродлары һәм кечерәк мичләр өчен югары кыйммәтләргә. 0.1әр 0,1 кг / киметү - зур күләмдә кулланыла торган чыгымнарны турыдан-туры экономияләү - шуңа күрә электрод сыйфаты һәм дөрес класс сайлау мөһим.
Дөрес электрод классын, диаметрын һәм импульс конфигурациясен сайлау сезнең эретү җитештерүчәнлегенә һәм бер тонна корыч бәясенә турыдан-туры тәэсир итә. Графит электрод җитештерүче һәм тәэмин итүче белгеч буларак, без RP, HP һәм UHP электродларын диаметры 75 мм дан 800 ммга кадәр бирәбез, тулы анализ сертификатлары һәм мич зурлыгына техник ярдәм.
ӘйтЧжэн Ан сезнең мич тибы, трансформатор көче һәм агымдагы таләпләр, һәм без конкурентлы цитаталар белән дөрес спецификацияне тәкъдим итәрбез.
.png)