ఎలక్ట్రిక్ ఆర్క్ ఫర్నేస్ (EAF) ఉక్కు తయారీలో గ్రాఫైట్ ఎలక్ట్రోడ్లు అత్యంత ముఖ్యమైనవి. అవి అపారమైన ప్రవాహాలను - తరచుగా 100,000 ఆంపియర్లు లేదా అంతకంటే ఎక్కువ - కొలిమిలోకి తీసుకువెళతాయి, విద్యుత్ శక్తిని స్క్రాప్ స్టీల్ను కరిగించే వేడిగా మారుస్తాయి. ఇంకా ఒక సాధారణ నలుపు సిలిండర్ వలె కనిపించే పదార్థం కోసం, గ్రాఫైట్ ఎలక్ట్రోడ్లు ఆశ్చర్యకరంగా సంక్లిష్టమైన ఉత్పత్తులు, ఖచ్చితమైన భౌతిక లక్షణాల ద్వారా నిర్వచించబడతాయి మరియు బహుళ-వారాలు, బహుళ-దశల ప్రక్రియ ద్వారా తయారు చేయబడతాయి.
ఈ గైడ్ వివరిస్తుంది కీలక లక్షణాలు గ్రాఫైట్ ఎలక్ట్రోడ్లు, ఆ లక్షణాలు ఎలా అనువదించబడతాయి వాస్తవ-ప్రపంచ పనితీరు, RP, HP మరియు UHP గ్రేడ్ల మధ్య వ్యత్యాసం మరియు పూర్తి స్థాయి పారిశ్రామిక అప్లికేషన్లు. మీరు స్టీల్ ప్లాంట్ ఆపరేటర్ అయినా, ఫౌండ్రీ మేనేజర్ అయినా లేదా ప్రొక్యూర్మెంట్ స్పెషలిస్ట్ అయినా, ఈ కథనం మీరు దేని కోసం వెతకాలి - మరియు మీ కొలిమికి సరైన ఎలక్ట్రోడ్ను ఎలా ఎంచుకోవాలో అర్థం చేసుకోవడంలో మీకు సహాయం చేస్తుంది.
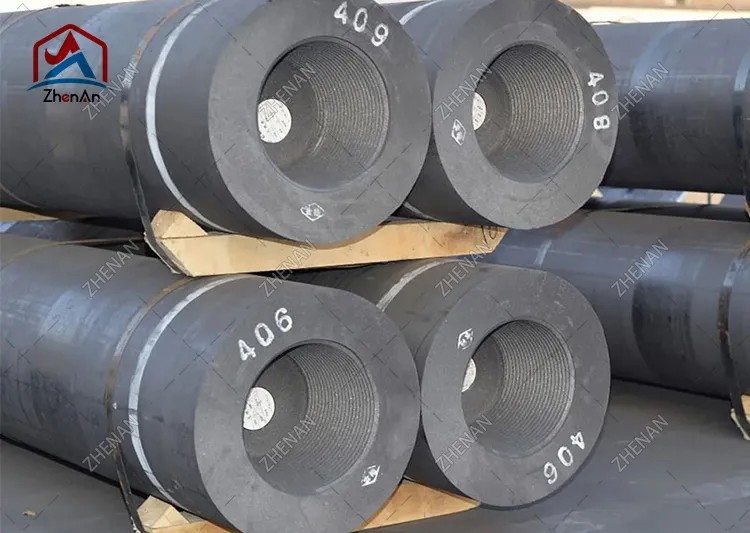
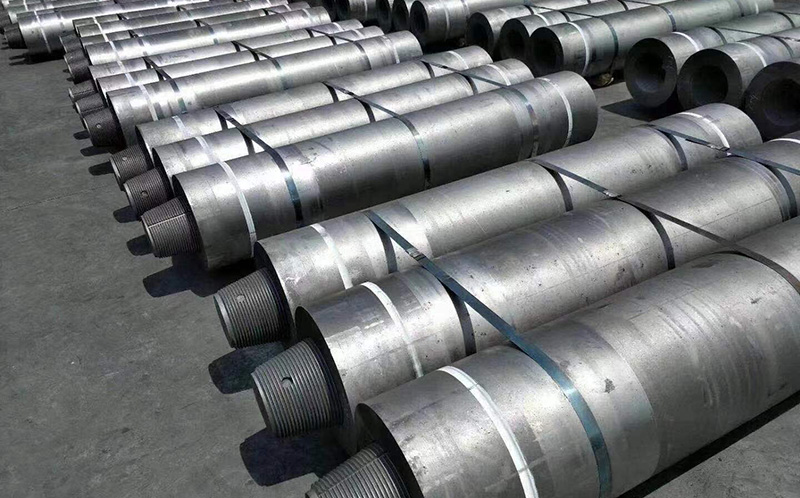
గ్రాఫైట్ ఎలక్ట్రోడ్ అనేది ప్రధానంగా పెట్రోలియం కోక్, నీడిల్ కోక్ మరియు బొగ్గు తారు పిచ్తో తయారు చేయబడిన ఒక స్థూపాకార కండక్టర్, ఇది చాలా ఎక్కువ ఉష్ణోగ్రతల వద్ద కాల్చబడుతుంది మరియు గ్రాఫైటైజ్ చేయబడుతుంది. ఫలితంగా ఎలక్ట్రిక్ ఆర్క్ ఫర్నేస్ లోపల తీవ్రమైన ఉష్ణ, విద్యుత్ మరియు యాంత్రిక పరిస్థితులను తట్టుకోగల దట్టమైన, తక్కువ-నిరోధకత కలిగిన కార్బన్ బాడీ.
నిర్మాణాత్మకంగా, ఎలక్ట్రోడ్ వ్యవస్థ రెండు భాగాలను కలిగి ఉంటుంది:
ఫర్నేస్ రూఫ్ నుండి కరిగిన స్నానానికి చేరుకోవడానికి ఏ ఒక్క ముక్క కూడా సరిపోదు కాబట్టి, టేపర్డ్ థ్రెడ్ చనుమొనలను ఉపయోగించి బహుళ ఎలక్ట్రోడ్ విభాగాలు స్క్రూ చేయబడతాయి. ద్రవీభవన సమయంలో చిట్కా వినియోగించబడినందున, కొత్త విభాగాలు ఎగువన జోడించబడతాయి - ఇది నిరంతర "దాణా" ప్రక్రియ.
మూడు-దశల AC ఎలక్ట్రిక్ ఆర్క్ ఫర్నేస్ కోసం మూడు ఎలక్ట్రోడ్లు సాధారణంగా త్రిభుజాకార నమూనాలో అమర్చబడి ఉంటాయి. ప్రతి ఎలక్ట్రోడ్, కొలిమి పైకప్పు మరియు కరిగిన లోహం కలిసి ఆర్క్ను నిలబెట్టే ఎలక్ట్రికల్ సర్క్యూట్ను ఏర్పరుస్తాయి.
గ్రాఫైట్ ఎలక్ట్రోడ్ల కోసం ఎంపిక చేయబడింది ఎందుకంటే ఇది పారిశ్రామిక స్థాయిలో ఇతర సరసమైన పదార్థాలు అందించని నాలుగు లక్షణాలను ప్రత్యేకంగా మిళితం చేస్తుంది:
తయారీ ప్రక్రియను అర్థం చేసుకోవడం వలన లక్షణాలు గ్రేడ్ల మధ్య ఎందుకు మారుతూ ఉంటాయి మరియు ఎందుకు నాణ్యతను వివరిస్తాయిగ్రాఫైట్ ఎలక్ట్రోడ్లుప్రీమియంను ఆదేశించండి. ప్రామాణిక ఉత్పత్తి మార్గం ఈ ప్రధాన దశలను కలిగి ఉంటుంది:
మొత్తం చక్రం పట్టవచ్చు అనేక వారాలు, ఎలక్ట్రోడ్ సరఫరా మార్కెట్ చక్రాలకు సున్నితంగా ఉండటానికి ఇది ఒక కారణం మరియు సేకరణలో ప్రధాన సమయాలు ఎందుకు ముఖ్యమైనవి.
ఎలక్ట్రోడ్ను పేర్కొనేటప్పుడు ఇంజనీర్లు మరియు సేకరణ బృందాలు మూల్యాంకనం చేసేవి క్రింది లక్షణాలు. విలువలు ఇలా ఇవ్వబడ్డాయి సాధారణ పరిధులు వాణిజ్య గ్రేడ్ల కోసం; తయారీదారు మరియు గ్రేడ్ ఆధారంగా ఖచ్చితమైన గణాంకాలు మారుతూ ఉంటాయి.
ఎలక్ట్రోడ్ కరెంట్ ప్రవాహాన్ని ఎంత బలంగా వ్యతిరేకిస్తుందో రెసిస్టివిటీ కొలుస్తుంది. దిగువ ఉత్తమం: తక్కువ రెసిస్టివిటీ అంటే ఎలక్ట్రోడ్ లోపల వేడిగా కోల్పోయే తక్కువ విద్యుత్ శక్తి, కాబట్టి ఎక్కువ శక్తి ఆర్క్కి చేరుకుంటుంది. UHP ఎలక్ట్రోడ్లు నీడిల్ కోక్ మరియు పూర్తి గ్రాఫిటైజేషన్ కారణంగా అత్యల్ప విలువలను (సాధారణంగా 5–7 µΩ·m) సాధిస్తాయి, అయితే RP ఎలక్ట్రోడ్లు ఎక్కువగా ఉంటాయి (సుమారు 7.5–9.5 µΩ·m).
ఫ్లెక్చరల్ (బెండింగ్) బలం నిర్వహణ సమయంలో మెకానికల్ విచ్ఛిన్నానికి నిరోధకతను సూచిస్తుంది, కాలమ్ అసెంబ్లీ మరియు ద్రవీభవన ఉష్ణ మరియు యాంత్రిక ఒత్తిళ్లు - ముఖ్యంగా స్క్రాప్ కేవ్-ఇన్లు మరియు పైకప్పు కదలిక. అధిక బలం చనుమొన మరియు ఎలక్ట్రోడ్ విరిగిపోయే ప్రమాదాన్ని తగ్గిస్తుంది, ఇది పనికిరాని సమయం మరియు ఉత్పాదకతను కోల్పోవడానికి ప్రధాన కారణం.
బల్క్ డెన్సిటీ ఎలక్ట్రోడ్ ఎంత ఘన మరియు కాంపాక్ట్ అని ప్రతిబింబిస్తుంది. దట్టమైన ఎలక్ట్రోడ్లు సాధారణంగా తక్కువ నిరోధకత, అధిక బలం మరియు మెరుగైన ఆక్సీకరణ నిరోధకతను కలిగి ఉంటాయి, ఎందుకంటే ఆక్సిజన్ దాడి చేయడానికి తక్కువ అంతర్గత సారంధ్రత ఉంటుంది. సాధారణ విలువలు సుమారు 1.58 g/cm³ (RP) నుండి 1.75 g/cm³ (UHP) వరకు ఉంటాయి.
సాగే మాడ్యులస్ దృఢత్వాన్ని వివరిస్తుంది. ఒక మోస్తరు మాడ్యులస్ నిజానికి కావాల్సినది: చాలా గట్టిగా ఉండే ఎలక్ట్రోడ్ ఉష్ణ ఒత్తిడిని ప్రసారం చేస్తుంది మరియు పగుళ్లకు ఎక్కువ అవకాశం ఉంటుంది, అయితే చాలా మృదువైనది వికృతం కావచ్చు. బలం మరియు మాడ్యులస్ మధ్య సంతులనం ఎలక్ట్రోడ్ రూపకల్పనలో ప్రధాన భాగం.
ఆర్క్ ఇగ్నిషన్ సమయంలో ఎలక్ట్రోడ్ చిట్కా వేగంగా వేడెక్కినప్పుడు తక్కువ మరియు ఏకరీతి ఉష్ణ విస్తరణ పగుళ్లను తగ్గిస్తుంది. నీడిల్ కోక్ యొక్క ఆధారిత నిర్మాణం HP మరియు ఇస్తుందిUHP ఎలక్ట్రోడ్లుతక్కువ మరియు మరింత ఏకరీతి CTE, ఇది వారి ఉన్నతమైన థర్మల్-షాక్ నిరోధకతకు కేంద్రంగా ఉంటుంది.
గ్రాఫైట్ దాదాపు 400–500°C పైన గాలిలో అర్థవంతంగా ఆక్సీకరణం చెందడం ప్రారంభిస్తుంది. ఎలక్ట్రోడ్ యొక్క ప్రక్క ఉపరితలం కొలిమి వాతావరణానికి బహిర్గతమవుతుంది కాబట్టి, ఆక్సీకరణ అనేది నిరంతర వినియోగం. తయారీదారులు డెన్సిఫికేషన్, ఉపరితల పూతలు, వాటర్-కూల్డ్ ఎలక్ట్రోడ్ సిస్టమ్స్ మరియు ఫర్నేస్ వద్ద జడ-గ్యాస్ షీల్డింగ్ ద్వారా ఆక్సీకరణను తగ్గిస్తారు.
బూడిద అనేది దహన తర్వాత మిగిలి ఉన్న నాన్-కార్బన్ అవశేషం. తక్కువ బూడిద (<0.3% నాణ్యత గ్రేడ్ల కోసం) ముఖ్యం ఎందుకంటే బూడిద మలినాలను తక్కువ వాహకత, ఆక్సీకరణను పెంచుతుంది మరియు ఉక్కు స్నానాన్ని కలుషితం చేస్తుంది.
| ఆస్తి | RP | HP | UHP |
|---|---|---|---|
| బల్క్ డెన్సిటీ (g/cm³) | 1.58–1.65 | 1.65–1.72 | 1.68–1.75 |
| ఎలక్ట్రికల్ రెసిస్టివిటీ (µΩ·m) | 7.5–9.5 | 6.5–8.0 | 5.0–7.0 |
| ఫ్లెక్చరల్ బలం (MPa) | 7–10 | 8–11 | 9–13 |
| యంగ్స్ మాడ్యులస్ (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1.8–2.5 | 1.2–1.8 | 0.9–1.5 |
| బూడిద కంటెంట్ (%) | <0.5 | <0.3 | <0.3 |
గమనిక: ఇవి సూచక పరిశ్రమ శ్రేణులు, స్పెసిఫికేషన్ కాదు. మీరు కొనుగోలు చేసిన ఖచ్చితమైన బ్యాచ్ కోసం తయారీదారు యొక్క విశ్లేషణ ప్రమాణపత్రాన్ని ఎల్లప్పుడూ అభ్యర్థించండి.
గ్రాఫైట్ ఎలక్ట్రోడ్లు ముడి పదార్థం మరియు గరిష్టంగా అనుమతించదగిన ప్రస్తుత సాంద్రత ఆధారంగా మూడు ప్రధాన గ్రేడ్లుగా వర్గీకరించబడ్డాయి. సరైన గ్రేడ్ను ఎంచుకోవడం నేరుగా కొలిమి ఉత్పాదకత, ఎలక్ట్రోడ్ వినియోగం మరియు టన్ను ఉక్కుకు మొత్తం ఖర్చును ప్రభావితం చేస్తుంది.
RP ఎలక్ట్రోడ్లు ప్రధానంగా పెట్రోలియం కోక్ నుండి తయారు చేయబడతాయి మరియు అత్యల్ప కరెంట్ సాంద్రతలను (సాధారణంగా దాదాపు 17–24 A/cm² వరకు) అనుమతిస్తాయి. అవి అత్యంత ఆర్థిక ఎంపిక మరియు చిన్న ఫర్నేసులు, తక్కువ-శక్తి కార్యకలాపాలు మరియు తక్కువ డిమాండ్ ఉన్న అనువర్తనాలకు అనుకూలంగా ఉంటాయి. RP ఎలక్ట్రోడ్లు సాధారణంగా 75 mm నుండి 500 mm వరకు వ్యాసంలో సరఫరా చేయబడతాయి.
HP ఎలక్ట్రోడ్లు పెట్రోలియం కోక్ మరియు సూది కోక్ల మిశ్రమాన్ని ఉపయోగిస్తాయి, ఇది అధిక కరెంట్ సాంద్రతలను అనుమతిస్తుంది (సుమారు 18–25 A/cm²). అవి RP కంటే తక్కువ రెసిస్టివిటీ మరియు మెరుగైన థర్మల్-షాక్ రెసిస్టెన్స్ని అందిస్తాయి, అధిక ఉత్పాదకత అవసరమయ్యే మధ్యస్థ మరియు పెద్ద ఫర్నేస్లకు వాటిని అనుకూలంగా చేస్తాయి. సాధారణ వ్యాసాలు 200 mm నుండి 600 mm వరకు ఉంటాయి.
UHP ఎలక్ట్రోడ్లు ప్రీమియం నీడిల్ కోక్తో తయారు చేయబడ్డాయి మరియు శ్రేణిలో అగ్రభాగాన్ని సూచిస్తాయి, దాదాపు 20-30 A/cm² మరియు అంతకంటే ఎక్కువ ప్రస్తుత సాంద్రతలకు మద్దతు ఇస్తాయి. అవి అత్యల్ప రెసిస్టివిటీ, అత్యధిక సాంద్రత మరియు ఉత్తమ ఆక్సీకరణ నిరోధకతను అందిస్తాయి మరియు పెద్ద ఆధునిక UHP ఫర్నేస్లకు (100+ టన్నుల సామర్థ్యం) అవసరం, ఇక్కడ టన్ను ఉక్కుకు ఎలక్ట్రోడ్ జీవితం కీలకం. UHP ఎలక్ట్రోడ్లు సాధారణంగా 300 mm నుండి 800 mm వరకు వ్యాసంలో సరఫరా చేయబడతాయి.
| ఫీచర్ | RP | HP | UHP |
|---|---|---|---|
| ప్రాథమిక ముడి పదార్థం | పెట్రోలియం కోక్ | పెట్రోలియం + సూది కోక్ | ప్రీమియం సూది కోక్ |
| ప్రస్తుత సాంద్రత (A/cm²) | 17–24 | 18–25 | 20-30+ |
| సాధారణ వ్యాసం (మిమీ) | 75–500 | 200-600 | 300–800 |
| ఖర్చు | అతి తక్కువ | మధ్యస్థం | అత్యధికం |
| కోసం ఉత్తమమైనది | చిన్న ఫర్నేసులు, ఫౌండరీలు | మధ్యస్థ/పెద్ద ఫర్నేసులు | పెద్ద UHP ఉక్కు తయారీ ఫర్నేసులు |
ప్రపంచవ్యాప్తంగా గ్రాఫైట్ ఎలక్ట్రోడ్ వినియోగంలో అత్యధిక భాగం EAF స్టీల్మేకింగ్ ఖాతాలు. EAFలో, మూడు ఎలక్ట్రోడ్లు ఫర్నేస్ రూఫ్ గుండా వెళతాయి మరియు స్క్రాప్ ఛార్జ్పై ఒక ఆర్క్ను తాకాయి. ఆర్క్ 3,000 ° C కంటే ఎక్కువ ఉష్ణోగ్రతలను ఉత్పత్తి చేస్తుంది, స్క్రాప్ను కరిగించి, అది ఉక్కుగా శుద్ధి చేయబడుతుంది.
ప్రపంచ ఉక్కు పరిశ్రమ బ్లాస్ట్-ఫర్నేస్ మార్గాల నుండి తక్కువ-కార్బన్ EAF ఉత్పత్తికి మారడంతో, అధిక-నాణ్యత UHP ఎలక్ట్రోడ్లకు డిమాండ్ పెరుగుతూనే ఉంది. ఆధునిక EAFలు కూడా ఎక్కువగా "UHP"గా ఉన్నాయి - అధిక ట్రాన్స్ఫార్మర్ పవర్తో పనిచేస్తాయి - ఇవి ఎలక్ట్రోడ్ థర్మల్-షాక్ రెసిస్టెన్స్ మరియు ఆక్సీకరణ నిరోధకతపై ఎక్కువ డిమాండ్లను కలిగి ఉంటాయి.
ప్రాధమిక ద్రవీభవన తర్వాత, కరిగిన ఉక్కు తరచుగా సెకండరీ రిఫైనింగ్ కోసం లాడిల్ ఫర్నేస్కు బదిలీ చేయబడుతుంది - కాస్టింగ్కు ముందు రసాయన శాస్త్రం, ఉష్ణోగ్రత మరియు చేరికలను సర్దుబాటు చేస్తుంది. లాడిల్ ఫర్నేసులు ఖచ్చితమైన ఉష్ణోగ్రతల వద్ద ఉక్కును మళ్లీ వేడి చేయడానికి మరియు పట్టుకోవడానికి గ్రాఫైట్ ఎలక్ట్రోడ్లను ఉపయోగిస్తాయి. లాడిల్ ఫర్నేసులు కరిగే ఫర్నేసుల కంటే తక్కువ శక్తితో మరియు తక్కువ ఆర్క్తో పనిచేస్తాయి కాబట్టి, టన్నుకు ఎలక్ట్రోడ్ వినియోగం తక్కువగా ఉంటుంది, అయితే ఉష్ణోగ్రత నియంత్రణకు స్థిరమైన, నమ్మదగిన ఎలక్ట్రోడ్లు ఇప్పటికీ అవసరం.
మునిగిపోయిన ఆర్క్ ఫర్నేసులు ఫెర్రోఅల్లాయ్లను (ఫెర్రోసిలికాన్, ఫెర్రోక్రోమ్, ఫెర్రోమాంగనీస్), సిలికాన్ మెటల్, ఫాస్పరస్ మరియు ఇతర నాన్-ఫెర్రస్ ఉత్పత్తులను ఉత్పత్తి చేస్తాయి. ఇక్కడ ఎలక్ట్రోడ్లు ఛార్జ్లో మునిగిపోతాయి మరియు ప్రతిఘటన ద్వారా వేడిని ఉత్పత్తి చేయడానికి కరెంట్ భారం గుండా వెళుతుంది. ఈ ఫర్నేస్లు గ్రాఫైట్ ఎలక్ట్రోడ్లను లేదా, ఎక్కువసేపు, సుదీర్ఘ ప్రచారంలో నిరంతరాయంగా పనిచేయడానికి పరిమాణంలో ఉన్న పెద్ద వ్యాసం కలిగిన ఎలక్ట్రోడ్లను ఉపయోగించవచ్చు.
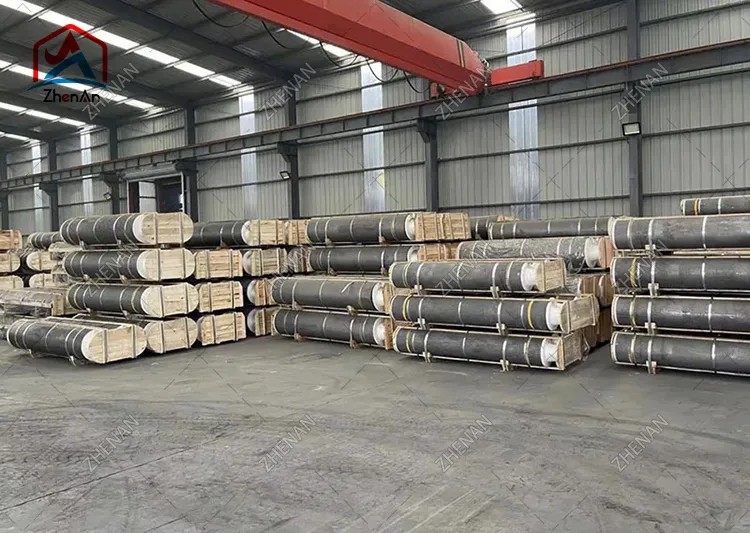
సరైన ఎలక్ట్రోడ్ను ఎంచుకోవడం అనేది కొలిమి పారామితులు, ఆపరేటింగ్ ప్రాక్టీస్ మరియు యాజమాన్యం యొక్క మొత్తం వ్యయం యొక్క బ్యాలెన్స్. ఈ దశల ద్వారా పని చేయండి:
ఎలక్ట్రోడ్ వినియోగం సాధారణంగా టన్ను ఉక్కు ఉత్పత్తికి కిలోగ్రాములలో వ్యక్తీకరించబడుతుంది (kg/t). ప్రధాన నష్ట విధానాలను అర్థం చేసుకోవడం సరఫరాదారులను బెంచ్మార్క్ చేయడంలో మరియు ఖర్చులను తగ్గించడంలో మీకు సహాయపడుతుంది:
సాధారణ మొత్తం వినియోగం సుమారుగా ఉంటుంది 1.2-2.5 kg/t ఆధునిక UHP ఫర్నేస్ల కోసం RP ఎలక్ట్రోడ్లు మరియు చిన్న ఫర్నేస్ల కోసం అధిక విలువలకు. ప్రతి 0.1 kg/t తగ్గింపు అనేది అధిక-వాల్యూమ్ వినియోగ వస్తువుపై ప్రత్యక్ష ఖర్చును ఆదా చేస్తుంది - అందుకే ఎలక్ట్రోడ్ నాణ్యత మరియు సరైన గ్రేడ్ ఎంపిక చాలా ముఖ్యమైనది.
సరైన ఎలక్ట్రోడ్ గ్రేడ్, వ్యాసం మరియు చనుమొన కాన్ఫిగరేషన్ను ఎంచుకోవడం మీ ద్రవీభవన ఉత్పాదకత మరియు ప్రతి టన్ను ఉక్కు ధరపై ప్రత్యక్ష ప్రభావాన్ని చూపుతుంది. స్పెషలిస్ట్ గ్రాఫైట్ ఎలక్ట్రోడ్ తయారీదారు మరియు సరఫరాదారుగా, మేము RP, HP మరియు UHP ఎలక్ట్రోడ్లను 75 mm నుండి 800 mm వరకు వ్యాసంలో అందిస్తాము, పూర్తి విశ్లేషణ ధృవీకరణ పత్రాలు మరియు ఫర్నేస్ పరిమాణానికి సాంకేతిక మద్దతుతో.
చెప్పండిజెన్ యాన్ మీ ఫర్నేస్ రకం, ట్రాన్స్ఫార్మర్ పవర్ మరియు ప్రస్తుత అవసరాలు, మరియు మేము పోటీ కొటేషన్తో సరైన స్పెసిఫికేషన్ను సిఫార్సు చేస్తాము.
.png)