கிராஃபைட் மின்முனைகள் மின்சார வில் உலை (EAF) எஃகு தயாரிப்பில் மிக முக்கியமான நுகர்வு ஆகும். அவை மகத்தான நீரோட்டங்களை - பெரும்பாலும் 100,000 ஆம்பியர்கள் அல்லது அதற்கு மேற்பட்டவை - உலைக்குள் கொண்டு செல்கின்றன, மின் ஆற்றலை ஸ்கிராப் எஃகு உருக்கும் வெப்பமாக மாற்றுகிறது. இன்னும் ஒரு எளிய கருப்பு சிலிண்டர் போல தோற்றமளிக்கும் ஒரு பொருளுக்கு, கிராஃபைட் மின்முனைகள் வியக்கத்தக்க சிக்கலான தயாரிப்புகள், துல்லியமான இயற்பியல் பண்புகளால் வரையறுக்கப்பட்டு பல வார, பல-படி செயல்முறை மூலம் தயாரிக்கப்படுகின்றன.
என்பதை இந்த வழிகாட்டி விளக்குகிறது முக்கிய பண்புகள் கிராஃபைட் மின்முனைகள், அந்த பண்புகள் எவ்வாறு மொழிபெயர்க்கப்படுகின்றன நிஜ உலக செயல்திறன், RP, HP மற்றும் UHP கிரேடுகளுக்கு இடையே உள்ள வேறுபாடு மற்றும் முழு வரம்பு தொழில்துறை பயன்பாடுகள். நீங்கள் எஃகு ஆலை நடத்துபவராக இருந்தாலும், ஃபவுண்டரி மேலாளராக இருந்தாலும் அல்லது கொள்முதல் நிபுணராக இருந்தாலும், எதைத் தேடுவது - மற்றும் உங்கள் உலைக்கு சரியான மின்முனையை எப்படித் தேர்ந்தெடுப்பது என்பதைப் புரிந்துகொள்ள இந்தக் கட்டுரை உதவும்.
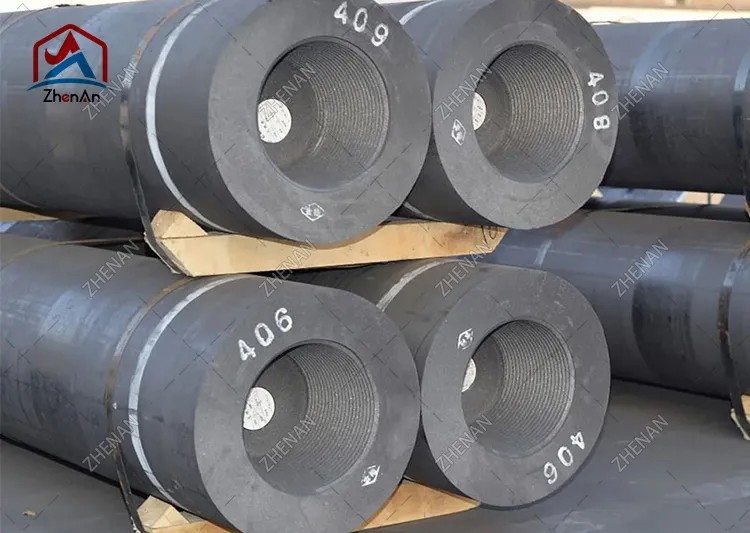
கிராஃபைட் மின்முனை என்பது ஒரு உருளைக் கடத்தி ஆகும், இது முதன்மையாக பெட்ரோலியம் கோக், ஊசி கோக் மற்றும் நிலக்கரி தார் பிட்ச் ஆகியவற்றால் ஆனது, இது மிக அதிக வெப்பநிலையில் சுடப்பட்டு பின்னர் கிராஃபிடைஸ் செய்யப்படுகிறது. இதன் விளைவாக ஒரு அடர்த்தியான, குறைந்த-எதிர்ப்பு கார்பன் உடல், மின்சார வில் உலைக்குள் உள்ள தீவிர வெப்ப, மின் மற்றும் இயந்திர நிலைமைகளைத் தாங்கும்.
கட்டமைப்பு ரீதியாக, ஒரு மின்முனை அமைப்பு இரண்டு பகுதிகளைக் கொண்டுள்ளது:
உலை கூரையிலிருந்து உருகிய குளியல் வரை எந்த ஒரு துண்டும் நீளமாக இல்லாததால், குறுகலான திரிக்கப்பட்ட முலைக்காம்புகளைப் பயன்படுத்தி பல மின்முனைப் பிரிவுகள் ஒன்றாகத் திருகப்படுகின்றன. உருகும் போது நுனி நுகரப்படுவதால், புதிய பிரிவுகள் மேலே சேர்க்கப்படுகின்றன - ஒரு தொடர்ச்சியான "உணவு" செயல்முறை.
மூன்று மின்முனைகள் பொதுவாக மூன்று-கட்ட AC மின்சார வில் உலைக்கு ஒரு முக்கோண வடிவத்தில் அமைக்கப்பட்டிருக்கும். ஒவ்வொரு மின்முனையும், உலை கூரையும், உருகிய உலோகமும் சேர்ந்து வளைவைத் தாங்கும் மின்சுற்றை உருவாக்குகின்றன.
கிராஃபைட் எலெக்ட்ரோடுகளுக்குத் தேர்ந்தெடுக்கப்படுகிறது, ஏனெனில் இது தொழில்துறை அளவில் வேறு எந்த மலிவு பொருளும் வழங்காத நான்கு பண்புகளை தனித்துவமாக ஒருங்கிணைக்கிறது:
உற்பத்தி செயல்முறையைப் புரிந்துகொள்வது, தரங்களுக்கு இடையில் ஏன் பண்புகள் வேறுபடுகின்றன மற்றும் ஏன் தரம் என்பதை விளக்குகிறதுகிராஃபைட் மின்முனைகள்ஒரு பிரீமியம் கட்டளை. நிலையான உற்பத்தி வழி பின்வரும் முக்கிய படிகளை உள்ளடக்கியது:
முழு சுழற்சியும் எடுக்கலாம் பல வாரங்கள், எலக்ட்ரோடு சப்ளை சந்தை சுழற்சிகளுக்கு உணர்திறன் கொண்டதாக இருப்பதற்கான ஒரு காரணம் மற்றும் கொள்முதலில் முன்னணி நேரங்கள் ஏன் முக்கியம்.
மின்முனையைக் குறிப்பிடும் போது பின்வரும் பண்புகள் பொறியாளர்கள் மற்றும் கொள்முதல் குழுக்கள் மதிப்பீடு செய்கின்றன. என மதிப்புகள் கொடுக்கப்பட்டுள்ளன வழக்கமான வரம்புகள் வணிக தரங்களுக்கு; உற்பத்தியாளர் மற்றும் தரத்தைப் பொறுத்து சரியான புள்ளிவிவரங்கள் மாறுபடும்.
மின்னழுத்தம் மின்னோட்ட ஓட்டத்தை எவ்வளவு வலுவாக எதிர்க்கிறது என்பதை மின்தடை அளவிடுகிறது. தாழ்வானது சிறந்தது: குறைந்த மின்தடை என்பது மின்முனையின் உள்ளேயே வெப்பமாக குறைந்த மின் ஆற்றல் இழக்கப்படுகிறது, எனவே அதிக ஆற்றல் வளைவை அடைகிறது. UHP மின்முனைகள் மிகக் குறைந்த மதிப்புகளை (பொதுவாக 5–7 µΩ·m) அடைகின்றன, அதே சமயம் RP மின்முனைகள் அதிகமாக உள்ளன (தோராயமாக 7.5–9.5 µΩ·m).
நெகிழ்வு (வளைக்கும்) வலிமை என்பது கையாளுதலின் போது இயந்திர உடைப்பு, நெடுவரிசை அசெம்பிளி மற்றும் உருகும் வெப்ப மற்றும் இயந்திர அழுத்தங்களுக்கு எதிர்ப்பைக் குறிக்கிறது - குறிப்பாக ஸ்கிராப் குகைகள் மற்றும் கூரை இயக்கம். அதிக வலிமை முலைக்காம்பு மற்றும் மின்முனை முறிவு அபாயத்தைக் குறைக்கிறது, இது வேலையில்லா நேரம் மற்றும் உற்பத்தித்திறனை இழக்க முக்கிய காரணமாகும்.
மொத்த அடர்த்தி மின்முனை எவ்வளவு திடமான மற்றும் கச்சிதமானது என்பதை பிரதிபலிக்கிறது. அடர்த்தியான மின்முனைகள் பொதுவாக குறைந்த எதிர்ப்புத்திறன், அதிக வலிமை மற்றும் சிறந்த ஆக்சிஜனேற்ற எதிர்ப்பு ஆகியவற்றைக் கொண்டுள்ளன, ஏனெனில் ஆக்ஸிஜன் தாக்குவதற்கு குறைந்த உள் நுண்துளை உள்ளது. வழக்கமான மதிப்புகள் சுமார் 1.58 g/cm³ (RP) முதல் 1.75 g/cm³ (UHP) வரை இருக்கும்.
மீள் மாடுலஸ் விறைப்பை விவரிக்கிறது. ஒரு மிதமான மாடுலஸ் உண்மையில் விரும்பத்தக்கது: மிகவும் கடினமான ஒரு மின்முனையானது வெப்ப அழுத்தத்தை கடத்துகிறது மற்றும் விரிசல்களுக்கு அதிக வாய்ப்புள்ளது, அதே சமயம் மிகவும் மென்மையானது சிதைந்துவிடும். வலிமை மற்றும் மாடுலஸ் இடையே உள்ள சமநிலை மின்முனை வடிவமைப்பின் முக்கிய பகுதியாகும்.
குறைந்த மற்றும் சீரான வெப்ப விரிவாக்கம் வில் பற்றவைப்பின் போது மின்முனையின் முனை வேகமாக வெப்பமடையும் போது விரிசலைக் குறைக்கிறது. ஊசி கோக்கின் சார்ந்த அமைப்பு ஹெச்பி மற்றும் கொடுக்கிறதுUHP மின்முனைகள்குறைந்த மற்றும் அதிக சீரான CTE, இது அவர்களின் உயர்ந்த வெப்ப-அதிர்ச்சி எதிர்ப்பிற்கு மையமானது.
கிராஃபைட் சுமார் 400-500°Cக்கு மேல் காற்றில் அர்த்தமுள்ளதாக ஆக்சிஜனேற்றம் செய்யத் தொடங்குகிறது. ஒரு மின்முனையின் பக்க மேற்பரப்பு உலை வளிமண்டலத்திற்கு வெளிப்படுவதால், ஆக்சிஜனேற்றம் ஒரு தொடர்ச்சியான நுகர்வு மூலமாகும். உற்பத்தியாளர்கள் அடர்த்தி, மேற்பரப்பு பூச்சுகள், நீர்-குளிரூட்டப்பட்ட மின்முனை அமைப்புகள் மற்றும் உலைகளில் உள்ள மந்த-வாயு பாதுகாப்பு ஆகியவற்றின் மூலம் ஆக்ஸிஜனேற்றத்தைக் குறைக்கின்றனர்.
சாம்பல் என்பது எரிப்புக்குப் பிறகு எஞ்சியிருக்கும் கார்பன் அல்லாத எச்சமாகும். குறைந்த சாம்பல் (<0.3% தர தரங்களுக்கு) முக்கியமானது, ஏனெனில் சாம்பல் அசுத்தங்கள் கடத்துத்திறனைக் குறைக்கின்றன, ஆக்ஸிஜனேற்றத்தை அதிகரிக்கின்றன மற்றும் எஃகு குளியல் மாசுபடுத்தும்.
| சொத்து | ஆர்.பி | ஹெச்பி | UHP |
|---|---|---|---|
| மொத்த அடர்த்தி (g/cm³) | 1.58–1.65 | 1.65–1.72 | 1.68–1.75 |
| மின் எதிர்ப்பாற்றல் (µΩ·m) | 7.5–9.5 | 6.5–8.0 | 5.0–7.0 |
| நெகிழ்வு வலிமை (MPa) | 7-10 | 8–11 | 9–13 |
| இளம் மாடுலஸ் (GPa) | 7–11 | 8-12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1.8–2.5 | 1.2–1.8 | 0.9–1.5 |
| சாம்பல் உள்ளடக்கம் (%) | <0.5 | <0.3 | <0.3 |
குறிப்பு: இவை குறிப்பான தொழில் வரம்புகள், விவரக்குறிப்பு அல்ல. நீங்கள் வாங்கும் சரியான தொகுதிக்கான உற்பத்தியாளரின் பகுப்பாய்வு சான்றிதழை எப்போதும் கோரவும்.
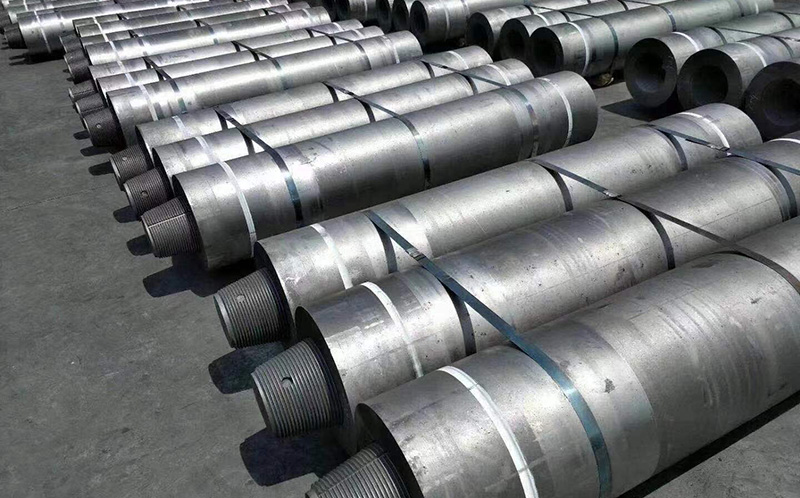
கிராஃபைட் மின்முனைகள் மூலப்பொருள் மற்றும் அதிகபட்ச அனுமதிக்கப்பட்ட தற்போதைய அடர்த்தியின் அடிப்படையில் மூன்று முக்கிய தரங்களாக வகைப்படுத்தப்படுகின்றன. சரியான தரத்தைத் தேர்ந்தெடுப்பது உலை உற்பத்தித்திறன், மின்முனை நுகர்வு மற்றும் ஒரு டன் எஃகுக்கான மொத்த செலவு ஆகியவற்றை நேரடியாக பாதிக்கிறது.
RP மின்முனைகள் முதன்மையாக பெட்ரோலியம் கோக்கிலிருந்து தயாரிக்கப்படுகின்றன மற்றும் குறைந்த மின்னோட்ட அடர்த்தியை அனுமதிக்கின்றன (பொதுவாக சுமார் 17-24 A/cm² வரை). அவை மிகவும் சிக்கனமான விருப்பமாகும், மேலும் சிறிய உலைகள், குறைந்த சக்தி செயல்பாடுகள் மற்றும் குறைவான கோரிக்கை பயன்பாடுகளுக்கு ஏற்றது. RP மின்முனைகள் பொதுவாக 75 மிமீ முதல் 500 மிமீ வரை விட்டத்தில் வழங்கப்படுகின்றன.
ஹெச்பி மின்முனைகள் பெட்ரோலியம் கோக் மற்றும் ஊசி கோக் ஆகியவற்றின் கலவையைப் பயன்படுத்துகின்றன, இது அதிக மின்னோட்ட அடர்த்தியை அனுமதிக்கிறது (தோராயமாக 18-25 A/cm²). அவை RP ஐ விட குறைந்த எதிர்ப்புத் திறன் மற்றும் சிறந்த வெப்ப-அதிர்ச்சி எதிர்ப்பை வழங்குகின்றன, அதிக உற்பத்தித்திறன் தேவைப்படும் நடுத்தர மற்றும் பெரிய உலைகளுக்கு அவை பொருத்தமானவை. வழக்கமான விட்டம் சுமார் 200 மிமீ முதல் 600 மிமீ வரை இருக்கும்.
UHP மின்முனைகள் பிரீமியம் ஊசி கோக்கிலிருந்து தயாரிக்கப்படுகின்றன மற்றும் வரம்பின் மேல் பகுதியைக் குறிக்கின்றன, இது சுமார் 20-30 A/cm² மற்றும் அதற்கு மேல் தற்போதைய அடர்த்தியை ஆதரிக்கிறது. அவை குறைந்த எதிர்ப்புத் திறன், அதிக அடர்த்தி மற்றும் சிறந்த ஆக்சிஜனேற்ற எதிர்ப்பை வழங்குகின்றன, மேலும் பெரிய நவீன UHP உலைகளுக்கு (100+ டன் திறன்) அவசியமானவை, அங்கு ஒரு டன் எஃகுக்கு மின்முனையின் ஆயுள் முக்கியமானது. UHP மின்முனைகள் பொதுவாக 300 மிமீ முதல் 800 மிமீ வரை விட்டத்தில் வழங்கப்படுகின்றன.
| அம்சம் | ஆர்.பி | ஹெச்பி | UHP |
|---|---|---|---|
| முதன்மை மூலப்பொருள் | பெட்ரோலியம் கோக் | பெட்ரோலியம் + ஊசி கோக் | பிரீமியம் ஊசி கோக் |
| தற்போதைய அடர்த்தி (A/cm²) | 17–24 | 18-25 | 20-30+ |
| வழக்கமான விட்டம் (மிமீ) | 75–500 | 200-600 | 300-800 |
| செலவு | குறைந்த | நடுத்தர | மிக உயர்ந்தது |
| சிறந்தது | சிறிய உலைகள், ஃபவுண்டரிகள் | நடுத்தர/பெரிய உலைகள் | பெரிய UHP எஃகு தயாரிக்கும் உலைகள் |
உலகளவில் பெரும்பாலான கிராஃபைட் மின்முனை நுகர்வுக்கு EAF ஸ்டீல்மேக்கிங் கணக்கு உள்ளது. ஒரு EAF இல், மூன்று மின்முனைகள் உலை கூரையின் வழியாகச் சென்று ஸ்கிராப் சார்ஜில் ஒரு வில் தாக்குகின்றன. வளைவு 3,000 ° C க்கு மேல் வெப்பநிலையை உருவாக்குகிறது, ஸ்கிராப்பை உருகுகிறது, பின்னர் எஃகு சுத்திகரிக்கப்படுகிறது.
உலகளாவிய எஃகுத் தொழில் வெடிப்பு-உலை வழிகளில் இருந்து குறைந்த கார்பன் EAF உற்பத்தியை நோக்கி மாறுவதால், உயர்தர UHP மின்முனைகளுக்கான தேவை தொடர்ந்து வளர்ந்து வருகிறது. நவீன EAFகள் பெருகிய முறையில் "UHP" - அதிக மின்மாற்றி சக்தியில் இயங்குகின்றன - இது மின்முனை வெப்ப-அதிர்ச்சி எதிர்ப்பு மற்றும் ஆக்சிஜனேற்ற எதிர்ப்பின் மீது அதிக கோரிக்கைகளை வைக்கிறது.
முதன்மை உருகலுக்குப் பிறகு, உருகிய எஃகு பெரும்பாலும் இரண்டாம் நிலை சுத்திகரிப்புக்காக ஒரு லேடில் உலைக்கு மாற்றப்படுகிறது - வார்ப்புக்கு முன் வேதியியல், வெப்பநிலை மற்றும் சேர்த்தல்களை சரிசெய்தல். லேடில் உலைகள் துல்லியமான வெப்பநிலையில் எஃகு மீண்டும் சூடாக்க மற்றும் வைத்திருக்க கிராஃபைட் மின்முனைகளைப் பயன்படுத்துகின்றன. உருகும் உலைகளை விட லேடில் உலைகள் குறைந்த சக்தியிலும், குறுகிய வளைவிலும் செயல்படுவதால், ஒரு டன் மின்முனை நுகர்வு குறைவாக உள்ளது, ஆனால் நிலையான, நம்பகமான மின்முனைகள் வெப்பநிலை கட்டுப்பாட்டிற்கு இன்னும் அவசியம்.
நீரில் மூழ்கிய வில் உலைகள் ஃபெரோஅல்லாய்கள் (ஃபெரோசிலிகான், ஃபெரோக்ரோம், ஃபெரோமாங்கனீஸ்), சிலிக்கான் உலோகம், பாஸ்பரஸ் மற்றும் பிற இரும்பு அல்லாத பொருட்களை உற்பத்தி செய்கின்றன. இங்கே மின்முனைகள் மின்னூட்டத்தில் மூழ்கி, மின்னோட்டமானது மின்தடையின் மூலம் வெப்பத்தை உருவாக்க பாரம் வழியாக செல்கிறது. இந்த உலைகள் கிராஃபைட் மின்முனைகளைப் பயன்படுத்தலாம் அல்லது அதிக அளவில் பெரிய விட்டம் கொண்ட மின்முனைகளை நீண்ட பரப்புரைகளில் தொடர்ச்சியான செயல்பாட்டிற்காகப் பயன்படுத்தலாம்.
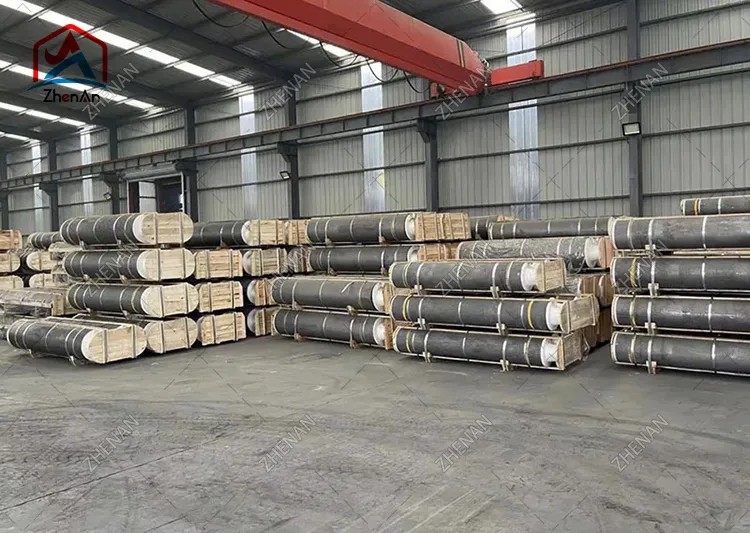
சரியான மின்முனையைத் தேர்ந்தெடுப்பது உலை அளவுருக்கள், இயக்க நடைமுறை மற்றும் உரிமையின் மொத்த செலவு ஆகியவற்றின் சமநிலை ஆகும். இந்த படிகள் மூலம் வேலை செய்யுங்கள்:
எலக்ட்ரோட் நுகர்வு பொதுவாக ஒரு டன் எஃகு உற்பத்தி செய்யப்படும் கிலோகிராமில் வெளிப்படுத்தப்படுகிறது (கிலோ/t). முக்கிய இழப்பு வழிமுறைகளைப் புரிந்துகொள்வது சப்ளையர்களை தரப்படுத்தவும் செலவுகளைக் குறைக்கவும் உதவுகிறது:
வழக்கமான மொத்த நுகர்வு தோராயமாக இருக்கும் 1.2-2.5 கிலோ/டி நவீன UHP உலைகளுக்கு RP மின்முனைகள் மற்றும் சிறிய உலைகளுக்கான உயர் மதிப்புகள். ஒவ்வொரு 0.1 கிலோ/டி குறைப்பும் அதிக அளவு நுகர்பொருளின் நேரடி செலவை மிச்சப்படுத்துகிறது - அதனால்தான் எலக்ட்ரோடு தரம் மற்றும் சரியான தர தேர்வு மிகவும் முக்கியமானது.
சரியான மின்முனை தரம், விட்டம் மற்றும் முலைக்காம்பு உள்ளமைவைத் தேர்ந்தெடுப்பது உங்கள் உருகும் உற்பத்தித்திறன் மற்றும் ஒரு டன் எஃகுக்கான விலையில் நேரடி தாக்கத்தை ஏற்படுத்துகிறது. ஒரு சிறப்பு கிராஃபைட் மின்முனை உற்பத்தியாளர் மற்றும் சப்ளையர் என்ற முறையில், நாங்கள் RP, HP மற்றும் UHP மின்முனைகளை 75 மிமீ முதல் 800 மிமீ வரையிலான விட்டத்தில் வழங்குகிறோம், முழு பகுப்பாய்வு சான்றிதழ்கள் மற்றும் உலை அளவுக்கான தொழில்நுட்ப ஆதரவுடன்.
சொல்லுங்கள்ஜென் ஆன் உங்கள் உலை வகை, மின்மாற்றி சக்தி மற்றும் தற்போதைய தேவைகள், மற்றும் போட்டி மேற்கோளுடன் சரியான விவரக்குறிப்பை நாங்கள் பரிந்துரைப்போம்.
.png)