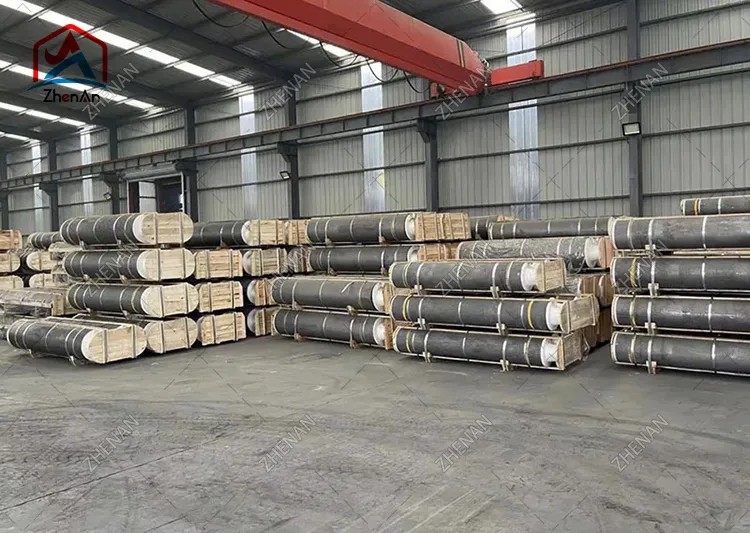
Elektrodi za grafiti ndizo moja muhimu zaidi zinazotumiwa katika utengenezaji wa chuma wa arc ya umeme (EAF). Hubeba mikondo mikubwa sana - mara nyingi ampea 100,000 au zaidi - kwenye tanuru, kubadilisha nishati ya umeme kuwa joto linaloyeyusha vyuma chakavu. Bado kwa nyenzo inayoonekana kama silinda rahisi nyeusi, elektroni za grafiti ni bidhaa changamano za kushangaza, zinazofafanuliwa na sifa sahihi za kimwili na kutengenezwa kupitia mchakato wa wiki nyingi, wa hatua nyingi.
Mwongozo huu unaelezea mali muhimu ya elektroni za grafiti, jinsi mali hizo zinavyotafsiri utendaji wa ulimwengu halisi, tofauti kati ya alama za RP, HP na UHP, na anuwai kamili ya maombi ya viwanda. Iwe wewe ni opereta wa kiwanda cha chuma, msimamizi wa kiwanda, au mtaalamu wa ununuzi, makala haya yatakusaidia kuelewa unachotafuta - na jinsi ya kuchagua elektrodi inayofaa kwa tanuru yako.
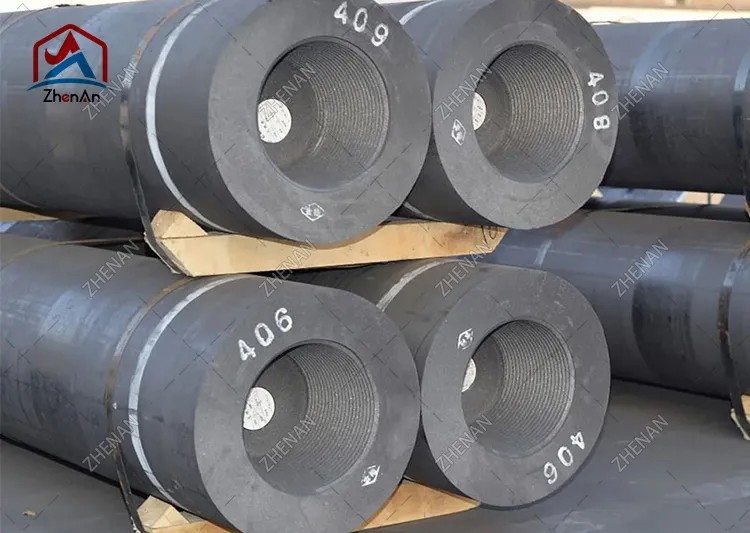
Electrodi ya grafiti ni kondakta wa silinda iliyotengenezwa hasa na koka ya petroli, koki ya sindano na lami ya makaa ya mawe, ambayo huokwa na kisha kuchorwa kwa joto la juu sana. Matokeo yake ni mwili mnene, usio na upinzani wa chini wa kaboni ambao unaweza kuhimili hali kali ya joto, umeme na mitambo ndani ya tanuru ya arc ya umeme.
Kimuundo, mfumo wa elektroni una sehemu mbili:
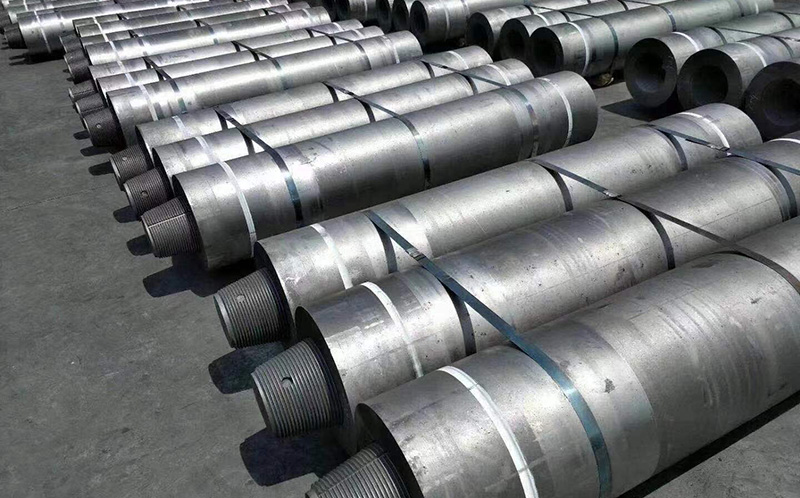
Kwa sababu hakuna kipande kimoja cha urefu wa kutosha kufikia kutoka paa la tanuru hadi bafu iliyoyeyushwa, sehemu nyingi za elektrodi huunganishwa kwa kutumia chuchu zilizo na nyuzi. Wakati ncha inatumiwa wakati wa kuyeyuka, sehemu mpya huongezwa juu - mchakato unaoendelea wa "kulisha".
Electrodes tatu kwa kawaida hupangwa katika muundo wa pembetatu kwa tanuru ya awamu ya tatu ya arc ya umeme ya AC. Kila elektrodi, paa la tanuru, na chuma kilichoyeyushwa kwa pamoja huunda mzunguko wa umeme unaotegemeza arc.
Graphite imechaguliwa kwa elektroni kwa sababu inachanganya kipekee mali nne ambazo hakuna nyenzo nyingine ya bei nafuu inayotoa kwa kiwango cha viwanda:
Kuelewa mchakato wa utengenezaji hufafanua kwa nini mali hutofautiana kati ya madaraja na kwa nini uboraelectrodes ya grafitiamri malipo. Njia ya kawaida ya uzalishaji inajumuisha hatua hizi kuu:
Mzunguko mzima unaweza kuchukua wiki kadhaa, ambayo ni sababu moja ya ugavi wa elektrodi ni nyeti kwa mzunguko wa soko na kwa nini nyakati za kuongoza ni muhimu katika ununuzi.
Sifa zifuatazo ndizo ambazo wahandisi na timu za ununuzi hutathmini wakati wa kubainisha elektrodi. Maadili yanatolewa kama safu za kawaida kwa madaraja ya kibiashara; takwimu halisi hutofautiana na mtengenezaji na daraja.
Upinzani hupima jinsi elektrodi inapinga kwa nguvu mtiririko wa sasa. Chini ni bora zaidi: upinzani wa chini unamaanisha nishati kidogo ya umeme inayopotea kama joto ndani ya electrode yenyewe, hivyo nishati zaidi hufikia arc. Elektroni za UHP hufikia viwango vya chini kabisa (kawaida 5–7 µΩ·m) kutokana na koka ya sindano na upigaji picha kamili, huku elektroni za RP zikiwa za juu zaidi (takriban 7.5–9.5 µΩ·m).
Nguvu ya flexural (inayoinama) inaonyesha upinzani dhidi ya kuvunjika kwa mitambo wakati wa kushughulikia, mkusanyiko wa safu, na mikazo ya joto na ya mitambo ya kuyeyuka - hasa kwenye mapango ya chakavu na harakati za paa. Nguvu ya juu hupunguza hatari ya kuvunjika kwa chuchu na electrode, ambayo ni sababu kuu ya kupungua na kupoteza tija.
Msongamano wa wingi huonyesha jinsi elektrodi ilivyo imara na iliyoshikana. Electrodes zenye nguvu kwa ujumla zina uwezo mdogo wa kupinga, nguvu ya juu na upinzani bora wa oxidation kwa sababu kuna porosity ndogo ya ndani kwa oksijeni kushambulia. Thamani za kawaida huanzia takriban 1.58 g/cm³ (RP) hadi 1.75 g/cm³ (UHP).
Moduli ya elastic inaelezea ugumu. Moduli ya wastani inahitajika kwa kweli: elektrodi ambayo ni ngumu sana hupitisha mkazo wa joto na inayoweza kupasuka, wakati ile iliyo laini sana inaweza kuharibika. Usawa kati ya nguvu na moduli ni sehemu ya msingi ya muundo wa electrode.
Upanuzi wa chini na sare wa mafuta hupunguza ngozi wakati ncha ya elektrodi inapokanzwa haraka wakati wa kuwasha kwa arc. Muundo ulioelekezwa wa sindano ya coke inatoa HP naElectrodes za UHPCTE ya chini na zaidi, ambayo ni msingi wa upinzani wao wa juu wa mshtuko wa joto.
Grafiti huanza kuoksidisha kwa maana hewani zaidi ya takriban 400-500°C. Kwa kuwa uso wa upande wa electrode unakabiliwa na anga ya tanuru, oxidation ni chanzo cha kuendelea cha matumizi. Wazalishaji hupunguza oxidation kupitia densification, mipako ya uso, mifumo ya electrode kilichopozwa na maji na kinga ya gesi ya inert kwenye tanuru.
Majivu ni mabaki yasiyo ya kaboni iliyobaki baada ya mwako. Majivu ya chini (<0.3% kwa alama za ubora) ni muhimu kwa sababu uchafu wa majivu hupunguza upitishaji, huongeza oxidation na inaweza kuchafua umwagaji wa chuma.
| Mali | RP | HP | UHP |
|---|---|---|---|
| Uzito wa wingi (g/cm³) | 1.58–1.65 | 1.65–1.72 | 1.68–1.75 |
| Ustahimilivu wa umeme (µΩ·m) | 7.5–9.5 | 6.5–8.0 | 5.0–7.0 |
| Nguvu ya Flexural (MPa) | 7–10 | 8–11 | 9–13 |
| Moduli ya Vijana (GPA) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1.8–2.5 | 1.2–1.8 | 0.9–1.5 |
| Maudhui ya majivu (%) | <0.5 | <0.3 | <0.3 |
Kumbuka: Hizi ni safu elekezi za tasnia, sio maelezo. Omba cheti cha uchanganuzi cha mtengenezaji kila wakati kwa kundi halisi unalonunua.
Elektroni za grafiti zimeainishwa katika gredi tatu kuu kulingana na malighafi na msongamano wa juu unaoruhusiwa wa sasa. Kuchagua daraja sahihi huathiri moja kwa moja uzalishaji wa tanuru, matumizi ya electrode na gharama ya jumla kwa tani ya chuma.
Electrodes za RP zinatengenezwa hasa kutoka kwa coke ya petroli na kuruhusu msongamano wa chini wa sasa (kawaida hadi 17-24 A/cm²). Wao ni chaguo la kiuchumi zaidi na yanafaa kwa tanuu ndogo, shughuli za chini ya nguvu, na maombi yasiyohitaji sana. Electrodes za RP hutolewa kwa kawaida kwa kipenyo kutoka 75 mm hadi karibu 500 mm.
Elektrodi za HP hutumia mchanganyiko wa coke ya petroli na koka ya sindano, kuruhusu msongamano wa juu wa sasa (takriban 18–25 A/cm²). Wanatoa upinzani wa chini na upinzani bora wa mshtuko wa joto kuliko RP, na kuwafanya kuwa wanafaa kwa tanuu za kati na kubwa ambapo tija ya juu inahitajika. Kipenyo cha kawaida huanzia 200 mm hadi 600 mm.
Elektroni za UHP zimetengenezwa kwa koka ya sindano ya hali ya juu na kuwakilisha sehemu ya juu ya safu, ikisaidia msongamano wa sasa wa takriban 20–30 A/cm² na zaidi. Zinatoa upinzani wa chini kabisa, msongamano wa juu zaidi na upinzani bora wa oksidi, na ni muhimu kwa tanuu kubwa za kisasa za UHP (uwezo wa tani 100+) ambapo maisha ya elektrodi kwa tani moja ya chuma ni muhimu. Electrodes za UHP hutolewa kwa kipenyo kutoka 300 mm hadi 800 mm.
| Kipengele | RP | HP | UHP |
|---|---|---|---|
| Malighafi ya msingi | Coke ya petroli | Mafuta ya petroli + sindano coke | Coke ya sindano ya premium |
| Uzito wa sasa (A/cm²) | 17–24 | 18–25 | 20-30+ |
| Kipenyo cha kawaida (mm) | 75-500 | 200-600 | 300-800 |
| Gharama | Chini kabisa | Kati | Juu zaidi |
| Bora kwa | Tanuri ndogo, msingi | Tanuru za kati/kubwa | Tanuri kubwa za kutengeneza chuma za UHP |
Utengenezaji wa chuma wa EAF unachangia idadi kubwa ya matumizi ya elektrodi za grafiti duniani kote. Katika EAF, elektroni tatu hupitia paa la tanuru na kupiga arc kwenye malipo ya chakavu. Arc hutoa joto zaidi ya 3,000 ° C, kuyeyusha chakavu, ambacho husafishwa kuwa chuma.
Sekta ya chuma ulimwenguni inapohama kutoka njia za tanuru ya mlipuko kuelekea uzalishaji wa EAF wa kaboni ya chini, mahitaji ya elektroni za ubora wa juu za UHP yanaendelea kukua. EAF za kisasa pia zinazidi kuwa "UHP" - zinafanya kazi kwa nguvu ya juu ya transfoma - ambayo inaweka mahitaji makubwa juu ya upinzani wa mshtuko wa elektroni na ukinzani wa oksidi.
Baada ya kuyeyuka kwa msingi, chuma kilichoyeyuka mara nyingi huhamishiwa kwenye tanuru ya ladle kwa uboreshaji wa pili - kurekebisha kemia, joto na inclusions kabla ya kutupwa. Tanuu za ladle hutumia elektrodi za grafiti ili kupata joto tena na kushikilia chuma kwenye halijoto sahihi. Kwa sababu tanuu za ladle hufanya kazi kwa nguvu ya chini na arc fupi kuliko tanuu za kuyeyuka, matumizi ya elektrodi kwa tani ni ya chini, lakini elektroni thabiti, zinazotegemeka bado ni muhimu kwa udhibiti wa joto.
Tanuri za arc zilizo chini ya maji huzalisha ferroalloi (ferrosilicon, ferrochrome, ferromanganese), chuma cha silicon, fosforasi, na bidhaa nyingine zisizo na feri. Hapa electrodes huingizwa katika malipo, na sasa hupita kupitia mzigo ili kuzalisha joto kwa upinzani. Tanuri hizi zinaweza kutumia elektrodi za grafiti au, kwa kuongezeka, elektrodi za kipenyo kikubwa zaidi kwa operesheni inayoendelea kwa kampeni ndefu.
Kuchagua electrode sahihi ni usawa wa vigezo vya tanuru, mazoezi ya uendeshaji na gharama ya jumla ya umiliki. Fanya kazi kupitia hatua hizi:
Matumizi ya elektroni kawaida huonyeshwa kwa kilo kwa tani ya chuma inayozalishwa (kg/t). Kuelewa njia kuu za upotezaji hukusaidia kulinganisha wasambazaji na kupunguza gharama:
Jumla ya matumizi ni kati ya takribani 1.2–2.5 kg/t kwa tanuu za kisasa za UHP kwa maadili ya juu kwa elektroni za RP na tanuu ndogo. Kila 0.1 kg/t kupunguza ni gharama ya moja kwa moja kuokoa juu ya kiasi cha juu cha matumizi - ndiyo sababu ubora wa electrode na uteuzi sahihi wa daraja ni muhimu sana.
Kuchagua kiwango sahihi cha elektrodi, usanidi wa kipenyo na chuchu huathiri moja kwa moja tija yako ya kuyeyuka na gharama kwa kila tani ya chuma. Kama mtengenezaji na muuzaji maalum wa elektroni za grafiti, tunatoa elektroni za RP, HP na UHP zenye kipenyo kutoka mm 75 hadi 800, tukiwa na cheti kamili cha uchanganuzi na usaidizi wa kiufundi kwa ukubwa wa tanuru.
SemaZhen An aina yako ya tanuru, nguvu ya transfoma na mahitaji ya sasa, na tutapendekeza vipimo sahihi na nukuu ya ushindani.
.png)