Éléktroda grafit mangrupikeun konsumsi anu paling penting dina tungku listrik listrik (EAF). Aranjeunna mawa arus gede pisan - mindeng 100.000 ampere atawa leuwih - kana tungku, ngarobah énergi listrik kana panas nu melts besi tua. Tapi pikeun bahan anu siga silinder hideung basajan, éléktroda grafit mangrupikeun produk anu héraneun kompleks, didefinisikeun ku sipat fisik anu tepat sareng diproduksi ngaliwatan prosés multi-minggu, multi-hambalan.
Pituduh ieu ngajelaskeun sipat konci tina éléktroda grafit, kumaha sipat eta narjamahkeun kana kinerja dunya nyata, bédana antara sasmita RP, HP jeung UHP, jeung rentang pinuh ku aplikasi industri. Naha anjeun operator pabrik baja, manajer foundry, atawa spesialis ngayakeun, artikel ieu bakal nulungan anjeun ngartos naon néangan - sarta kumaha carana milih éléktroda katuhu pikeun tungku Anjeun.
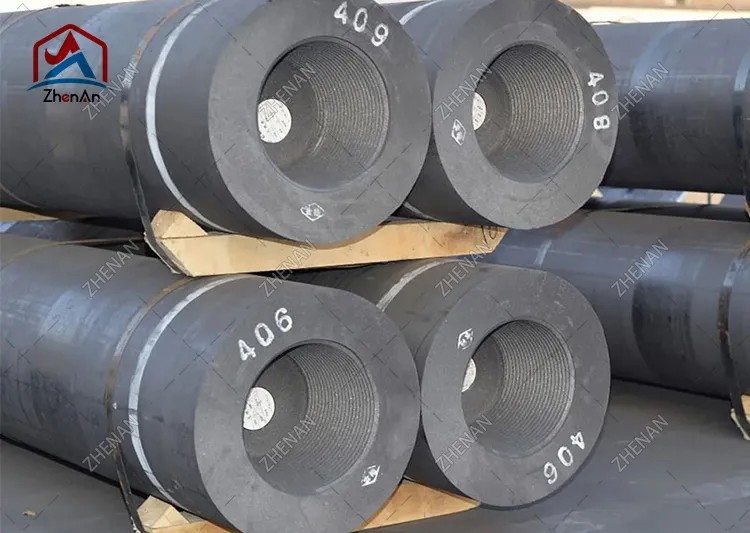
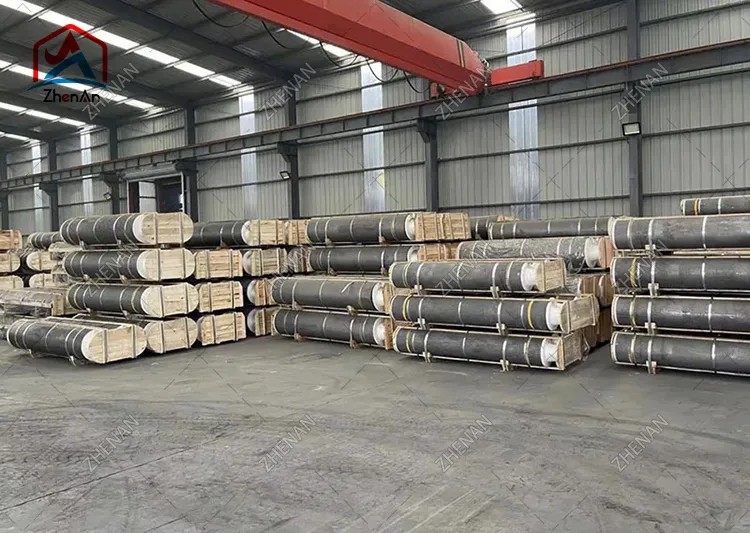
Éléktroda grafit nyaéta konduktor silinder anu utamana dijieun tina coke petroleum, coke jarum jeung pitch tar batubara, anu dipanggang terus digrafitkeun dina suhu anu kacida luhurna. Hasilna nyaéta awak karbon anu padet, tahan rendah anu tiasa nahan kaayaan termal, listrik sareng mékanis dina jero tungku busur listrik.
Sacara stuktur, sistem éléktroda diwangun ku dua bagian:
Kusabab euweuh sapotong tunggal cukup lila pikeun ngahontal ti hateup tungku handap ka mandi molten, sababaraha bagian éléktroda ngaco babarengan ngagunakeun nipples tapered threaded. Salaku tip dikonsumsi nalika lebur, bagian anyar ditambahkeun di luhur - prosés "nyoco" kontinyu.
Tilu éléktroda biasana disusun dina pola segitiga pikeun tungku busur listrik AC tilu-fase. Unggal éléktroda, hateup tungku, jeung logam molten babarengan ngabentuk sirkuit listrik nu sustains busur.
Grafit dipilih pikeun éléktroda sabab uniquely ngagabungkeun opat sipat nu euweuh bahan affordable séjén nawarkeun dina skala industri:
Ngarti kana prosés manufaktur ngajelaskeun naha sipat rupa-rupa antara sasmita jeung naha kualitaséléktroda grafitparéntah premium a. Jalur produksi standar ngalibatkeun léngkah-léngkah utama ieu:
Sakabéh siklus tiasa nyandak sababaraha minggu, nu mangrupa salah sahiji alesan suplai éléktroda sénsitip kana siklus pasar jeung naha kalungguhan kali penting dina ngayakeun.
Sipat di handap ieu mangrupikeun anu dievaluasi ku insinyur sareng tim pengadaan nalika netepkeun éléktroda. Nilai dirumuskeun salaku rentang has pikeun sasmita komérsial; angka pasti rupa-rupa ku produsén sarta kelas.
Résistivitas ngukur kumaha kuatna éléktroda ngalawan aliran ayeuna. Handap leuwih hade: résistansi handap hartina kurang énergi listrik leungit salaku panas jero éléktroda sorangan, jadi leuwih énergi ngahontal busur. Éléktroda UHP ngahontal nilai panghandapna (biasana 5–7 µΩ·m) berkat coke jarum jeung graphitization pinuh, sedengkeun éléktroda RP leuwih luhur (kasarna 7.5–9.5 µΩ·m).
Kakuatan lentur (bending) nunjukkeun résistansi kana pegatna mékanis salami penanganan, rakitan kolom, sareng tekanan termal sareng mékanis tina lebur - khususna guha-guha sareng gerakan hateup. Kakuatan anu langkung luhur ngirangan résiko pegatna nipple sareng éléktroda, anu mangrupikeun panyabab utama downtime sareng kaleungitan produktivitas.
Dénsitas bulk ngagambarkeun kumaha padet sareng kompak éléktroda. Éléktroda anu langkung padet umumna gaduh résistivitas anu langkung handap, kakuatan anu langkung luhur sareng résistansi oksidasi anu langkung saé kusabab kurang porositas internal pikeun serangan oksigén. Nilai ilaharna dibasajankeun kira-kira 1,58 g/cm³ (RP) nepi ka 1,75 g/cm³ (UHP).
Modulus elastis ngajelaskeun stiffness. A modulus sedeng sabenerna desirable: hiji éléktroda nu teuing kaku transmits stress termal tur leuwih rentan ka cracking, sedengkeun hiji nu lemes teuing bisa deform. Kasaimbangan antara kakuatan sareng modulus mangrupikeun bagian inti tina desain éléktroda.
Ékspansi termal lemah sareng seragam ngaminimalkeun retakan nalika ujung éléktroda panas gancang nalika ngaduruk arc. Struktur berorientasi jarum coke méré HP naéléktroda UHPa CTE leuwih handap sarta leuwih seragam, nu sentral pikeun lalawanan termal-shock unggul maranéhna.
Grafit mimiti ngaoksidasi sacara signifikan dina hawa di luhur kira-kira 400–500°C. Kusabab permukaan sisi éléktroda kakeunaan atmosfir tungku, oksidasi mangrupakeun sumber konsumsi kontinyu. Pabrikan ngurangan oksidasi ngaliwatan densifikasi, coatings permukaan, sistem éléktroda cai-tiis jeung shielding gas inert dina tungku.
Abu nyaéta résidu non-karbon anu tinggaleun saatos durukan. lebu low (<0,3% keur sasmita kualitas) penting sabab lebu najis konduktivitas handap, ngaronjatkeun oksidasi sarta bisa ngotorkeun mandi baja.
| Harta | RP | HP | UHP |
|---|---|---|---|
| Dénsitas bulk (g/cm³) | 1.58–1.65 | 1.65–1.72 | 1.68–1.75 |
| Résistansi listrik (µΩ·m) | 7.5–9.5 | 6.5–8.0 | 5.0–7.0 |
| Kakuatan lentur (MPa) | 7–10 | 8–11 | 9–13 |
| Modulus Young (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1.8–2.5 | 1.2–1.8 | 0.9–1.5 |
| eusi lebu (%) | <0.5 | <0.3 | <0.3 |
Catetan: Ieu mangrupikeun rentang industri indikasi, sanés spésifikasi. Sok menta sertipikat analisis produsén pikeun bets pasti anu anjeun mésér.
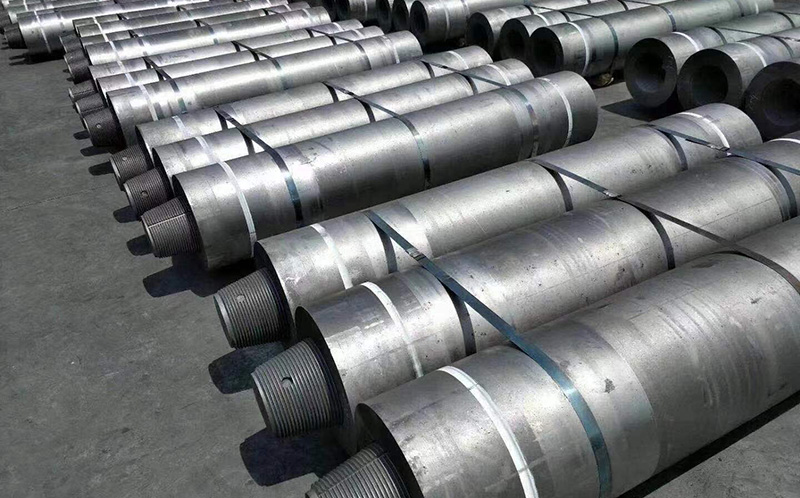
Éléktroda grafit digolongkeun kana tilu sasmita utama dumasar kana bahan baku sareng kapadetan arus anu diidinan maksimal. Milih kelas katuhu langsung mangaruhan produktivitas tungku, konsumsi éléktroda jeung total biaya per ton baja.
Éléktroda RP dijieun utamana tina coke petroleum jeung ngamungkinkeun kapadetan arus panghandapna (biasana nepi ka kira-kira 17–24 A/cm²). Éta mangrupikeun pilihan anu paling ekonomis sareng cocog pikeun tungku anu langkung alit, operasi kakuatan handap, sareng aplikasi anu kirang nungtut. RP éléktroda ilaharna disadiakeun dina diaméter ti 75 mm nepi ka ngeunaan 500 mm.
Éléktroda HP ngagunakeun campuran coke petroleum sareng coke jarum, ngamungkinkeun kapadetan arus anu langkung luhur (kira-kira 18–25 A/cm²). Aranjeunna nawiskeun résistansi anu langkung handap sareng résistansi shock termal anu langkung saé tibatan RP, ngajantenkeun aranjeunna cocog pikeun tungku sedeng sareng ageung dimana produktivitas anu langkung luhur diperyogikeun. Diaméterna biasana ti 200 mm dugi ka 600 mm.
Éléktroda UHP didamel tina coke jarum premium sareng ngagambarkeun puncak rentang, ngadukung dénsitas ayeuna kira-kira 20–30 A/cm² ka luhur. Aranjeunna nganteurkeun résistansi panghandapna, kapadetan pangluhurna sareng résistansi oksidasi pangsaéna, sareng penting pisan pikeun tungku UHP modern ageung (kapasitas 100+ ton) dimana kahirupan éléktroda per ton baja penting. Éléktroda UHP biasana disayogikeun dina diaméter ti 300 mm dugi ka 800 mm.
| Fitur | RP | HP | UHP |
|---|---|---|---|
| Bahan baku primér | Coke minyak bumi | Minyak bumi + coke jarum | Coke jarum premium |
| Kapadetan ayeuna (A/cm²) | 17–24 | 18–25 | 20–30+ |
| diaméterna has (mm) | 75–500 | 200–600 | 300–800 |
| Ongkos | Panghandapna | Sedeng | Pangluhurna |
| Pangalusna pikeun | tungku leutik, foundries | Sedeng / tungku badag | Badag UHP steelmaking furnaces |
Pembuatan baja EAF nyababkeun seuseueurna konsumsi éléktroda grafit di dunya. Dina EAF, tilu éléktroda nembus hateup tungku sareng nyerang busur kana muatan besi tua. Busur ngahasilkeun hawa di luhur 3.000 ° C, ngalebur besi tua, nu lajeng disampurnakeun kana baja.
Nalika industri baja global ngalih tina rute tungku ledakan ka arah produksi EAF karbon handap, paménta pikeun éléktroda UHP kualitas luhur terus ningkat. EAFs modéren ogé beuki "UHP" - beroperasi dina kakuatan trafo tinggi - nu nempatkeun tungtutan gede dina éléktroda résistansi termal-shock jeung résistansi oksidasi.
Saatos lebur primér, baja molten mindeng dipindahkeun ka tungku ladle pikeun pemurnian sekundér - nyaluyukeun kimia, suhu jeung inclusions saméméh casting. Tungku ladle nganggo éléktroda grafit pikeun ngamanaskeun sareng nahan baja dina suhu anu tepat. Kusabab tungku ladle beroperasi dina kakuatan handap sarta busur pondok ti furnaces lebur, konsumsi éléktroda per ton leuwih handap, tapi konsisten, éléktroda dipercaya masih penting pikeun kontrol suhu.
Tungku busur submerged ngahasilkeun ferroalloys (ferrosilicon, ferrochrome, ferromanganese), logam silikon, fosfor, jeung produk non-ferrous lianna. Di dieu éléktroda anu immersed dina muatan, sarta arus ngaliwatan beungbeurat pikeun ngahasilkeun panas ku lalawanan. tungku ieu bisa ngagunakeun éléktroda grafit atawa, beuki, éléktroda diaméterna badag ukuranana pikeun operasi kontinyu leuwih kampanye panjang.
Milih éléktroda anu bener nyaéta kasaimbangan parameter tungku, prakték operasi sareng total biaya kapamilikan. Jalankeun léngkah-léngkah ieu:
Konsumsi éléktroda biasana dinyatakeun dina kilogram per ton baja dihasilkeun (kg/t). Ngartos mékanisme leungitna utama ngabantosan anjeun patokan supplier sareng ngirangan biaya:
Konsumsi total has dibasajankeun kasarna 1,2–2,5 kg/t pikeun tungku UHP modern ka nilai luhur pikeun éléktroda RP jeung tungku leutik. Unggal pangurangan 0,1 kg /t mangrupikeun penghematan biaya langsung dina konsumsi volume tinggi - naha kualitas éléktroda sareng pilihan kelas anu leres penting pisan.
Milih kelas éléktroda katuhu, diaméter sarta konfigurasi nipple boga dampak langsung kana produktivitas lebur anjeun sarta biaya per ton baja. Salaku produsén éléktroda grafit spesialis sareng supplier, kami nyayogikeun éléktroda RP, HP sareng UHP diaméterna ti 75 mm dugi ka 800 mm, kalayan sertipikat analisis lengkep sareng dukungan téknis pikeun ukuran tungku.
BejakeunZhen Anu tipe tungku Anjeun, kakuatan trafo jeung sarat ayeuna, sarta kami bakal nyarankeun spésifikasi katuhu kalawan cutatan kalapa.
.png)