Electrozii de grafit sunt cel mai important consumabil în fabricarea oțelului cuptoarelor cu arc electric (EAF). Ei transportă curenți enormi - adesea 100.000 de amperi sau mai mult - în cuptor, transformând energia electrică în căldura care topește deșeurile de oțel. Cu toate acestea, pentru un material care arată ca un simplu cilindru negru, electrozii de grafit sunt produse surprinzător de complexe, definite de proprietăți fizice precise și fabricați printr-un proces de mai multe săptămâni, în mai multe etape.
Acest ghid explică proprietățile cheie a electrozilor de grafit, cum se traduc aceste proprietăți în performanță în lumea reală, diferența dintre clasele RP, HP și UHP și întreaga gamă de aplicatii industriale. Indiferent dacă sunteți un operator de oțel, un manager de turnătorie sau un specialist în achiziții, acest articol vă va ajuta să înțelegeți ce să căutați - și cum să selectați electrodul potrivit pentru cuptorul dvs.
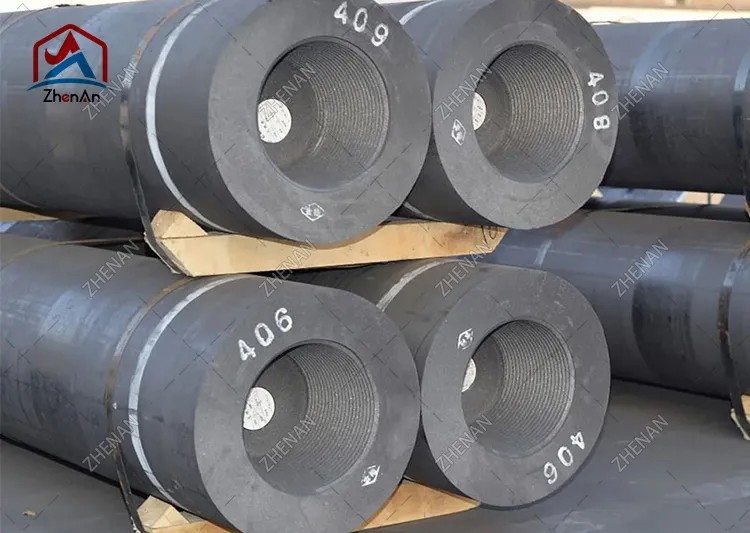
Un electrod de grafit este un conductor cilindric format în principal din cocs de petrol, cocs de ac și smoală de gudron de cărbune, care este copt și apoi grafitizat la temperaturi extrem de ridicate. Rezultatul este un corp de carbon dens, cu rezistență scăzută, care poate rezista la condițiile intense termice, electrice și mecanice din interiorul unui cuptor cu arc electric.
Din punct de vedere structural, un sistem de electrozi este format din două părți:
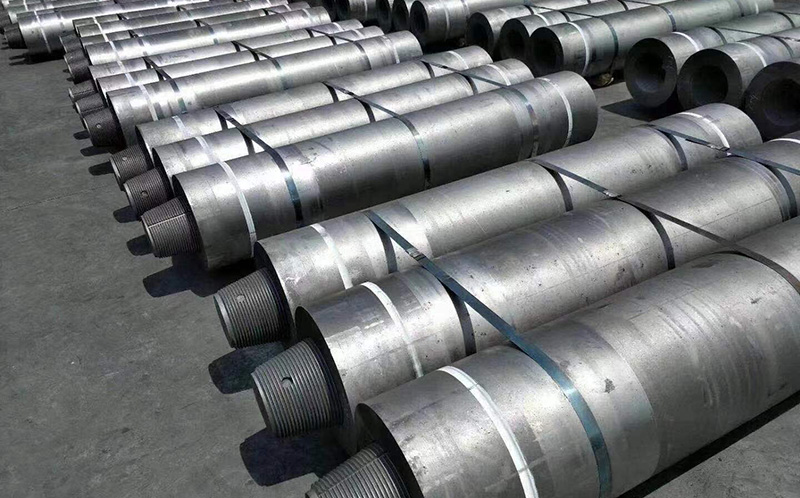
Deoarece nici o singură piesă nu este suficient de lungă pentru a ajunge de la acoperișul cuptorului până la baia topită, mai multe secțiuni de electrozi sunt înșurubate împreună cu nipluri filetate conice. Pe măsură ce vârful este consumat în timpul topirii, se adaugă noi secțiuni în partea de sus - un proces continuu de „alimentare”.
Trei electrozi sunt aranjați de obicei într-un model triunghiular pentru un cuptor cu arc electric de curent alternativ trifazat. Fiecare electrod, acoperișul cuptorului și metalul topit formează împreună circuitul electric care susține arcul.
Grafitul este ales pentru electrozi deoarece combină în mod unic patru proprietăți pe care niciun alt material accesibil nu le oferă la scară industrială:
Înțelegerea procesului de fabricație explică de ce proprietățile variază între clase și de ce calitateaelectrozi de grafitcomanda o primă. Ruta standard de producție implică acești pași majori:
Întregul ciclu poate dura câteva săptămâni, care este unul dintre motivele pentru care furnizarea cu electrozi este sensibilă la ciclurile pieței și de ce timpii de livrare contează în achiziții.
Următoarele proprietăți sunt pe care inginerii și echipele de achiziții evaluează atunci când specifică un electrod. Valorile sunt date ca intervale tipice pentru clase comerciale; cifrele exacte variază în funcție de producător și calitate.
Rezistivitatea măsoară cât de puternic se opune electrodul curentului. Mai jos este mai bine: rezistivitate mai mică înseamnă mai puțină energie electrică pierdută ca căldură în interiorul electrodului în sine, astfel încât mai multă energie ajunge la arc. Electrozii UHP ating cele mai scăzute valori (de obicei 5–7 µΩ·m) datorită cocsului de ac și grafitizării complete, în timp ce electrozii RP sunt mai mari (aproximativ 7,5–9,5 µΩ·m).
Rezistența la încovoiere (încovoiere) indică rezistența la rupere mecanică în timpul manipulării, asamblarii coloanei și solicitările termice și mecanice de topire - în special prăbușirile deșeurilor și mișcarea acoperișului. Rezistența mai mare reduce riscul ruperii mamelonului și a electrodului, care este o cauză majoră a timpului de nefuncționare și a pierderii productivității.
Densitatea în vrac reflectă cât de solid și compact este electrodul. Electrozii mai denși au, în general, o rezistivitate mai mică, o rezistență mai mare și o rezistență mai bună la oxidare, deoarece există o porozitate internă mai mică pentru ca oxigenul să atace. Valorile tipice variază de la aproximativ 1,58 g/cm³ (RP) la 1,75 g/cm³ (UHP).
Modulul elastic descrie rigiditatea. Un modul moderat este de fapt de dorit: un electrod care este prea rigid transmite stres termic și este mai predispus la fisurare, în timp ce unul care este prea moale se poate deforma. Echilibrul dintre rezistență și modul este o parte esențială a designului electrodului.
Expansiunea termică scăzută și uniformă minimizează fisurarea atunci când vârful electrodului se încălzește rapid în timpul aprinderii arcului. Structura orientată a cocsului de ac oferă HP șiElectrozi UHPun CTE mai mic și mai uniform, care este esențial pentru rezistența lor superioară la șocuri termice.
Grafitul începe să se oxideze semnificativ în aer peste aproximativ 400-500°C. Deoarece suprafața laterală a unui electrod este expusă atmosferei cuptorului, oxidarea este o sursă continuă de consum. Producătorii reduc oxidarea prin densificare, acoperiri de suprafață, sisteme de electrozi răcite cu apă și ecranare cu gaz inert la cuptor.
Cenușa este reziduul fără carbon rămas după ardere. Cenușă scăzută (<0,3% pentru clasele de calitate) este importantă deoarece impuritățile de cenușă scad conductivitatea, cresc oxidarea și pot contamina baia de oțel.
| Proprietate | RP | HP | UHP |
|---|---|---|---|
| Densitate în vrac (g/cm³) | 1,58–1,65 | 1,65–1,72 | 1,68–1,75 |
| Rezistivitate electrică (µΩ·m) | 7,5–9,5 | 6,5–8,0 | 5,0–7,0 |
| Rezistența la încovoiere (MPa) | 7–10 | 8–11 | 9–13 |
| Modulul Young (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1,8–2,5 | 1,2–1,8 | 0,9–1,5 |
| Conținut de cenușă (%) | <0,5 | <0,3 | <0,3 |
Notă: Acestea sunt intervale orientative ale industriei, nu o specificație. Solicitați întotdeauna certificatul de analiză al producătorului pentru lotul exact pe care îl cumpărați.
Electrozii de grafit sunt clasificați în trei clase principale pe baza materiei prime și a densității maxime admisibile de curent. Alegerea calității potrivite afectează în mod direct productivitatea cuptorului, consumul de electrozi și costul total pe tonă de oțel.
Electrozii RP sunt fabricați în principal din cocs de petrol și permit cele mai scăzute densități de curent (de obicei, până la aproximativ 17–24 A/cm²). Sunt cea mai economică opțiune și sunt potrivite pentru cuptoare mai mici, operațiuni cu putere mai mică și aplicații mai puțin solicitante. Electrozii RP sunt furnizați în mod obișnuit în diametre de la 75 mm până la aproximativ 500 mm.
Electrozii HP folosesc un amestec de cocs de petrol și cocs de ac, permițând densități de curent mai mari (aproximativ 18–25 A/cm²). Ele oferă o rezistivitate mai mică și o rezistență mai bună la șocuri termice decât RP, făcându-le potrivite pentru cuptoare medii și mari unde este necesară o productivitate mai mare. Diametrele tipice variază de la aproximativ 200 mm până la 600 mm.
Electrozii UHP sunt fabricați din cocs de ac premium și reprezintă vârful gamei, suportând densități de curent de aproximativ 20–30 A/cm² și mai mult. Ele oferă cea mai scăzută rezistivitate, cea mai mare densitate și cea mai bună rezistență la oxidare și sunt esențiale pentru cuptoarele moderne UHP mari (capacitate de peste 100 de tone) unde durata de viață a electrodului pe tonă de oțel este critică. Electrozii UHP sunt furnizați de obicei în diametre de la 300 mm până la 800 mm.
| Caracteristica | RP | HP | UHP |
|---|---|---|---|
| Materia prima primara | Cocs de petrol | Cocs de petrol + ac | Coca Cola Premium cu ac |
| Densitatea curentului (A/cm²) | 17–24 | 18–25 | 20–30+ |
| Diametru tipic (mm) | 75–500 | 200–600 | 300–800 |
| Cost | Cel mai scăzut | Mediu | Cel mai înalt |
| Cel mai bun pentru | Cuptoare mici, turnătorii | Cuptoare medii/mari | Cuptoare mari pentru fabricarea oțelului UHP |
Producția de oțel EAF reprezintă marea majoritate a consumului de electrozi de grafit la nivel mondial. Într-un EAF, trei electrozi trec prin acoperișul cuptorului și lovesc un arc pe sarcina deșeurilor. Arcul produce temperaturi peste 3.000°C, topind deșeurile, care sunt apoi rafinate în oțel.
Pe măsură ce industria siderurgică globală trece de la rutele furnalelor către producția de EAF cu emisii reduse de carbon, cererea pentru electrozi UHP de înaltă calitate continuă să crească. EAF-urile moderne sunt, de asemenea, din ce în ce mai „UHP” – funcționând la o putere mare a transformatorului – ceea ce impune cerințe mai mari asupra rezistenței electrodului la șocul termic și rezistența la oxidare.
După topirea primară, oțelul topit este adesea transferat într-un cuptor cu oală pentru rafinare secundară - ajustând chimia, temperatura și incluziunile înainte de turnare. Cuptoarele cu oală folosesc electrozi de grafit pentru a reîncălzi și a menține oțelul la temperaturi precise. Deoarece cuptoarele cu oală funcționează la o putere mai mică și un arc mai scurt decât cuptoarele de topire, consumul de electrozi pe tonă este mai mic, dar electrozii consecvenți și fiabili sunt încă esențiali pentru controlul temperaturii.
Cuptoarele cu arc submers produc feroaliaje (ferosiliciu, ferocrom, feromangan), siliciu metalic, fosfor și alte produse neferoase. Aici electrozii sunt scufundați în sarcină, iar curentul trece prin sarcină pentru a genera căldură prin rezistență. Aceste cuptoare pot folosi electrozi de grafit sau, din ce în ce mai mult, electrozi cu diametru mai mare dimensionați pentru funcționare continuă pe campanii lungi.
Selectarea electrodului corect este un echilibru între parametrii cuptorului, practica de operare și costul total de proprietate. Parcurgeți acești pași:
Consumul de electrozi este exprimat în mod normal în kilograme pe tonă de oțel produsă (kg/t). Înțelegerea principalelor mecanisme de pierdere vă ajută să evaluați furnizorii și să reduceți costurile:
Consumul total tipic variază de la aproximativ 1,2–2,5 kg/t pentru cuptoarele UHP moderne la valori mai mari pentru electrozii RP și cuptoarele mai mici. Fiecare reducere de 0,1 kg/t reprezintă o reducere directă a costurilor pentru un consumabil de mare volum - motiv pentru care calitatea electrodului și selecția corectă a calității contează atât de mult.
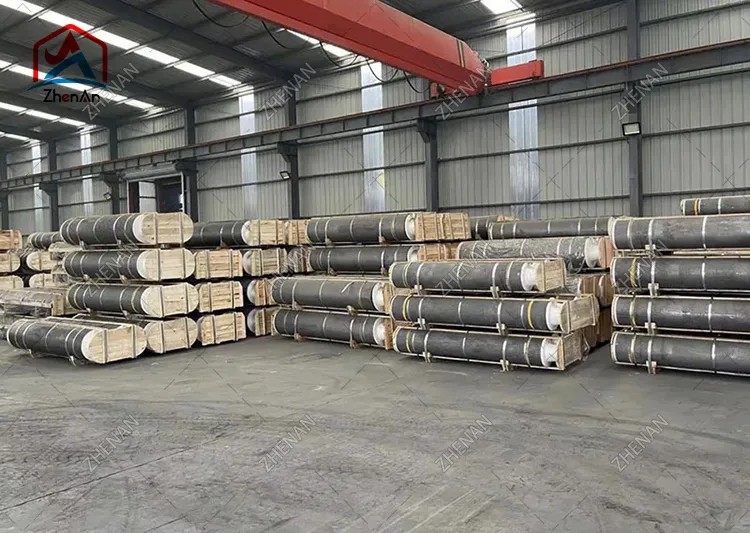
Alegerea gradului, diametrului și configurației corecte a electrodului, are un impact direct asupra productivității de topire și a costului pe tonă de oțel. În calitate de producător și furnizor de electrozi de grafit specializat, oferim electrozi RP, HP și UHP cu diametre de la 75 mm până la 800 mm, cu certificate complete de analiză și suport tehnic pentru dimensionarea cuptorului.
SpuneZhen An tipul dvs. de cuptor, puterea transformatorului și cerințele de curent, și vă vom recomanda specificația corectă cu o ofertă competitivă.
.png)