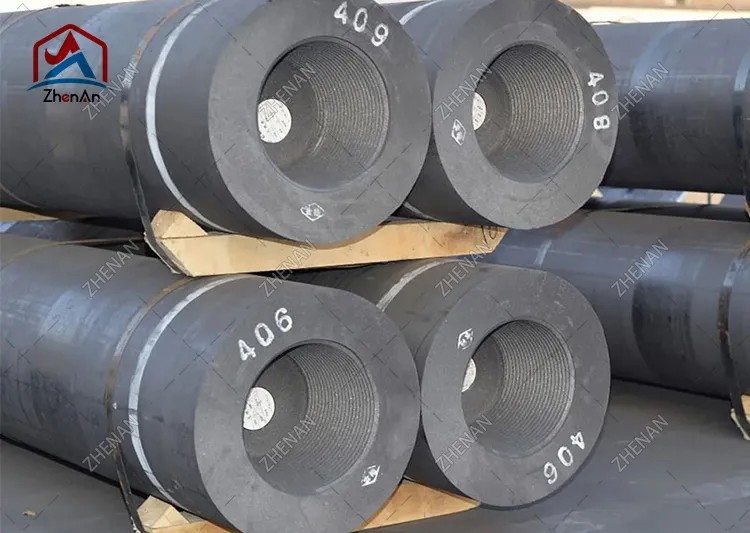
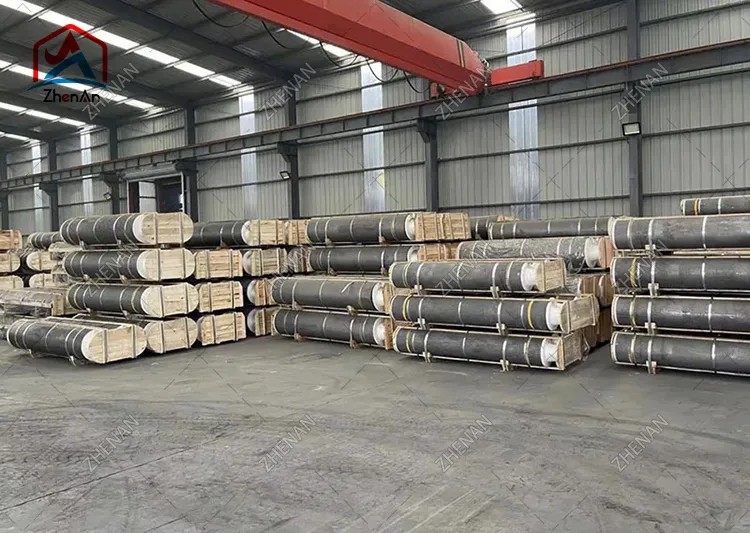
ਗ੍ਰੇਫਾਈਟ ਇਲੈਕਟ੍ਰੋਡ ਇਲੈਕਟ੍ਰਿਕ ਆਰਕ ਫਰਨੇਸ (ਈਏਐਫ) ਸਟੀਲ ਨਿਰਮਾਣ ਵਿੱਚ ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਖਪਤਯੋਗ ਹਨ। ਉਹ ਭੱਠੀ ਵਿੱਚ ਬਹੁਤ ਜ਼ਿਆਦਾ ਕਰੰਟ ਲੈ ਜਾਂਦੇ ਹਨ - ਅਕਸਰ 100,000 ਐਂਪੀਅਰ ਜਾਂ ਇਸ ਤੋਂ ਵੱਧ -, ਬਿਜਲੀ ਊਰਜਾ ਨੂੰ ਗਰਮੀ ਵਿੱਚ ਬਦਲਦੇ ਹਨ ਜੋ ਸਕ੍ਰੈਪ ਸਟੀਲ ਨੂੰ ਪਿਘਲਾ ਦਿੰਦੀ ਹੈ। ਫਿਰ ਵੀ ਇੱਕ ਸਾਮੱਗਰੀ ਲਈ ਜੋ ਇੱਕ ਸਧਾਰਨ ਕਾਲੇ ਸਿਲੰਡਰ ਵਰਗਾ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ, ਗ੍ਰੇਫਾਈਟ ਇਲੈਕਟ੍ਰੋਡ ਹੈਰਾਨੀਜਨਕ ਤੌਰ 'ਤੇ ਗੁੰਝਲਦਾਰ ਉਤਪਾਦ ਹਨ, ਜੋ ਕਿ ਸਟੀਕ ਭੌਤਿਕ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੁਆਰਾ ਪਰਿਭਾਸ਼ਿਤ ਕੀਤੇ ਗਏ ਹਨ ਅਤੇ ਇੱਕ ਬਹੁ-ਹਫ਼ਤੇ, ਬਹੁ-ਪੜਾਵੀ ਪ੍ਰਕਿਰਿਆ ਦੁਆਰਾ ਨਿਰਮਿਤ ਹਨ।
ਇਹ ਗਾਈਡ ਵਿਆਖਿਆ ਕਰਦੀ ਹੈ ਮੁੱਖ ਵਿਸ਼ੇਸ਼ਤਾ ਗ੍ਰੇਫਾਈਟ ਇਲੈਕਟ੍ਰੋਡਜ਼ ਦਾ, ਉਹ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਕਿਵੇਂ ਅਨੁਵਾਦ ਕਰਦੀਆਂ ਹਨ ਅਸਲ-ਸੰਸਾਰ ਪ੍ਰਦਰਸ਼ਨ, RP, HP ਅਤੇ UHP ਗ੍ਰੇਡਾਂ ਵਿਚਕਾਰ ਅੰਤਰ, ਅਤੇ ਦੀ ਪੂਰੀ ਸ਼੍ਰੇਣੀ ਉਦਯੋਗਿਕ ਐਪਲੀਕੇਸ਼ਨ. ਭਾਵੇਂ ਤੁਸੀਂ ਇੱਕ ਸਟੀਲ ਪਲਾਂਟ ਆਪਰੇਟਰ ਹੋ, ਇੱਕ ਫਾਊਂਡਰੀ ਮੈਨੇਜਰ, ਜਾਂ ਇੱਕ ਖਰੀਦ ਮਾਹਰ ਹੋ, ਇਹ ਲੇਖ ਤੁਹਾਨੂੰ ਇਹ ਸਮਝਣ ਵਿੱਚ ਮਦਦ ਕਰੇਗਾ ਕਿ ਕੀ ਲੱਭਣਾ ਹੈ — ਅਤੇ ਆਪਣੀ ਭੱਠੀ ਲਈ ਸਹੀ ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਚੋਣ ਕਿਵੇਂ ਕਰਨੀ ਹੈ।
ਇੱਕ ਗ੍ਰਾਫਾਈਟ ਇਲੈਕਟ੍ਰੋਡ ਇੱਕ ਬੇਲਨਾਕਾਰ ਕੰਡਕਟਰ ਹੁੰਦਾ ਹੈ ਜੋ ਮੁੱਖ ਤੌਰ 'ਤੇ ਪੈਟਰੋਲੀਅਮ ਕੋਕ, ਸੂਈ ਕੋਕ ਅਤੇ ਕੋਲਾ ਟਾਰ ਪਿੱਚ ਦਾ ਬਣਿਆ ਹੁੰਦਾ ਹੈ, ਜਿਸ ਨੂੰ ਬੇਕ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਅਤੇ ਫਿਰ ਬਹੁਤ ਜ਼ਿਆਦਾ ਤਾਪਮਾਨਾਂ 'ਤੇ ਗ੍ਰਾਫਿਟ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਨਤੀਜਾ ਇੱਕ ਸੰਘਣਾ, ਘੱਟ-ਰੋਧਕ ਕਾਰਬਨ ਬਾਡੀ ਹੈ ਜੋ ਇਲੈਕਟ੍ਰਿਕ ਆਰਕ ਫਰਨੇਸ ਦੇ ਅੰਦਰ ਤੀਬਰ ਥਰਮਲ, ਇਲੈਕਟ੍ਰੀਕਲ ਅਤੇ ਮਕੈਨੀਕਲ ਸਥਿਤੀਆਂ ਦਾ ਸਾਮ੍ਹਣਾ ਕਰ ਸਕਦਾ ਹੈ।
ਢਾਂਚਾਗਤ ਤੌਰ 'ਤੇ, ਇੱਕ ਇਲੈਕਟ੍ਰੋਡ ਸਿਸਟਮ ਦੇ ਦੋ ਹਿੱਸੇ ਹੁੰਦੇ ਹਨ:
ਕਿਉਂਕਿ ਕੋਈ ਵੀ ਟੁਕੜਾ ਭੱਠੀ ਦੀ ਛੱਤ ਤੋਂ ਪਿਘਲੇ ਹੋਏ ਇਸ਼ਨਾਨ ਤੱਕ ਪਹੁੰਚਣ ਲਈ ਕਾਫੀ ਲੰਬਾ ਨਹੀਂ ਹੁੰਦਾ, ਇਸ ਲਈ ਟੇਪਰਡ ਥਰਿੱਡਡ ਨਿਪਲਜ਼ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਕਈ ਇਲੈਕਟ੍ਰੋਡ ਭਾਗਾਂ ਨੂੰ ਇਕੱਠੇ ਪੇਚ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਜਿਵੇਂ ਕਿ ਟਿਪ ਨੂੰ ਪਿਘਲਣ ਦੌਰਾਨ ਖਪਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਨਵੇਂ ਭਾਗ ਸਿਖਰ 'ਤੇ ਜੋੜੇ ਜਾਂਦੇ ਹਨ - ਇੱਕ ਨਿਰੰਤਰ "ਖੁਆਉਣਾ" ਪ੍ਰਕਿਰਿਆ।
ਤਿੰਨ ਇਲੈਕਟ੍ਰੋਡਾਂ ਨੂੰ ਆਮ ਤੌਰ 'ਤੇ ਤਿੰਨ-ਪੜਾਅ AC ਇਲੈਕਟ੍ਰਿਕ ਆਰਕ ਫਰਨੇਸ ਲਈ ਤਿਕੋਣੀ ਪੈਟਰਨ ਵਿੱਚ ਵਿਵਸਥਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਹਰੇਕ ਇਲੈਕਟ੍ਰੋਡ, ਭੱਠੀ ਦੀ ਛੱਤ, ਅਤੇ ਪਿਘਲੀ ਹੋਈ ਧਾਤ ਮਿਲ ਕੇ ਇਲੈਕਟ੍ਰੀਕਲ ਸਰਕਟ ਬਣਾਉਂਦੇ ਹਨ ਜੋ ਚਾਪ ਨੂੰ ਕਾਇਮ ਰੱਖਦਾ ਹੈ।
ਗ੍ਰੈਫਾਈਟ ਨੂੰ ਇਲੈਕਟ੍ਰੋਡਸ ਲਈ ਚੁਣਿਆ ਗਿਆ ਹੈ ਕਿਉਂਕਿ ਇਹ ਵਿਲੱਖਣ ਤੌਰ 'ਤੇ ਚਾਰ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਜੋੜਦਾ ਹੈ ਜੋ ਉਦਯੋਗਿਕ ਪੱਧਰ 'ਤੇ ਕੋਈ ਹੋਰ ਕਿਫਾਇਤੀ ਸਮੱਗਰੀ ਪੇਸ਼ ਨਹੀਂ ਕਰਦਾ:
ਨਿਰਮਾਣ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਸਮਝਣਾ ਇਹ ਦੱਸਦਾ ਹੈ ਕਿ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਗ੍ਰੇਡਾਂ ਅਤੇ ਗੁਣਵੱਤਾ ਦੇ ਵਿਚਕਾਰ ਕਿਉਂ ਵੱਖਰੀਆਂ ਹੁੰਦੀਆਂ ਹਨਗ੍ਰੈਫਾਈਟ ਇਲੈਕਟ੍ਰੋਡਇੱਕ ਪ੍ਰੀਮੀਅਮ ਦਾ ਹੁਕਮ. ਮਿਆਰੀ ਉਤਪਾਦਨ ਰੂਟ ਵਿੱਚ ਇਹ ਮੁੱਖ ਕਦਮ ਸ਼ਾਮਲ ਹੁੰਦੇ ਹਨ:
ਸਾਰਾ ਚੱਕਰ ਲੈ ਸਕਦਾ ਹੈ ਕਈ ਹਫ਼ਤੇ, ਜੋ ਕਿ ਇੱਕ ਕਾਰਨ ਹੈ ਕਿ ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਸਪਲਾਈ ਮਾਰਕੀਟ ਚੱਕਰਾਂ ਪ੍ਰਤੀ ਸੰਵੇਦਨਸ਼ੀਲ ਹੁੰਦੀ ਹੈ ਅਤੇ ਖਰੀਦ ਵਿੱਚ ਲੀਡ ਟਾਈਮ ਮਹੱਤਵਪੂਰਨ ਕਿਉਂ ਹੁੰਦਾ ਹੈ।
ਹੇਠਾਂ ਦਿੱਤੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਉਹ ਹਨ ਜੋ ਇੰਜੀਨੀਅਰ ਅਤੇ ਖਰੀਦ ਟੀਮਾਂ ਇੱਕ ਇਲੈਕਟ੍ਰੋਡ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਨ ਵੇਲੇ ਮੁਲਾਂਕਣ ਕਰਦੀਆਂ ਹਨ। ਦੇ ਤੌਰ 'ਤੇ ਮੁੱਲ ਦਿੱਤੇ ਗਏ ਹਨ ਆਮ ਸੀਮਾਵਾਂ ਵਪਾਰਕ ਗ੍ਰੇਡ ਲਈ; ਸਹੀ ਅੰਕੜੇ ਨਿਰਮਾਤਾ ਅਤੇ ਗ੍ਰੇਡ ਦੁਆਰਾ ਵੱਖ-ਵੱਖ ਹੁੰਦੇ ਹਨ।
ਪ੍ਰਤੀਰੋਧਕਤਾ ਮਾਪਦੀ ਹੈ ਕਿ ਇਲੈਕਟ੍ਰੋਡ ਮੌਜੂਦਾ ਪ੍ਰਵਾਹ ਦਾ ਕਿੰਨਾ ਜ਼ੋਰਦਾਰ ਵਿਰੋਧ ਕਰਦਾ ਹੈ। ਨੀਵਾਂ ਬਿਹਤਰ ਹੈ: ਘੱਟ ਪ੍ਰਤੀਰੋਧਕਤਾ ਦਾ ਅਰਥ ਹੈ ਇਲੈਕਟ੍ਰੋਡ ਦੇ ਅੰਦਰ ਹੀਟ ਦੇ ਤੌਰ ਤੇ ਘੱਟ ਬਿਜਲੀ ਊਰਜਾ ਖਤਮ ਹੋ ਜਾਂਦੀ ਹੈ, ਇਸਲਈ ਵਧੇਰੇ ਊਰਜਾ ਚਾਪ ਤੱਕ ਪਹੁੰਚਦੀ ਹੈ। UHP ਇਲੈਕਟ੍ਰੋਡ ਸੂਈ ਕੋਕ ਅਤੇ ਪੂਰੇ ਗ੍ਰਾਫਿਟਾਈਜ਼ੇਸ਼ਨ ਦੇ ਕਾਰਨ ਸਭ ਤੋਂ ਘੱਟ ਮੁੱਲ (ਆਮ ਤੌਰ 'ਤੇ 5–7 µΩ·m) ਪ੍ਰਾਪਤ ਕਰਦੇ ਹਨ, ਜਦੋਂ ਕਿ RP ਇਲੈਕਟ੍ਰੋਡ ਉੱਚੇ ਹੁੰਦੇ ਹਨ (ਲਗਭਗ 7.5–9.5 µΩ·m)।
ਫਲੈਕਸਰਲ (ਝੁਕਣ) ਦੀ ਤਾਕਤ ਹੈਂਡਲਿੰਗ, ਕਾਲਮ ਅਸੈਂਬਲੀ, ਅਤੇ ਪਿਘਲਣ ਦੇ ਥਰਮਲ ਅਤੇ ਮਕੈਨੀਕਲ ਤਣਾਅ ਦੇ ਦੌਰਾਨ ਮਕੈਨੀਕਲ ਟੁੱਟਣ ਦੇ ਪ੍ਰਤੀਰੋਧ ਨੂੰ ਦਰਸਾਉਂਦੀ ਹੈ - ਖਾਸ ਕਰਕੇ ਸਕ੍ਰੈਪ ਕੈਵ-ਇਨ ਅਤੇ ਛੱਤ ਦੀ ਗਤੀ। ਉੱਚ ਤਾਕਤ ਨਿੱਪਲ ਅਤੇ ਇਲੈਕਟ੍ਰੋਡ ਟੁੱਟਣ ਦੇ ਜੋਖਮ ਨੂੰ ਘਟਾਉਂਦੀ ਹੈ, ਜੋ ਕਿ ਡਾਊਨਟਾਈਮ ਅਤੇ ਗੁਆਚੀ ਉਤਪਾਦਕਤਾ ਦਾ ਇੱਕ ਵੱਡਾ ਕਾਰਨ ਹੈ।
ਬਲਕ ਘਣਤਾ ਦਰਸਾਉਂਦੀ ਹੈ ਕਿ ਇਲੈਕਟ੍ਰੋਡ ਕਿੰਨਾ ਠੋਸ ਅਤੇ ਸੰਖੇਪ ਹੈ। ਸੰਘਣੇ ਇਲੈਕਟ੍ਰੋਡਾਂ ਵਿੱਚ ਆਮ ਤੌਰ 'ਤੇ ਘੱਟ ਪ੍ਰਤੀਰੋਧਕਤਾ, ਉੱਚ ਤਾਕਤ ਅਤੇ ਬਿਹਤਰ ਆਕਸੀਕਰਨ ਪ੍ਰਤੀਰੋਧ ਹੁੰਦਾ ਹੈ ਕਿਉਂਕਿ ਆਕਸੀਜਨ ਦੇ ਹਮਲੇ ਲਈ ਘੱਟ ਅੰਦਰੂਨੀ ਪੋਰੋਸਿਟੀ ਹੁੰਦੀ ਹੈ। ਆਮ ਮੁੱਲ ਲਗਭਗ 1.58 g/cm³ (RP) ਤੋਂ 1.75 g/cm³ (UHP) ਤੱਕ ਹੁੰਦੇ ਹਨ।
ਲਚਕੀਲੇ ਮਾਡਿਊਲਸ ਕਠੋਰਤਾ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ। ਇੱਕ ਮੱਧਮ ਮਾਡਿਊਲਸ ਅਸਲ ਵਿੱਚ ਫਾਇਦੇਮੰਦ ਹੁੰਦਾ ਹੈ: ਇੱਕ ਇਲੈਕਟ੍ਰੋਡ ਜੋ ਬਹੁਤ ਜ਼ਿਆਦਾ ਸਖ਼ਤ ਹੈ, ਥਰਮਲ ਤਣਾਅ ਨੂੰ ਸੰਚਾਰਿਤ ਕਰਦਾ ਹੈ ਅਤੇ ਕ੍ਰੈਕਿੰਗ ਲਈ ਵਧੇਰੇ ਸੰਭਾਵਿਤ ਹੁੰਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਇੱਕ ਜੋ ਬਹੁਤ ਨਰਮ ਹੁੰਦਾ ਹੈ ਉਹ ਵਿਗੜ ਸਕਦਾ ਹੈ। ਤਾਕਤ ਅਤੇ ਮਾਡਿਊਲਸ ਵਿਚਕਾਰ ਸੰਤੁਲਨ ਇਲੈਕਟ੍ਰੋਡ ਡਿਜ਼ਾਈਨ ਦਾ ਮੁੱਖ ਹਿੱਸਾ ਹੈ।
ਜਦੋਂ ਚਾਪ ਇਗਨੀਸ਼ਨ ਦੌਰਾਨ ਇਲੈਕਟ੍ਰੋਡ ਟਿਪ ਤੇਜ਼ੀ ਨਾਲ ਗਰਮ ਹੁੰਦੀ ਹੈ ਤਾਂ ਘੱਟ ਅਤੇ ਇਕਸਾਰ ਥਰਮਲ ਵਿਸਤਾਰ ਕ੍ਰੈਕਿੰਗ ਨੂੰ ਘੱਟ ਕਰਦਾ ਹੈ। ਸੂਈ ਕੋਕ ਦੀ ਓਰੀਐਂਟਿਡ ਬਣਤਰ HP ਅਤੇ ਦਿੰਦੀ ਹੈUHP ਇਲੈਕਟ੍ਰੋਡਇੱਕ ਘੱਟ ਅਤੇ ਵਧੇਰੇ ਯੂਨੀਫਾਰਮ CTE, ਜੋ ਕਿ ਉਹਨਾਂ ਦੇ ਉੱਤਮ ਥਰਮਲ-ਸ਼ੌਕ ਪ੍ਰਤੀਰੋਧ ਲਈ ਕੇਂਦਰੀ ਹੈ।
ਗ੍ਰੈਫਾਈਟ ਲਗਭਗ 400-500 ਡਿਗਰੀ ਸੈਲਸੀਅਸ ਤੋਂ ਉੱਪਰ ਦੀ ਹਵਾ ਵਿੱਚ ਅਰਥਪੂਰਨ ਤੌਰ 'ਤੇ ਆਕਸੀਕਰਨ ਕਰਨਾ ਸ਼ੁਰੂ ਕਰ ਦਿੰਦਾ ਹੈ। ਕਿਉਂਕਿ ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਸਾਈਡ ਸਤਹ ਭੱਠੀ ਦੇ ਵਾਯੂਮੰਡਲ ਦੇ ਸੰਪਰਕ ਵਿੱਚ ਹੈ, ਆਕਸੀਕਰਨ ਖਪਤ ਦਾ ਇੱਕ ਨਿਰੰਤਰ ਸਰੋਤ ਹੈ। ਨਿਰਮਾਤਾ ਭੱਠੀ 'ਤੇ ਘਣਤਾ, ਸਤਹ ਕੋਟਿੰਗ, ਵਾਟਰ-ਕੂਲਡ ਇਲੈਕਟ੍ਰੋਡ ਪ੍ਰਣਾਲੀਆਂ ਅਤੇ ਇਨਰਟ-ਗੈਸ ਸ਼ੀਲਡਿੰਗ ਦੁਆਰਾ ਆਕਸੀਕਰਨ ਨੂੰ ਘਟਾਉਂਦੇ ਹਨ।
ਸੁਆਹ ਬਲਨ ਤੋਂ ਬਾਅਦ ਬਚੀ ਗੈਰ-ਕਾਰਬਨ ਰਹਿੰਦ-ਖੂੰਹਦ ਹੈ। ਘੱਟ ਸੁਆਹ (ਗੁਣਵੱਤਾ ਦੇ ਗ੍ਰੇਡਾਂ ਲਈ <0.3%) ਮਹੱਤਵਪੂਰਨ ਹੈ ਕਿਉਂਕਿ ਸੁਆਹ ਦੀ ਅਸ਼ੁੱਧਤਾ ਘੱਟ ਚਾਲਕਤਾ, ਆਕਸੀਕਰਨ ਵਧਾਉਂਦੀ ਹੈ ਅਤੇ ਸਟੀਲ ਦੇ ਇਸ਼ਨਾਨ ਨੂੰ ਦੂਸ਼ਿਤ ਕਰ ਸਕਦੀ ਹੈ।
| ਜਾਇਦਾਦ | ਆਰ.ਪੀ | ਐਚ.ਪੀ | UHP |
|---|---|---|---|
| ਥੋਕ ਘਣਤਾ (g/cm³) | 1.58–1.65 | 1.65–1.72 | 1.68–1.75 |
| ਬਿਜਲੀ ਪ੍ਰਤੀਰੋਧਕਤਾ (µΩ·m) | 7.5–9.5 | 6.5–8.0 | 5.0–7.0 |
| ਲਚਕਦਾਰ ਤਾਕਤ (MPa) | 7-10 | 8-11 | 9-13 |
| ਯੰਗ ਮਾਡਿਊਲਸ (ਜੀਪੀਏ) | 7-11 | 8-12 | 9-14 |
| CTE (×10⁻⁶/°C) | 1.8–2.5 | 1.2–1.8 | 0.9–1.5 |
| ਸੁਆਹ ਸਮੱਗਰੀ (%) | <0.5 | <0.3 | <0.3 |
ਨੋਟ: ਇਹ ਸੰਕੇਤਕ ਉਦਯੋਗ ਸੀਮਾਵਾਂ ਹਨ, ਕੋਈ ਵਿਵਰਣ ਨਹੀਂ। ਤੁਹਾਡੇ ਦੁਆਰਾ ਖਰੀਦੇ ਗਏ ਸਹੀ ਬੈਚ ਲਈ ਹਮੇਸ਼ਾਂ ਨਿਰਮਾਤਾ ਦੇ ਵਿਸ਼ਲੇਸ਼ਣ ਦੇ ਸਰਟੀਫਿਕੇਟ ਦੀ ਬੇਨਤੀ ਕਰੋ।
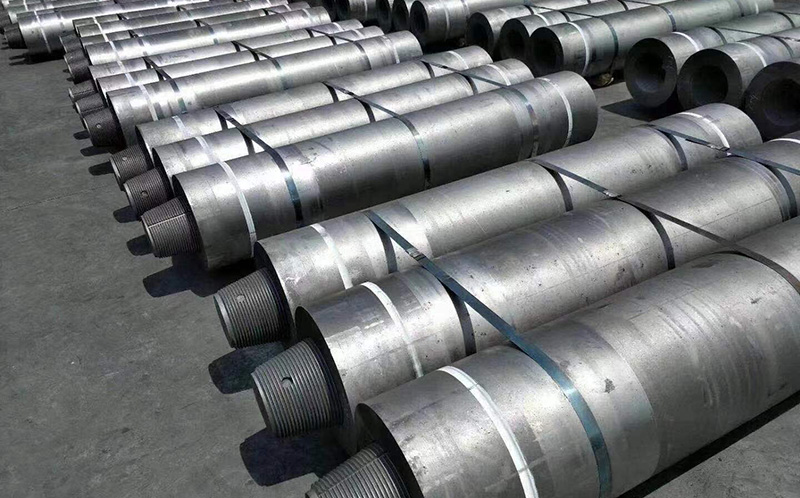
ਗ੍ਰੇਫਾਈਟ ਇਲੈਕਟ੍ਰੋਡਾਂ ਨੂੰ ਕੱਚੇ ਮਾਲ ਅਤੇ ਅਧਿਕਤਮ ਪ੍ਰਵਾਨਯੋਗ ਮੌਜੂਦਾ ਘਣਤਾ ਦੇ ਆਧਾਰ 'ਤੇ ਤਿੰਨ ਮੁੱਖ ਗ੍ਰੇਡਾਂ ਵਿੱਚ ਸ਼੍ਰੇਣੀਬੱਧ ਕੀਤਾ ਗਿਆ ਹੈ। ਸਹੀ ਗ੍ਰੇਡ ਦੀ ਚੋਣ ਕਰਨ ਨਾਲ ਭੱਠੀ ਦੀ ਉਤਪਾਦਕਤਾ, ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਖਪਤ ਅਤੇ ਪ੍ਰਤੀ ਟਨ ਸਟੀਲ ਦੀ ਕੁੱਲ ਲਾਗਤ 'ਤੇ ਸਿੱਧਾ ਅਸਰ ਪੈਂਦਾ ਹੈ।
RP ਇਲੈਕਟ੍ਰੋਡ ਮੁੱਖ ਤੌਰ 'ਤੇ ਪੈਟਰੋਲੀਅਮ ਕੋਕ ਤੋਂ ਬਣਾਏ ਜਾਂਦੇ ਹਨ ਅਤੇ ਸਭ ਤੋਂ ਘੱਟ ਮੌਜੂਦਾ ਘਣਤਾ (ਆਮ ਤੌਰ 'ਤੇ ਲਗਭਗ 17-24 A/cm² ਤੱਕ) ਦੀ ਆਗਿਆ ਦਿੰਦੇ ਹਨ। ਇਹ ਸਭ ਤੋਂ ਵੱਧ ਕਿਫ਼ਾਇਤੀ ਵਿਕਲਪ ਹਨ ਅਤੇ ਛੋਟੀਆਂ ਭੱਠੀਆਂ, ਘੱਟ-ਪਾਵਰ ਸੰਚਾਲਨ, ਅਤੇ ਘੱਟ ਮੰਗ ਵਾਲੀਆਂ ਐਪਲੀਕੇਸ਼ਨਾਂ ਲਈ ਢੁਕਵੇਂ ਹਨ। RP ਇਲੈਕਟ੍ਰੋਡ ਆਮ ਤੌਰ 'ਤੇ 75 ਮਿਲੀਮੀਟਰ ਤੋਂ ਲਗਭਗ 500 ਮਿਲੀਮੀਟਰ ਦੇ ਵਿਆਸ ਵਿੱਚ ਸਪਲਾਈ ਕੀਤੇ ਜਾਂਦੇ ਹਨ।
HP ਇਲੈਕਟ੍ਰੋਡ ਪੈਟਰੋਲੀਅਮ ਕੋਕ ਅਤੇ ਸੂਈ ਕੋਕ ਦੇ ਮਿਸ਼ਰਣ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ, ਜਿਸ ਨਾਲ ਉੱਚ ਮੌਜੂਦਾ ਘਣਤਾ (ਲਗਭਗ 18-25 A/cm²) ਹੁੰਦੀ ਹੈ। ਉਹ RP ਨਾਲੋਂ ਘੱਟ ਪ੍ਰਤੀਰੋਧਕਤਾ ਅਤੇ ਵਧੀਆ ਥਰਮਲ-ਸ਼ੌਕ ਪ੍ਰਤੀਰੋਧ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦੇ ਹਨ, ਉਹਨਾਂ ਨੂੰ ਮੱਧਮ ਅਤੇ ਵੱਡੀਆਂ ਭੱਠੀਆਂ ਲਈ ਢੁਕਵਾਂ ਬਣਾਉਂਦੇ ਹਨ ਜਿੱਥੇ ਉੱਚ ਉਤਪਾਦਕਤਾ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਆਮ ਵਿਆਸ ਲਗਭਗ 200 ਮਿਲੀਮੀਟਰ ਤੋਂ 600 ਮਿਲੀਮੀਟਰ ਤੱਕ ਹੁੰਦਾ ਹੈ।
UHP ਇਲੈਕਟ੍ਰੋਡ ਪ੍ਰੀਮੀਅਮ ਸੂਈ ਕੋਕ ਤੋਂ ਬਣੇ ਹੁੰਦੇ ਹਨ ਅਤੇ ਰੇਂਜ ਦੇ ਸਿਖਰ ਨੂੰ ਦਰਸਾਉਂਦੇ ਹਨ, ਜੋ ਲਗਭਗ 20-30 A/cm² ਅਤੇ ਇਸ ਤੋਂ ਵੱਧ ਦੀ ਮੌਜੂਦਾ ਘਣਤਾ ਦਾ ਸਮਰਥਨ ਕਰਦੇ ਹਨ। ਉਹ ਸਭ ਤੋਂ ਘੱਟ ਪ੍ਰਤੀਰੋਧਕਤਾ, ਸਭ ਤੋਂ ਵੱਧ ਘਣਤਾ ਅਤੇ ਸਭ ਤੋਂ ਵਧੀਆ ਆਕਸੀਕਰਨ ਪ੍ਰਤੀਰੋਧ ਪ੍ਰਦਾਨ ਕਰਦੇ ਹਨ, ਅਤੇ ਵੱਡੀਆਂ ਆਧੁਨਿਕ UHP ਭੱਠੀਆਂ (100+ ਟਨ ਸਮਰੱਥਾ) ਲਈ ਜ਼ਰੂਰੀ ਹਨ ਜਿੱਥੇ ਪ੍ਰਤੀ ਟਨ ਸਟੀਲ ਦੇ ਇਲੈਕਟ੍ਰੋਡ ਜੀਵਨ ਮਹੱਤਵਪੂਰਨ ਹੈ। UHP ਇਲੈਕਟ੍ਰੋਡ ਆਮ ਤੌਰ 'ਤੇ 300 mm ਤੋਂ 800 mm ਤੱਕ ਵਿਆਸ ਵਿੱਚ ਸਪਲਾਈ ਕੀਤੇ ਜਾਂਦੇ ਹਨ।
| ਵਿਸ਼ੇਸ਼ਤਾ | ਆਰ.ਪੀ | ਐਚ.ਪੀ | UHP |
|---|---|---|---|
| ਪ੍ਰਾਇਮਰੀ ਕੱਚਾ ਮਾਲ | ਪੈਟਰੋਲੀਅਮ ਕੋਕ | ਪੈਟਰੋਲੀਅਮ + ਸੂਈ ਕੋਕ | ਪ੍ਰੀਮੀਅਮ ਸੂਈ ਕੋਕ |
| ਵਰਤਮਾਨ ਘਣਤਾ (A/cm²) | 17-24 | 18-25 | 20–30+ |
| ਆਮ ਵਿਆਸ (ਮਿਲੀਮੀਟਰ) | 75-500 | 200-600 | 300-800 |
| ਲਾਗਤ | ਸਭ ਤੋਂ ਘੱਟ | ਦਰਮਿਆਨਾ | ਸਭ ਤੋਂ ਉੱਚਾ |
| ਲਈ ਵਧੀਆ | ਛੋਟੀਆਂ ਭੱਠੀਆਂ, ਫਾਊਂਡਰੀਆਂ | ਮੱਧਮ //ਵੱਡੀਆਂ ਭੱਠੀਆਂ | ਵੱਡੀਆਂ UHP ਸਟੀਲ ਬਣਾਉਣ ਵਾਲੀਆਂ ਭੱਠੀਆਂ |
EAF ਸਟੀਲਮੇਕਿੰਗ ਦੁਨੀਆ ਭਰ ਵਿੱਚ ਗ੍ਰੈਫਾਈਟ ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਖਪਤ ਦੀ ਵੱਡੀ ਬਹੁਗਿਣਤੀ ਲਈ ਖਾਤਾ ਹੈ। ਇੱਕ EAF ਵਿੱਚ, ਤਿੰਨ ਇਲੈਕਟ੍ਰੋਡ ਭੱਠੀ ਦੀ ਛੱਤ ਵਿੱਚੋਂ ਲੰਘਦੇ ਹਨ ਅਤੇ ਸਕ੍ਰੈਪ ਚਾਰਜ ਉੱਤੇ ਇੱਕ ਚਾਪ ਮਾਰਦੇ ਹਨ। ਚਾਪ 3,000 ਡਿਗਰੀ ਸੈਲਸੀਅਸ ਤੋਂ ਉੱਪਰ ਦਾ ਤਾਪਮਾਨ ਪੈਦਾ ਕਰਦਾ ਹੈ, ਸਕਰੈਪ ਨੂੰ ਪਿਘਲਾਉਂਦਾ ਹੈ, ਜਿਸ ਨੂੰ ਫਿਰ ਸਟੀਲ ਵਿੱਚ ਸੁਧਾਰਿਆ ਜਾਂਦਾ ਹੈ।
ਜਿਵੇਂ ਕਿ ਗਲੋਬਲ ਸਟੀਲ ਉਦਯੋਗ ਬਲਾਸਟ-ਫਰਨੇਸ ਰੂਟਾਂ ਤੋਂ ਹੇਠਲੇ-ਕਾਰਬਨ EAF ਉਤਪਾਦਨ ਵੱਲ ਬਦਲਦਾ ਹੈ, ਉੱਚ-ਗੁਣਵੱਤਾ ਵਾਲੇ UHP ਇਲੈਕਟ੍ਰੋਡਾਂ ਦੀ ਮੰਗ ਵਧਦੀ ਰਹਿੰਦੀ ਹੈ। ਆਧੁਨਿਕ EAFs ਵੀ ਤੇਜ਼ੀ ਨਾਲ "UHP" ਹਨ - ਉੱਚ ਟਰਾਂਸਫਾਰਮਰ ਪਾਵਰ 'ਤੇ ਕੰਮ ਕਰਦੇ ਹਨ - ਜੋ ਇਲੈਕਟ੍ਰੋਡ ਥਰਮਲ-ਸ਼ੌਕ ਪ੍ਰਤੀਰੋਧ ਅਤੇ ਆਕਸੀਕਰਨ ਪ੍ਰਤੀਰੋਧ 'ਤੇ ਵਧੇਰੇ ਮੰਗ ਰੱਖਦੇ ਹਨ।
ਪ੍ਰਾਇਮਰੀ ਪਿਘਲਣ ਤੋਂ ਬਾਅਦ, ਪਿਘਲੇ ਹੋਏ ਸਟੀਲ ਨੂੰ ਅਕਸਰ ਸੈਕੰਡਰੀ ਰਿਫਾਈਨਿੰਗ ਲਈ ਇੱਕ ਲੈਡਲ ਫਰਨੇਸ ਵਿੱਚ ਤਬਦੀਲ ਕੀਤਾ ਜਾਂਦਾ ਹੈ - ਕਾਸਟਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਰਸਾਇਣ, ਤਾਪਮਾਨ ਅਤੇ ਸੰਮਿਲਨਾਂ ਨੂੰ ਅਨੁਕੂਲ ਕਰਨਾ। ਲੈਡਲ ਭੱਠੀਆਂ ਸਟੀਲ ਨੂੰ ਸਟੀਕ ਤਾਪਮਾਨ 'ਤੇ ਦੁਬਾਰਾ ਗਰਮ ਕਰਨ ਅਤੇ ਰੱਖਣ ਲਈ ਗ੍ਰੇਫਾਈਟ ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਵਰਤੋਂ ਕਰਦੀਆਂ ਹਨ। ਕਿਉਂਕਿ ਲੱਡੂ ਭੱਠੀਆਂ ਪਿਘਲਣ ਵਾਲੀਆਂ ਭੱਠੀਆਂ ਨਾਲੋਂ ਘੱਟ ਪਾਵਰ ਅਤੇ ਛੋਟੇ ਚਾਪ 'ਤੇ ਕੰਮ ਕਰਦੀਆਂ ਹਨ, ਪ੍ਰਤੀ ਟਨ ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਖਪਤ ਘੱਟ ਹੁੰਦੀ ਹੈ, ਪਰ ਤਾਪਮਾਨ ਨਿਯੰਤਰਣ ਲਈ ਇਕਸਾਰ, ਭਰੋਸੇਯੋਗ ਇਲੈਕਟ੍ਰੋਡ ਅਜੇ ਵੀ ਜ਼ਰੂਰੀ ਹਨ।
ਡੁੱਬੀਆਂ ਚਾਪ ਭੱਠੀਆਂ ਫੈਰੋਇਲਾਇਜ਼ (ਫੈਰੋਸਿਲਿਕਨ, ਫੇਰੋਕ੍ਰੋਮ, ਫੇਰੋਮੈਂਗਨੀਜ਼), ਸਿਲੀਕਾਨ ਧਾਤ, ਫਾਸਫੋਰਸ, ਅਤੇ ਹੋਰ ਗੈਰ-ਫੈਰਸ ਉਤਪਾਦ ਪੈਦਾ ਕਰਦੀਆਂ ਹਨ। ਇੱਥੇ ਇਲੈਕਟ੍ਰੋਡ ਚਾਰਜ ਵਿੱਚ ਡੁੱਬੇ ਹੋਏ ਹਨ, ਅਤੇ ਕਰੰਟ ਟਾਕਰੇ ਦੁਆਰਾ ਗਰਮੀ ਪੈਦਾ ਕਰਨ ਲਈ ਬੋਝ ਵਿੱਚੋਂ ਲੰਘਦਾ ਹੈ। ਇਹ ਭੱਠੀਆਂ ਗ੍ਰੇਫਾਈਟ ਇਲੈਕਟ੍ਰੋਡਸ ਜਾਂ, ਵੱਧਦੇ ਹੋਏ, ਲੰਬੇ ਅਭਿਆਨ ਵਿੱਚ ਲਗਾਤਾਰ ਸੰਚਾਲਨ ਲਈ ਵੱਡੇ ਵਿਆਸ ਵਾਲੇ ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਵਰਤੋਂ ਕਰ ਸਕਦੀਆਂ ਹਨ।
ਸਹੀ ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਚੋਣ ਕਰਨਾ ਭੱਠੀ ਦੇ ਮਾਪਦੰਡ, ਸੰਚਾਲਨ ਅਭਿਆਸ ਅਤੇ ਮਾਲਕੀ ਦੀ ਕੁੱਲ ਲਾਗਤ ਦਾ ਸੰਤੁਲਨ ਹੈ। ਇਹਨਾਂ ਪੜਾਵਾਂ ਰਾਹੀਂ ਕੰਮ ਕਰੋ:
ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਖਪਤ ਆਮ ਤੌਰ 'ਤੇ ਕਿਲੋਗ੍ਰਾਮ ਪ੍ਰਤੀ ਟਨ ਸਟੀਲ (ਕਿਲੋਗ੍ਰਾਮ/ਟੀ) ਵਿੱਚ ਦਰਸਾਈ ਜਾਂਦੀ ਹੈ। ਮੁੱਖ ਨੁਕਸਾਨ ਦੀ ਵਿਧੀ ਨੂੰ ਸਮਝਣਾ ਤੁਹਾਨੂੰ ਸਪਲਾਇਰਾਂ ਨੂੰ ਬੈਂਚਮਾਰਕ ਕਰਨ ਅਤੇ ਲਾਗਤਾਂ ਨੂੰ ਘਟਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ:
ਆਮ ਕੁੱਲ ਖਪਤ ਮੋਟੇ ਤੌਰ 'ਤੇ ਸੀਮਾ ਹੈ 1.2–2.5 kg/t ਆਧੁਨਿਕ UHP ਭੱਠੀਆਂ ਲਈ RP ਇਲੈਕਟ੍ਰੋਡ ਅਤੇ ਛੋਟੀਆਂ ਭੱਠੀਆਂ ਲਈ ਉੱਚੇ ਮੁੱਲਾਂ ਲਈ। ਹਰ 0.1 kg/t ਕਟੌਤੀ ਉੱਚ-ਆਵਾਜ਼ ਦੀ ਖਪਤਯੋਗ 'ਤੇ ਸਿੱਧੀ ਲਾਗਤ ਦੀ ਬੱਚਤ ਹੈ — ਇਸੇ ਕਰਕੇ ਇਲੈਕਟ੍ਰੋਡ ਦੀ ਗੁਣਵੱਤਾ ਅਤੇ ਸਹੀ ਗ੍ਰੇਡ ਦੀ ਚੋਣ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਹੈ।
ਸਹੀ ਇਲੈਕਟ੍ਰੋਡ ਗ੍ਰੇਡ, ਵਿਆਸ ਅਤੇ ਨਿੱਪਲ ਸੰਰਚਨਾ ਦੀ ਚੋਣ ਕਰਨ ਨਾਲ ਤੁਹਾਡੀ ਪਿਘਲਣ ਵਾਲੀ ਉਤਪਾਦਕਤਾ ਅਤੇ ਪ੍ਰਤੀ ਟਨ ਸਟੀਲ ਦੀ ਲਾਗਤ 'ਤੇ ਸਿੱਧਾ ਅਸਰ ਪੈਂਦਾ ਹੈ। ਇੱਕ ਮਾਹਰ ਗ੍ਰਾਫਾਈਟ ਇਲੈਕਟ੍ਰੋਡ ਨਿਰਮਾਤਾ ਅਤੇ ਸਪਲਾਇਰ ਹੋਣ ਦੇ ਨਾਤੇ, ਅਸੀਂ 75 mm ਤੋਂ 800 mm ਤੱਕ ਵਿਆਸ ਵਿੱਚ RP, HP ਅਤੇ UHP ਇਲੈਕਟ੍ਰੋਡ ਪ੍ਰਦਾਨ ਕਰਦੇ ਹਾਂ, ਵਿਸ਼ਲੇਸ਼ਣ ਦੇ ਪੂਰੇ ਸਰਟੀਫਿਕੇਟ ਅਤੇ ਭੱਠੀ ਦੇ ਆਕਾਰ ਲਈ ਤਕਨੀਕੀ ਸਹਾਇਤਾ ਦੇ ਨਾਲ।
ਦੱਸੋਜ਼ੇਨ ਐਨ ਤੁਹਾਡੀ ਭੱਠੀ ਦੀ ਕਿਸਮ, ਟ੍ਰਾਂਸਫਾਰਮਰ ਪਾਵਰ ਅਤੇ ਮੌਜੂਦਾ ਲੋੜਾਂ, ਅਤੇ ਅਸੀਂ ਇੱਕ ਪ੍ਰਤੀਯੋਗੀ ਹਵਾਲਾ ਦੇ ਨਾਲ ਸਹੀ ਨਿਰਧਾਰਨ ਦੀ ਸਿਫ਼ਾਰਸ਼ ਕਰਾਂਗੇ।
.png)