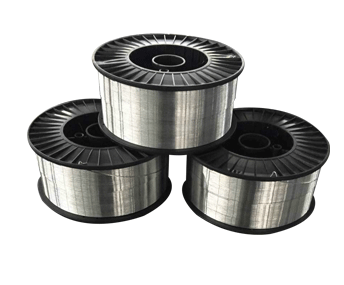
Ferrolegeringen zijn legeringen die zijn samengesteld uit ijzer en een of meer andere elementen Ze worden voornamelijk gebruikt in de ijzer - en staalindustrie als deoxidatiemiddelen, ontzwavelingsmiddelen en legeringsadditieven om specifieke mechanische eigenschappen, slijtvastheid, corrosieweerstand en hittebestendigheid aan staal te verlenen.
Het productieproces in een ferrolegeringsinstallatie is een complex industrieel systeem dat smelting bij hoge temperatuur, fysisch-chemische reacties en materiaalbehandeling integreert. De moderne productie van ferrolegeringen wordt voornamelijk uitgevoerd met behulp van de elektrische ovenmethode (met name ondergedompelde boogovens).
Welke grondstoffen worden in een ondergedompelde boogoven gevoerd?
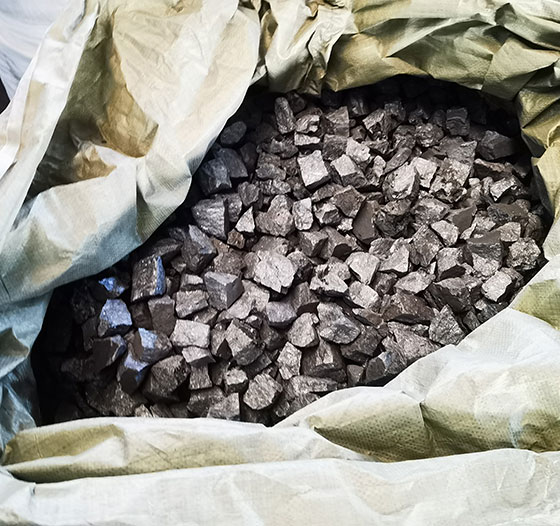
Een fabriek voor ondergedompelde boogovens (SAF) zet ruwe minerale ertsen om in vloeibare ferrolegeringen met behulp van hoog elektrisch vermogen en koolstofreductanten De ovenlading bestaat uit drie materiaalgroepen:
- Minerale ertsen:Deze leveren de doelmetaaloxiden Een plant gebruikt mangaanerts voor ferromangaan, chromieterts voor ferrochroom, kwartsiet (SiO2> 98,5%) voor ferrosilicium, en schoon staalschroot of molenschaal om ijzereenheden te leveren.
- Koolstofreductanten:Deze ontdoen zuurstof uit de metaaloxiden Planten gebruiken metallurgische cokes, halfcokes en antracietkool met een laag asgehalte. Halfcokes heeft de voorkeur voor ferrosilicium omdat het een hoge elektrische weerstand en een hoge chemische reactiviteit biedt.
- Fluxen:Deze passen het smeltpunt en de viscositeit van de gesmolten slak aan Veel voorkomende vloeimiddelen zijn kalksteen (CaCO3), dolomiet (CaCO3· MgCO3), en bauxiet (Al2O3).
-
Grondstoffen moeten een hoge mechanische sterkte hebben Als zwakke ertsen of kolen in de ovenschacht onder hun eigen gewicht pletten, genereren ze fijne deeltjes die de gaskanalen blokkeren en ovenuitbarstingen veroorzaken.
Hoe bereiden planten het erts, de reductanten en de fluxen voor en proportioneren ze deze?
Grondstoffen verplaatsen zich van open opslagruimtes naar het geautomatiseerde batchsysteem via een reeks mechanische stappen:
- Primaire verplettering:Kaakbrekers verminderen de run-of-mine-ertsen tot nominale klonten tussen 10 mm en 80 mm.
- Screening:Trildekken zeven fijne deeltjes van minder dan 5 mm af. Boetes worden omgeleid naar briketteer- of sinterinstallaties; ze worden niet rechtstreeks in de oven geladen.
- Vocht drogen:Reductanten gaan door roterende droogovens om het interne vocht onder de 1,5% te verlagen. Natte cokes verlaagt de oventemperaturen en introduceert waterstof in het systeem.
- Geautomatiseerde weegbatching:Laadcellen onder grondstoffenbakken wegen elk ingrediënt volgens softwarerecepten. Sla takels of hellende riemen over en breng de batch vervolgens naar laadbuizen voor bovenovens.
Welke chemische reacties gebeuren er in de ondergedompelde boogoven?
Een ondergedompelde boogoven gebruikt elektrische energie om carbotherme reductiereacties aan te drijven Koolstof ontdoet zuurstof uit metaaloxiden bij temperaturen van 1400°C tot 2000°C.
1. Ferrosiliciumsmeltchemie
Kwartsiet (SiO2) vermindert bij hoge temperaturen:
SiO2+ 2C → Si + 2CO(g)
De toevoeging van staalschroot bindt het silicium tot ijzersiliciden
Fe + Si → FeSi
2. Ferrochroomsmeltchemie met hoog koolstofgehalte
Chromieterts bevat ijzer - en chroomoxiden (FeO & middot; Cr2O3):
FeO · Cr2O3+ 4C → (Fe · 2Cr) + 4CO(g)
Chroom reageert met koolstof tot stabiele carbiden, daarom bevat standaard ferrochroom 6% tot 8% koolstof:
7Cr + 3C → Cr7C3
Hoe werken Söderberg continue elektroden zonder shutdowns?
Ferrolegeringsovens maken gebruik van continue S ö derberg zelfbakken koolstofelektroden Deze voeren laagspanningswisselstroom (AC) met hoog bereik naar de reactiezone In tegenstelling tot voorgebakken grafietelektroden worden S ö derbergelektroden direct in de draaiende oven vervaardigd.
- Behuizingsmontage:Fabrieksarbeiders lassen cilindrische behuizingen van zacht staal (doorgaans een diameter van 1,0 tot 1,6 meter) aan de bovenkant van de elektrodekolom.
- Plakken opladen:Werknemers plaatsen koolstofhoudende elektrodepasta (gemaakt van gecalcineerd antraciet en koolteerpek) in de stalen behuizing.
- Smelten en bakken:Terwijl de elektrode naar beneden beweegt in de richting van de ovenwarmte:
- Bij 80°C tot 120°C, wordt de pasta zacht en smelt, waardoor de behuizing wordt gevuld.
- Bij 450°C tot 650°C carboniseert het pekbindmiddel, waarbij de pasta in een vaste koolstofcilinder wordt gebakken.
- Huidige geleiding:Aan de onderkant voert de gebakken koolstofelektrode stroom van koperen contactschoenen naar de ovenlading, waardoor bogen worden geraakt die 2000° bereiken;C.
- Continu uitglijden:Hydraulische slipklemmen laten de elektrodekolom zakken terwijl de punt wegbrandt, waardoor een continu vermogen behouden blijft zonder uitschakeling van de oven.
.jpg)
Hoe beheren operators het boren van aftapgaten en het afluisteren van gesmolten gaten?
De oven produceert continu vloeibare legering en slak, waardoor deze zich ophopen op de vuurvaste koolstofhaard. Elke twee tot drie uur openen operators het aftapgat om het gesmolten zwembad af te tappen.
- Het openen van het Taphole:Operators gebruiken een op een spoor gemonteerde elektrische boor om in het koolstofaftapgatvlak te snijden. Als het aftapgat niet helder wordt, gebruikt een operator een zuurstoflans (een stalen buis die zuivere zuurstof verbrandt) om de doorgang te openen.
- Gesmolten stroomstroom:De vloeibare legering en slak komen samen naar buiten bij temperaturen tussen 1500 en deg;C en 1650°C.
- Scheiding naar dichtheid:De beek stroomt langs een vuurvaste beklede loper naar beneden Een koolstofskimmerblok leidt de lichte drijvende slak in een slakpot Het dichtere vloeibare metaal stroomt onder de skimmer door in transfergietpannen of directe gietbedden.
- Het sluiten van het aftapgat:Een hydraulisch modderpistool zwaait op zijn plaats en vuurt een voorgemengde vuurvaste kleiplug in het gat, waardoor de metaalstroom schoon wordt gestopt.
Welke ingot-gietsystemen minimaliseren de slak-carryover?
Eenmaal buiten de oven moet vloeibaar metaal stollen tot dichte platen De gietmethode heeft direct invloed op de mechanische zuiverheid en het aantal insluitingen van de legering.
| Gietmethode |
Uitrusting Indeling |
Koelingstarief |
Typische legeringen behandeld |
| Zandbedpangieten |
Ondiepe vuurvaste of silica-zand-grondpannen |
4 tot 8 uur (langzame koeling) |
Goedkope standaard FeSi 72, bulk HC FeMn |
| Cast-Iron Chill Moulds |
Vervangbare zware gietijzeren mallen door mechanische uitwerpers |
20 tot 45 minuten (snelle koeling) |
Middel - en koolstofarme FeMn, geraffineerde LC FeCr |
| Continuous Ingot Machines |
Bewegende ketting met onderling verbonden gietijzeren mallen |
5 tot 10 minuten (continue luchtkoeling) |
Inoculanten van gieterijkwaliteit, speciale legeringsbriketten |
Het koudvormgieten voorkomt dat de legering silicazand uit de grond absorbeert. Het versnelt ook de koeling, waardoor wordt voorkomen dat elementen zich in verschillende zones binnen de staaf scheiden.
Hoe controleren breek- en trillingsscreeningsinstallaties de boetes?
Gekoelde legering platen zijn bros Ze passeren breek - en maatinstallaties om de afmetingen te bereiken die zijn gespecificeerd op koperscontracten.
- Grof breken:Een op een graafmachine gemonteerde hydraulische breker splitst grote gestolde platen in stukken van 200 mm.
- Primaire verplettering:Een zware, lage snelheid kaakbreker verplettert de stukken tot minder dan 80 mm Langzame kaakbeweging vermindert het ontstaan van fijn poeder.
- Secundaire verplettering:Rolbrekers of kegelbrekers breken het materiaal af tot de contractgrootte (bijvoorbeeld 10–50 mm).
- Screening:Dubbeldeks trilschermen scheiden het materiaal af
- Materiaal boven 50 mm keert terug naar de brekers.
- Materiaal tussen 10 mm en 50 mm gaat in schone opslagbakken.
- Deeltjes onder de 10 mm gaan naar hogedrukrolpersen om tot briketten te worden geperst.
Welke off-gas systemen verzamelen silicadamp en controleren het stof van het filterhuis?
Bij het smelten ontstaan hete uitlaatgassen die fijn mineraal - en metaalstof vervoeren Bij de productie van ferrosilicium ontstaat siliciummonoxidegas (SiO), dat in de lucht boven de oven oxideert tot micro-silicadamp (SiO2).
Milieubeschermingsinstallaties exploiteren een viertrapsvanglijn:
- Fume Extraction Hood:Een watergekoelde kap bevindt zich boven het open gebied van de oven om opkomend heet gas op te vangen en stof te verwerken.
- Warmtewisselaars /Warmteterugwinning van afval:De gastemperaturen dalen van 800°C tot onder 200°C door buisvormige warmtewisselaars met geforceerde lucht of ketels voor de opwekking van afvalwarmte.
- Cycloonscheider:Zware, schurende koolstofdeeltjes vallen door middelpuntvliedende kracht uit de gasstroom en beschermen stroomafwaartse filters.
- Pulse-Jet-zakhuis:Duizenden geweven glasvezel - of PTFE-filterzakken filteren het gas, persluchtpulsen schudden het verzamelde stof in opvanghoppers.
De uitstoot van het filterhuis moet onder de 10 milligram per normale kubieke meter blijven (10 mg/Nm3). Het verzamelde microsilicapoeder wordt verdicht en wereldwijd verkocht als additief voor hoogwaardig beton.
.jpg)
Wat zijn de specifieke stroom- en materiaalverbruikspercentages per ton?
Elektrische stroom vertegenwoordigt 40% tot 60% van de totale productiekosten in een fabriek voor ondergedompelde boogovens. De verbruikscijfers per afgewerkte metrische ton zijn afhankelijk van de zuiverheid van de grondstoffen en de ovenschaal.
| Legeringstype |
Elektrische stroom per MT |
Ruwe ertsinvoer per MT |
Koolstofreductant per MT |
Staalschroot per MT |
| Ferrosilicium 75% |
8.400 – 9.000 kWh |
1.800 kg kwartsiet |
920 kg Semi-cokes |
240 kg Schroot |
| HC Ferrochroom (60% Cr) |
3.800 – 4.300 kWh |
2.100 kg chromieterts |
550 kg Met cola |
50 kg Schroot |
| HC Ferromangaan (78% Mn) |
2.600 – 3.200 kWh |
1.950 kg mangaanerts |
550 kg Met cola |
80 kg Schroot |
| Silicomangaan (65/17) |
3.800 – 4.400 kWh |
1.650 kg Mn Erts + Kwartsiet |
650 kg steenkool/halfcokes |
100 kg Schroot |
Moderne productiefaciliteiten maken gebruik van ovens met een capaciteit tussen 25,5 MVA en 45 MVA. Grotere ovenschalen zorgen voor stabiele warmteprofielen, waardoor het energieverbruik per ton wordt verlaagd.
Hoe verifiëren in-line spectrometers de smeltchemie vóór stolling?
Het aanpassen van de chemie nadat het metaal in platen is gegoten is onmogelijk Moderne smelterijen maken gebruik van snelle in-line testen tijdens de tapcyclus:
- Dip-bemonstering:De operator dompelt een kwarts-immersiemonsternemer in de gietlepelmetaalstroom om een schoon, gekoeld schijfmonster te extraheren.
- Pneumatisch buistransport:Het monster reist binnen 30 seconden via een persluchtbuisleiding naar het centrale laboratorium.
- Monstervoorbereiding:Een technicus voert het monster op een hogesnelheidsslijpschijf.
- Spectrometrieanalyse:Een optische emissiespectrometer (vonk-OES) verbrandt het schone metalen oppervlak Binnen 45 seconden biedt het systeem nauwkeurige percentages voor Si, Mn, Cr, Fe, C, P, S en sporenaluminium.
- Correcties:Als het silicium- of mangaangehalte onder het doel ligt, voegen werknemers hoogwaardige masterlegeringen rechtstreeks toe aan de transportpan voordat ze worden gegoten.
Hoe voorkomen operators de teruggave van slakken van fosfor en zwavel?
Vloeibare slak in de gietpan bevat fosforoxide (P2O5) en zwavelverbindingen Slakkenterugkeer treedt op wanneer chemische reacties deze onzuiverheden uit de slak en in het vloeibare metaal terugduwen
Slag P2O5+ 5Clegering→ 2Plegering+ 5CO(g)
Om dit te voorkomen:
- Prompt Slag Skimming:Mechanische harken scheren de slak onmiddellijk na het tikken van de pollepellip af.
- Basis slakkenconditionering:Operators voegen verbrande kalk (CaO) toe om een slakbasiciteitsverhouding (CaO/SiO) te behouden2) boven 1.2, waarbij fosfor gebonden blijft in de slakstructuur.
- Temperatuurregeling:Door de gietpan vrij te houden van oververhitting, wordt voorkomen dat fosforoxiden afbreken voordat het gieten begint.
Waarom rechtstreeks bronnen bij een werkende smeltfabriek in China?
China produceert meer dan 65% van de wereldwijde bulkferrolegeringen Smeltclusters zijn actief in Binnen-Mongolië, Ningxia, Qinghai en Guangxi. Het rechtstreeks betrekken van een werkende smelterij biedt commerciële en operationele voordelen:
| Commerciële factor |
Directe Chinese Smeltinstallatie |
Intermediate Port Broker |
| Traceerbaarheid |
Directe link tussen het warmtenummer van de gietpan, de partij van de zak en het testcertificaat |
Gemengde vrachtpartijen afkomstig uit meerdere niet-geverifieerde werkplaatsen |
| Screen Control |
Het verpletteren en het screenen gedaan aan de specificaties van de kopersorde |
Boetes stapelen zich op door herhaaldelijk dumpen en hanteren |
| Prijzen Transparantie |
Directe fabrieksprijs op basis van ruwe stroom en ertskosten |
Speculatieve handel en lokale opslagmarkeringen toegevoegd |
| Kwaliteitscontrole |
Inspecties ter plaatse, fabrieksbezoeken en live testen |
Off-site tests worden uitgevoerd op geselecteerde, niet-representatieve monsters |
Welke inspectiestappen van derden zijn van toepassing onder EN 10204 3.2?
Internationale kopers verzoeken vaak externe inspectiebureaus (zoals SGS, Bureau Veritas of Intertek) om getuige te zijn van de productie en certificering onder deEN 10204 3.2standard.
Een EN 10204 3.2 inspectie heeft betrekking op:
- Grondstofcontroles:Inspectie van de voorraden ovenvoeding om de ertskwaliteit en de toevoer van fosforarme cokes te bevestigen.
- Tikken en vergeten Getuigen:Het verifiëren van ovenverwarmingen en het observeren van direct gieten van koelpannen of zandbedden.
- ISO 4552 Bemonstering:Het verzamelen van representatieve monsters van verpakte big bags tijdens het vullen van containers.
- Onafhankelijke laboratoriumtests:Het uitvoeren van XRF-, ICP- en natchemische tests in een geaccrediteerd extern laboratorium om de fabriek te verifiëren's interne resultaten.
- Verificatie van zeefanalyse:Het uitvoeren van trilschermcontroles om te bevestigen dat de boetes onder de contractlimieten blijven.
- Toezicht op het laden van containers:Controle van de reinheid van containers, lussen met grote zakken en plastic binnenvoeringen, gevolgd door verificatie van de containerafdichting.
Hoe vraagt u een bindende commerciële offerte aan voor zeevracht?
Om een formele CIF - of FOB-offerte aan te vragen bij onze exportverkoopdivisie, geef de volgende operationele parameters op:
- Doelproductkwaliteit:(bijvoorbeeld FeSi 72%, FeSi 75%, HC FeCr 60%, SiMn 65/17)
- Grenzen aan chemische onzuiverheden:Vermeld uw limieten voor koolstof, fosfor, zwavel en aluminium.
- Specificatie van de deeltjesgrootte:(bijvoorbeeld 10–50 mm met maximaal 5% fijne deeltjes onder 10 mm)
- Bestel Tonnage:Aantal standaard droge containers van 20 voet (ca. 25– 27 ton per container) of breakbulktonnage.
- Verpakkingstype:1000 kg of 1250 kg big bags met bodemuitlaattuiten, of stalen vaten op pallets.
- Bestemmingshaven:Naam van de afvoerhaven voor berekeningen van de oceaandoorvoer en maritieme verzekeringen.
.png)