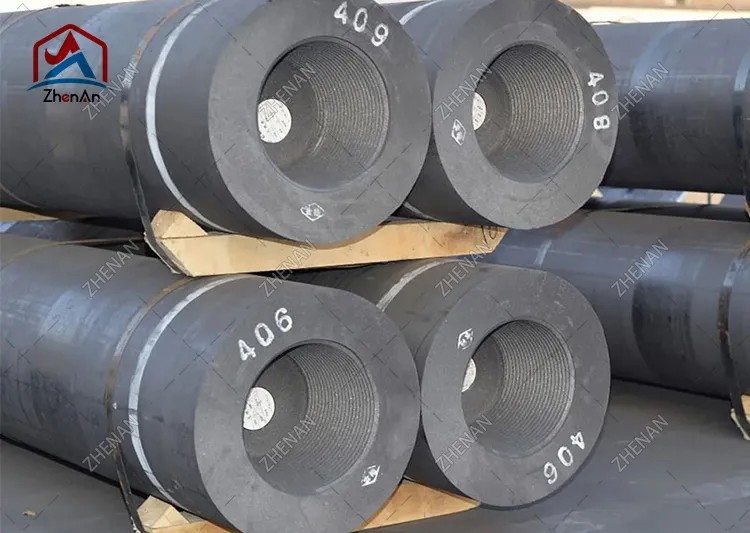
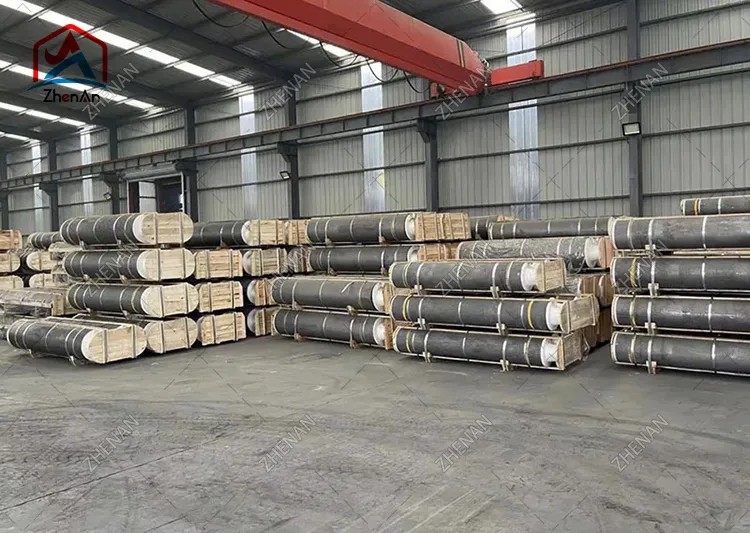
ഇലക്ട്രിക് ആർക്ക് ഫർണസ് (ഇഎഎഫ്) സ്റ്റീൽ നിർമ്മാണത്തിലെ ഏറ്റവും പ്രധാനപ്പെട്ട ഉപഭോഗവസ്തുവാണ് ഗ്രാഫൈറ്റ് ഇലക്ട്രോഡുകൾ. അവ വലിയ പ്രവാഹങ്ങൾ - പലപ്പോഴും 100,000 ആമ്പിയറുകളോ അതിൽ കൂടുതലോ - ചൂളയിലേക്ക് കൊണ്ടുപോകുന്നു, വൈദ്യുതോർജ്ജത്തെ സ്ക്രാപ്പ് സ്റ്റീലിനെ ഉരുകുന്ന താപമാക്കി മാറ്റുന്നു. എന്നിരുന്നാലും, ഒരു ലളിതമായ കറുത്ത സിലിണ്ടർ പോലെ കാണപ്പെടുന്ന ഒരു മെറ്റീരിയലിന്, ഗ്രാഫൈറ്റ് ഇലക്ട്രോഡുകൾ അതിശയകരമാംവിധം സങ്കീർണ്ണമായ ഉൽപ്പന്നങ്ങളാണ്, കൃത്യമായ ഭൌതിക ഗുണങ്ങളാൽ നിർവചിക്കപ്പെട്ടതും മൾട്ടി-ആഴ്ച, മൾട്ടി-സ്റ്റെപ്പ് പ്രക്രിയയിലൂടെ നിർമ്മിക്കപ്പെട്ടതുമാണ്.
ഈ ഗൈഡ് വിശദീകരിക്കുന്നു പ്രധാന പ്രോപ്പർട്ടികൾ ഗ്രാഫൈറ്റ് ഇലക്ട്രോഡുകളുടെ, ആ ഗുണങ്ങൾ എങ്ങനെ വിവർത്തനം ചെയ്യപ്പെടുന്നു യഥാർത്ഥ ലോക പ്രകടനം, RP, HP, UHP ഗ്രേഡുകൾ തമ്മിലുള്ള വ്യത്യാസവും പൂർണ്ണ ശ്രേണിയും വ്യാവസായിക ആപ്ലിക്കേഷനുകൾ. നിങ്ങളൊരു സ്റ്റീൽ പ്ലാൻ്റ് ഓപ്പറേറ്ററോ, ഫൗണ്ടറി മാനേജരോ, അല്ലെങ്കിൽ ഒരു പ്രൊക്യുർമെൻ്റ് സ്പെഷ്യലിസ്റ്റോ ആകട്ടെ, എന്താണ് തിരയേണ്ടതെന്നും നിങ്ങളുടെ ചൂളയ്ക്ക് അനുയോജ്യമായ ഇലക്ട്രോഡ് എങ്ങനെ തിരഞ്ഞെടുക്കാമെന്നും മനസ്സിലാക്കാൻ ഈ ലേഖനം നിങ്ങളെ സഹായിക്കും.
പ്രാഥമികമായി പെട്രോളിയം കോക്ക്, സൂചി കോക്ക്, കൽക്കരി ടാർ പിച്ച് എന്നിവ ഉപയോഗിച്ച് നിർമ്മിച്ച ഒരു സിലിണ്ടർ കണ്ടക്ടറാണ് ഗ്രാഫൈറ്റ് ഇലക്ട്രോഡ്, അത് വളരെ ഉയർന്ന താപനിലയിൽ ചുട്ടുപഴുപ്പിച്ച് ഗ്രാഫിറ്റൈസ് ചെയ്യുന്നു. ഇലക്ട്രിക് ആർക്ക് ഫർണസിനുള്ളിലെ തീവ്രമായ താപ, വൈദ്യുത, മെക്കാനിക്കൽ അവസ്ഥകളെ ചെറുക്കാൻ കഴിയുന്ന ഇടതൂർന്നതും കുറഞ്ഞ പ്രതിരോധശേഷിയുള്ളതുമായ കാർബൺ ബോഡിയാണ് ഫലം.
ഘടനാപരമായി, ഒരു ഇലക്ട്രോഡ് സിസ്റ്റം രണ്ട് ഭാഗങ്ങൾ ഉൾക്കൊള്ളുന്നു:
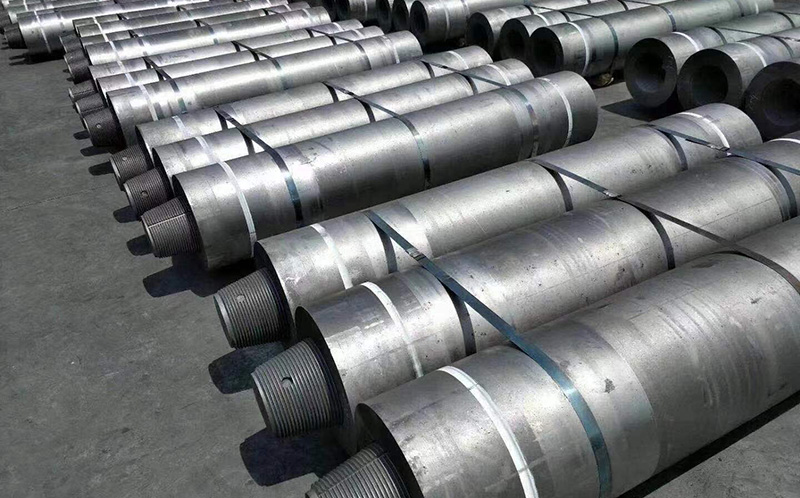
ചൂളയുടെ മേൽക്കൂരയിൽ നിന്ന് ഉരുകിയ ബാത്ത് വരെ എത്താൻ ഒരു കഷണം പോലും നീളമില്ലാത്തതിനാൽ, ഒന്നിലധികം ഇലക്ട്രോഡ് ഭാഗങ്ങൾ ടേപ്പർഡ് ത്രെഡ് മുലക്കണ്ണുകൾ ഉപയോഗിച്ച് സ്ക്രൂ ചെയ്യുന്നു. ഉരുകുന്ന സമയത്ത് ടിപ്പ് ഉപഭോഗം ചെയ്യുന്നതിനാൽ, പുതിയ വിഭാഗങ്ങൾ മുകളിൽ ചേർക്കുന്നു - തുടർച്ചയായ "ഭക്ഷണം" പ്രക്രിയ.
ത്രീ-ഫേസ് എസി ഇലക്ട്രിക് ആർക്ക് ഫർണസിനായി മൂന്ന് ഇലക്ട്രോഡുകൾ സാധാരണയായി ഒരു ത്രികോണ പാറ്റേണിലാണ് ക്രമീകരിച്ചിരിക്കുന്നത്. ഓരോ ഇലക്ട്രോഡും, ചൂളയുടെ മേൽക്കൂരയും, ഉരുകിയ ലോഹവും ചേർന്ന് ആർക്ക് നിലനിർത്തുന്ന ഇലക്ട്രിക്കൽ സർക്യൂട്ട് ഉണ്ടാക്കുന്നു.
ഇലക്ട്രോഡുകൾക്കായി ഗ്രാഫൈറ്റ് തിരഞ്ഞെടുക്കുന്നത് വ്യാവസായിക തലത്തിൽ മറ്റ് താങ്ങാനാവുന്ന മെറ്റീരിയലുകളൊന്നും നൽകാത്ത നാല് ഗുണങ്ങളെ അതുല്യമായി സംയോജിപ്പിക്കുന്നതിനാലാണ്:
നിർമ്മാണ പ്രക്രിയ മനസ്സിലാക്കുന്നത്, ഗ്രേഡുകൾക്കിടയിൽ പ്രോപ്പർട്ടികൾ വ്യത്യാസപ്പെടുന്നത് എന്തുകൊണ്ടാണെന്നും ഗുണനിലവാരം എന്തുകൊണ്ടാണെന്നും വിശദീകരിക്കുന്നുഗ്രാഫൈറ്റ് ഇലക്ട്രോഡുകൾഒരു പ്രീമിയം കമാൻഡ് ചെയ്യുക. സ്റ്റാൻഡേർഡ് പ്രൊഡക്ഷൻ റൂട്ടിൽ ഇനിപ്പറയുന്ന പ്രധാന ഘട്ടങ്ങൾ ഉൾപ്പെടുന്നു:
മുഴുവൻ സൈക്കിളും എടുക്കാം നിരവധി ആഴ്ചകൾ, ഇലക്ട്രോഡ് വിതരണം മാർക്കറ്റ് സൈക്കിളുകളോട് സംവേദനക്ഷമതയുള്ളതും സംഭരണത്തിൽ ലീഡ് സമയം പ്രധാനമായിരിക്കുന്നതും ഒരു കാരണമാണ്.
ഒരു ഇലക്ട്രോഡ് വ്യക്തമാക്കുമ്പോൾ എഞ്ചിനീയർമാരും സംഭരണ ടീമുകളും വിലയിരുത്തുന്നത് ഇനിപ്പറയുന്ന ഗുണങ്ങളാണ്. മൂല്യങ്ങൾ ഇപ്രകാരം നൽകിയിരിക്കുന്നു സാധാരണ ശ്രേണികൾ വാണിജ്യ ഗ്രേഡുകൾക്ക്; നിർമ്മാതാവും ഗ്രേഡും അനുസരിച്ച് കൃത്യമായ കണക്കുകൾ വ്യത്യാസപ്പെടുന്നു.
വൈദ്യുത പ്രവാഹത്തെ ഇലക്ട്രോഡ് എത്ര ശക്തമായി എതിർക്കുന്നു എന്ന് റെസിസ്റ്റിവിറ്റി അളക്കുന്നു. താഴ്ന്നതാണ് നല്ലത്: കുറഞ്ഞ പ്രതിരോധം എന്നാൽ ഇലക്ട്രോഡിനുള്ളിലെ താപം പോലെ നഷ്ടപ്പെടുന്ന വൈദ്യുതോർജ്ജം കുറയുന്നു, അതിനാൽ കൂടുതൽ ഊർജ്ജം ആർക്കിലേക്ക് എത്തുന്നു. UHP ഇലക്ട്രോഡുകൾ ഏറ്റവും കുറഞ്ഞ മൂല്യങ്ങൾ (സാധാരണയായി 5–7 µΩ·m) കൈവരിക്കുന്നു, അതേസമയം RP ഇലക്ട്രോഡുകൾ ഉയർന്നതാണ് (ഏകദേശം 7.5–9.5 µΩ·m).
ഫ്ലെക്സറൽ (ബെൻഡിംഗ്) ശക്തി കൈകാര്യം ചെയ്യുമ്പോഴുള്ള മെക്കാനിക്കൽ ബ്രേക്കേജിനെ സൂചിപ്പിക്കുന്നു, കോളം അസംബ്ലി, ഉരുകുന്നതിൻ്റെ താപ, മെക്കാനിക്കൽ സമ്മർദ്ദങ്ങൾ - പ്രത്യേകിച്ച് സ്ക്രാപ്പ് ഗുഹ-ഇന്നുകൾ, മേൽക്കൂര ചലനം. ഉയർന്ന ശക്തി മുലക്കണ്ണും ഇലക്ട്രോഡും തകരാനുള്ള സാധ്യത കുറയ്ക്കുന്നു, ഇത് പ്രവർത്തനരഹിതമാക്കുന്നതിനും ഉൽപാദനക്ഷമത നഷ്ടപ്പെടുന്നതിനും ഒരു പ്രധാന കാരണമാണ്.
ഇലക്ട്രോഡ് എത്രമാത്രം ഖരവും ഒതുക്കമുള്ളതുമാണെന്ന് ബൾക്ക് ഡെൻസിറ്റി പ്രതിഫലിപ്പിക്കുന്നു. സാന്ദ്രമായ ഇലക്ട്രോഡുകൾക്ക് പൊതുവെ കുറഞ്ഞ പ്രതിരോധശേഷിയും ഉയർന്ന ശക്തിയും മികച്ച ഓക്സിഡേഷൻ പ്രതിരോധവും ഉണ്ട്, കാരണം ഓക്സിജൻ ആക്രമിക്കാനുള്ള ആന്തരിക പോറോസിറ്റി കുറവാണ്. സാധാരണ മൂല്യങ്ങൾ ഏകദേശം 1.58 g/cm³ (RP) മുതൽ 1.75 g/cm³ (UHP) വരെയാണ്.
ഇലാസ്റ്റിക് മോഡുലസ് കാഠിന്യത്തെ വിവരിക്കുന്നു. ഒരു മിതമായ മോഡുലസ് യഥാർത്ഥത്തിൽ അഭികാമ്യമാണ്: വളരെ കാഠിന്യമുള്ള ഒരു ഇലക്ട്രോഡ് താപ സമ്മർദ്ദം കൈമാറുകയും വിള്ളലുകൾ ഉണ്ടാകാനുള്ള സാധ്യത കൂടുതലാണ്, അതേസമയം വളരെ മൃദുവായത് രൂപഭേദം വരുത്താം. ശക്തിയും മോഡുലസും തമ്മിലുള്ള സന്തുലിതാവസ്ഥ ഇലക്ട്രോഡ് രൂപകൽപ്പനയുടെ ഒരു പ്രധാന ഭാഗമാണ്.
ആർക്ക് ഇഗ്നിഷൻ സമയത്ത് ഇലക്ട്രോഡ് ടിപ്പ് വേഗത്തിൽ ചൂടാകുമ്പോൾ താഴ്ന്നതും ഏകീകൃതവുമായ താപ വികാസം വിള്ളൽ കുറയ്ക്കുന്നു. നീഡിൽ കോക്കിൻ്റെ ഓറിയൻ്റഡ് ഘടന എച്ച്പിയും നൽകുന്നുUHP ഇലക്ട്രോഡുകൾതാഴ്ന്നതും കൂടുതൽ ഏകീകൃതവുമായ CTE, അത് അവയുടെ ഉയർന്ന താപ-ഷോക്ക് പ്രതിരോധത്തിൻ്റെ കേന്ദ്രമാണ്.
ഏകദേശം 400-500 ഡിഗ്രി സെൽഷ്യസിനു മുകളിലുള്ള വായുവിൽ ഗ്രാഫൈറ്റ് അർത്ഥവത്തായ ഓക്സിഡൈസ് ചെയ്യാൻ തുടങ്ങുന്നു. ഒരു ഇലക്ട്രോഡിൻ്റെ വശം ചൂളയുടെ അന്തരീക്ഷത്തിലേക്ക് തുറന്നുകാട്ടപ്പെടുന്നതിനാൽ, ഓക്സിഡേഷൻ ഉപഭോഗത്തിൻ്റെ തുടർച്ചയായ ഉറവിടമാണ്. നിർമ്മാതാക്കൾ സാന്ദ്രത, ഉപരിതല കോട്ടിംഗുകൾ, വാട്ടർ-കൂൾഡ് ഇലക്ട്രോഡ് സംവിധാനങ്ങൾ, ചൂളയിലെ നിഷ്ക്രിയ-വാതക ഷീൽഡിംഗ് എന്നിവയിലൂടെ ഓക്സിഡേഷൻ കുറയ്ക്കുന്നു.
ജ്വലനത്തിനുശേഷം അവശേഷിക്കുന്ന കാർബൺ ഇതര അവശിഷ്ടമാണ് ചാരം. കുറഞ്ഞ ചാരം (ഗുണമേന്മയുള്ള ഗ്രേഡുകൾക്ക് <0.3%) പ്രധാനമാണ്, കാരണം ആഷ് മാലിന്യങ്ങൾ ചാലകത കുറയ്ക്കുകയും ഓക്സിഡേഷൻ വർദ്ധിപ്പിക്കുകയും സ്റ്റീൽ ബാത്ത് മലിനമാക്കുകയും ചെയ്യും.
| സ്വത്ത് | ആർ.പി | എച്ച്.പി | യു.എച്ച്.പി |
|---|---|---|---|
| ബൾക്ക് ഡെൻസിറ്റി (g/cm³) | 1.58–1.65 | 1.65–1.72 | 1.68–1.75 |
| വൈദ്യുത പ്രതിരോധം (µΩ·m) | 7.5-9.5 | 6.5-8.0 | 5.0–7.0 |
| വഴക്കമുള്ള ശക്തി (MPa) | 7-10 | 8-11 | 9–13 |
| യംഗ്സ് മോഡുലസ് (GPa) | 7-11 | 8-12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1.8-2.5 | 1.2–1.8 | 0.9–1.5 |
| ആഷ് ഉള്ളടക്കം (%) | <0.5 | <0.3 | <0.3 |
ശ്രദ്ധിക്കുക: ഇവ സൂചിക വ്യവസായ ശ്രേണികളാണ്, ഒരു സ്പെസിഫിക്കേഷനല്ല. നിങ്ങൾ വാങ്ങുന്ന കൃത്യമായ ബാച്ചിനായി എല്ലായ്പ്പോഴും നിർമ്മാതാവിൻ്റെ വിശകലന സർട്ടിഫിക്കറ്റ് അഭ്യർത്ഥിക്കുക.
ഗ്രാഫൈറ്റ് ഇലക്ട്രോഡുകൾ അസംസ്കൃത വസ്തുക്കളും പരമാവധി അനുവദനീയമായ നിലവിലെ സാന്ദ്രതയും അടിസ്ഥാനമാക്കി മൂന്ന് പ്രധാന ഗ്രേഡുകളായി തിരിച്ചിരിക്കുന്നു. ശരിയായ ഗ്രേഡ് തിരഞ്ഞെടുക്കുന്നത് ചൂള ഉൽപ്പാദനക്ഷമത, ഇലക്ട്രോഡ് ഉപഭോഗം, ഒരു ടൺ സ്റ്റീലിൻ്റെ മൊത്തം ചെലവ് എന്നിവയെ നേരിട്ട് ബാധിക്കുന്നു.
RP ഇലക്ട്രോഡുകൾ പ്രധാനമായും പെട്രോളിയം കോക്കിൽ നിന്നാണ് നിർമ്മിച്ചിരിക്കുന്നത്, കൂടാതെ ഏറ്റവും കുറഞ്ഞ വൈദ്യുത സാന്ദ്രത (സാധാരണയായി ഏകദേശം 17-24 A/cm² വരെ) അനുവദിക്കുന്നു. അവ ഏറ്റവും സാമ്പത്തികമായ ഓപ്ഷനാണ്, ചെറിയ ചൂളകൾ, താഴ്ന്ന ഊർജ്ജ പ്രവർത്തനങ്ങൾ, കുറവ് ആവശ്യപ്പെടുന്ന ആപ്ലിക്കേഷനുകൾ എന്നിവയ്ക്ക് അനുയോജ്യമാണ്. 75 mm മുതൽ 500 mm വരെ വ്യാസത്തിലാണ് RP ഇലക്ട്രോഡുകൾ സാധാരണയായി വിതരണം ചെയ്യുന്നത്.
HP ഇലക്ട്രോഡുകൾ പെട്രോളിയം കോക്കിൻ്റെയും സൂചി കോക്കിൻ്റെയും മിശ്രിതം ഉപയോഗിക്കുന്നു, ഇത് ഉയർന്ന വൈദ്യുത സാന്ദ്രത (ഏകദേശം 18-25 A/cm²) അനുവദിക്കുന്നു. ഉയർന്ന ഉൽപ്പാദനക്ഷമത ആവശ്യമുള്ള ഇടത്തരം, വലിയ ചൂളകൾക്ക് അനുയോജ്യമാക്കുന്ന, ആർപിയെക്കാൾ കുറഞ്ഞ പ്രതിരോധശേഷിയും മികച്ച തെർമൽ-ഷോക്ക് പ്രതിരോധവും അവർ വാഗ്ദാനം ചെയ്യുന്നു. സാധാരണ വ്യാസം ഏകദേശം 200 mm മുതൽ 600 mm വരെയാണ്.
UHP ഇലക്ട്രോഡുകൾ പ്രീമിയം സൂചി കോക്കിൽ നിന്നാണ് നിർമ്മിച്ചിരിക്കുന്നത്, അവ ശ്രേണിയുടെ മുകൾ ഭാഗത്തെ പ്രതിനിധീകരിക്കുന്നു, ഏകദേശം 20-30 A/cm² ഉം അതിനുമുകളിലും ഉള്ള നിലവിലെ സാന്ദ്രതയെ പിന്തുണയ്ക്കുന്നു. അവ ഏറ്റവും കുറഞ്ഞ പ്രതിരോധശേഷി, ഉയർന്ന സാന്ദ്രത, മികച്ച ഓക്സിഡേഷൻ പ്രതിരോധം എന്നിവ നൽകുന്നു, കൂടാതെ വലിയ ആധുനിക UHP ചൂളകൾക്ക് (100+ ടൺ ശേഷി) അത്യന്താപേക്ഷിതമാണ്, അവിടെ ഒരു ടൺ സ്റ്റീലിൻ്റെ ഇലക്ട്രോഡ് ലൈഫ് നിർണ്ണായകമാണ്. UHP ഇലക്ട്രോഡുകൾ സാധാരണയായി 300 mm മുതൽ 800 mm വരെ വ്യാസത്തിലാണ് വിതരണം ചെയ്യുന്നത്.
| ഫീച്ചർ | ആർ.പി | എച്ച്.പി | യു.എച്ച്.പി |
|---|---|---|---|
| പ്രാഥമിക അസംസ്കൃത വസ്തു | പെട്രോളിയം കോക്ക് | പെട്രോളിയം + സൂചി കോക്ക് | പ്രീമിയം സൂചി കോക്ക് |
| നിലവിലെ സാന്ദ്രത (A/cm²) | 17-24 | 18-25 | 20-30+ |
| സാധാരണ വ്യാസം (മില്ലീമീറ്റർ) | 75–500 | 200-600 | 300-800 |
| ചെലവ് | ഏറ്റവും താഴ്ന്നത് | ഇടത്തരം | ഏറ്റവും ഉയർന്നത് |
| മികച്ചത് | ചെറിയ ചൂളകൾ, ഫൗണ്ടറികൾ | ഇടത്തരം/വലിയ ചൂളകൾ | വലിയ UHP സ്റ്റീൽ നിർമ്മാണ ചൂളകൾ |
ലോകമെമ്പാടുമുള്ള ഗ്രാഫൈറ്റ് ഇലക്ട്രോഡ് ഉപഭോഗത്തിൻ്റെ ഭൂരിഭാഗവും EAF സ്റ്റീൽ നിർമ്മാണമാണ്. ഒരു EAF-ൽ, മൂന്ന് ഇലക്ട്രോഡുകൾ ചൂളയുടെ മേൽക്കൂരയിലൂടെ കടന്നുപോകുകയും സ്ക്രാപ്പ് ചാർജിൽ ഒരു ആർക്ക് അടിക്കുകയും ചെയ്യുന്നു. ആർക്ക് 3,000 ഡിഗ്രി സെൽഷ്യസിനു മുകളിലുള്ള താപനില ഉൽപ്പാദിപ്പിക്കുന്നു, സ്ക്രാപ്പ് ഉരുകുന്നു, അത് ഉരുക്കിലേക്ക് ശുദ്ധീകരിക്കുന്നു.
ആഗോള സ്റ്റീൽ വ്യവസായം ബ്ലാസ്റ്റ് ഫർണസ് റൂട്ടുകളിൽ നിന്ന് താഴ്ന്ന കാർബൺ ഇഎഎഫ് ഉൽപ്പാദനത്തിലേക്ക് മാറുമ്പോൾ, ഉയർന്ന നിലവാരമുള്ള UHP ഇലക്ട്രോഡുകളുടെ ആവശ്യം വർദ്ധിച്ചുകൊണ്ടിരിക്കുന്നു. ആധുനിക EAF-കൾ കൂടുതലായി "UHP" ആണ് - ഉയർന്ന ട്രാൻസ്ഫോർമർ പവറിൽ പ്രവർത്തിക്കുന്നു - ഇത് ഇലക്ട്രോഡ് തെർമൽ-ഷോക്ക് റെസിസ്റ്റൻസ്, ഓക്സിഡേഷൻ റെസിസ്റ്റൻസ് എന്നിവയിൽ വലിയ ഡിമാൻഡുകൾ നൽകുന്നു.
പ്രാഥമിക ഉരുകലിന് ശേഷം, ഉരുകിയ ഉരുക്ക് പലപ്പോഴും ദ്വിതീയ ശുദ്ധീകരണത്തിനായി ഒരു ലാഡിൽ ചൂളയിലേക്ക് മാറ്റുന്നു - കാസ്റ്റിംഗിന് മുമ്പ് രസതന്ത്രം, താപനില, ഉൾപ്പെടുത്തലുകൾ എന്നിവ ക്രമീകരിക്കുന്നു. ലാഡിൽ ഫർണസുകൾ ഗ്രാഫൈറ്റ് ഇലക്ട്രോഡുകൾ ഉപയോഗിച്ച് സ്റ്റീൽ വീണ്ടും ചൂടാക്കി കൃത്യമായ ഊഷ്മാവിൽ പിടിക്കുന്നു. ലാഡിൽ ഫർണസുകൾ ഉരുകുന്ന ചൂളകളേക്കാൾ കുറഞ്ഞ ശക്തിയിലും ചെറിയ ആർക്കിലും പ്രവർത്തിക്കുന്നതിനാൽ, ഒരു ടണ്ണിന് ഇലക്ട്രോഡ് ഉപഭോഗം കുറവാണ്, എന്നാൽ സ്ഥിരവും വിശ്വസനീയവുമായ ഇലക്ട്രോഡുകൾ താപനില നിയന്ത്രണത്തിന് ഇപ്പോഴും അത്യന്താപേക്ഷിതമാണ്.
വെള്ളത്തിനടിയിലായ ആർക്ക് ചൂളകൾ ഫെറോഅലോയ്കൾ (ഫെറോസിലിക്കൺ, ഫെറോക്രോം, ഫെറോമാംഗനീസ്), സിലിക്കൺ ലോഹം, ഫോസ്ഫറസ്, മറ്റ് നോൺ-ഫെറസ് ഉൽപ്പന്നങ്ങൾ എന്നിവ ഉത്പാദിപ്പിക്കുന്നു. ഇവിടെ ഇലക്ട്രോഡുകൾ ചാർജിൽ മുഴുകുന്നു, പ്രതിരോധത്തിലൂടെ താപം സൃഷ്ടിക്കാൻ ഭാരത്തിലൂടെ കറൻ്റ് കടന്നുപോകുന്നു. ഈ ചൂളകൾ ഗ്രാഫൈറ്റ് ഇലക്ട്രോഡുകളോ കൂടുതലായി വലിയ വ്യാസമുള്ള ഇലക്ട്രോഡുകളോ ഉപയോഗിച്ചേക്കാം.
ശരിയായ ഇലക്ട്രോഡ് തിരഞ്ഞെടുക്കുന്നത് ചൂളയുടെ പരാമീറ്ററുകൾ, ഓപ്പറേറ്റിംഗ് പ്രാക്ടീസ്, ഉടമസ്ഥതയുടെ ആകെ ചെലവ് എന്നിവയുടെ ബാലൻസ് ആണ്. ഈ ഘട്ടങ്ങളിലൂടെ പ്രവർത്തിക്കുക:
ഇലക്ട്രോഡ് ഉപഭോഗം സാധാരണയായി ഒരു ടൺ ഉരുക്ക് (kg/t) കിലോഗ്രാമിൽ പ്രകടിപ്പിക്കുന്നു. പ്രധാന നഷ്ട സംവിധാനങ്ങൾ മനസ്സിലാക്കുന്നത് വിതരണക്കാരെ ബെഞ്ച്മാർക്ക് ചെയ്യാനും ചെലവ് കുറയ്ക്കാനും നിങ്ങളെ സഹായിക്കുന്നു:
സാധാരണ മൊത്തം ഉപഭോഗം ഏകദേശം മുതൽ 1.2-2.5 കി.ഗ്രാം/ടി ആധുനിക UHP ചൂളകൾക്ക് RP ഇലക്ട്രോഡുകൾക്കും ചെറിയ ചൂളകൾക്കും ഉയർന്ന മൂല്യങ്ങളിലേക്ക്. ഓരോ 0.1 കിലോഗ്രാം/ടി കുറയ്ക്കലും ഉയർന്ന അളവിലുള്ള ഉപഭോഗവസ്തുവിൻ്റെ നേരിട്ടുള്ള ചിലവ് ലാഭിക്കുന്നു - അതുകൊണ്ടാണ് ഇലക്ട്രോഡ് ഗുണനിലവാരവും ശരിയായ ഗ്രേഡ് തിരഞ്ഞെടുക്കലും വളരെ പ്രധാനം.
ശരിയായ ഇലക്ട്രോഡ് ഗ്രേഡ്, വ്യാസം, മുലക്കണ്ണ് കോൺഫിഗറേഷൻ എന്നിവ തിരഞ്ഞെടുക്കുന്നത് നിങ്ങളുടെ ഉരുകൽ ഉൽപ്പാദനക്ഷമതയിലും ഒരു ടൺ സ്റ്റീലിൻ്റെ വിലയിലും നേരിട്ട് സ്വാധീനം ചെലുത്തുന്നു. ഒരു സ്പെഷ്യലിസ്റ്റ് ഗ്രാഫൈറ്റ് ഇലക്ട്രോഡ് നിർമ്മാതാവും വിതരണക്കാരനും എന്ന നിലയിൽ, ഞങ്ങൾ 75 mm മുതൽ 800 mm വരെ വ്യാസമുള്ള RP, HP, UHP ഇലക്ട്രോഡുകൾ, വിശകലനത്തിൻ്റെ പൂർണ്ണ സർട്ടിഫിക്കറ്റുകളും ഫർണസ് സൈസിംഗിനുള്ള സാങ്കേതിക പിന്തുണയും നൽകുന്നു.
പറയൂഷെൻ ആൻ നിങ്ങളുടെ ഫർണസ് തരം, ട്രാൻസ്ഫോർമർ പവർ, നിലവിലെ ആവശ്യകതകൾ, കൂടാതെ ഒരു മത്സര ഉദ്ധരണിക്കൊപ്പം ശരിയായ സ്പെസിഫിക്കേഷൻ ഞങ്ങൾ ശുപാർശ ചെയ്യും.
.png)