Graphitelektroden sinn déi eenzeg wichtegst Verbrauchbar an der elektrescher Bogenofen (EAF) Stolfabrikatioun. Si droen enorm Stréim - dacks 100.000 Ampere oder méi - an den Uewen, ëmgewandelt elektresch Energie an d'Hëtzt, déi Schrottstahl schmëlzt. Awer fir e Material dat ausgesäit wéi en einfachen schwaarzen Zylinder, Grafitelektroden sinn iwwerraschend komplex Produkter, definéiert duerch präzis kierperlech Eegeschaften a fabrizéiert duerch e Multi-Woch, Multi-Step Prozess.
Dëse Guide erkläert de Schlëssel Eegeschafte vun GRAPHITE Elektroden, wéi déi Eegeschafte iwwersat an real-Welt Leeschtung, den Ënnerscheed tëscht RP, HP an UHP Qualitéiten, an déi ganz Palette vun industriell Uwendungen. Egal ob Dir e Stahlanlagebetreiber sidd, e Schmelzmanager oder e Beschaffungsspezialist, dësen Artikel hëlleft Iech ze verstoen wat Dir sicht - a wéi Dir déi richteg Elektrode fir Ären Uewen auswielt.
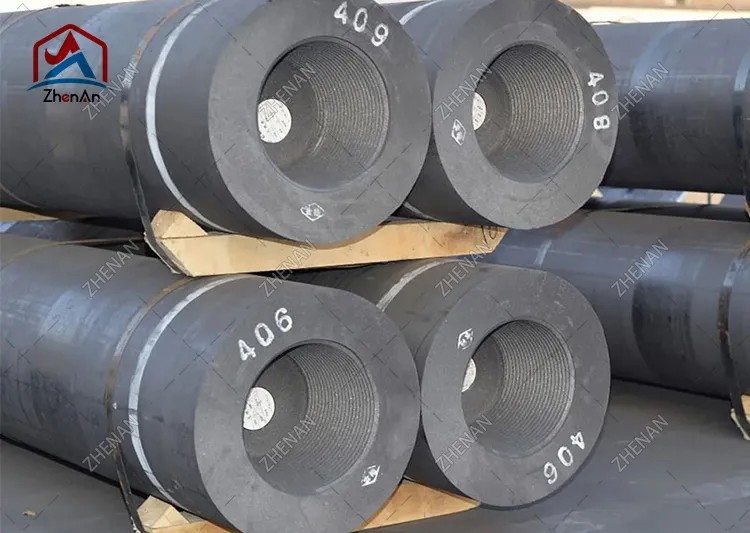
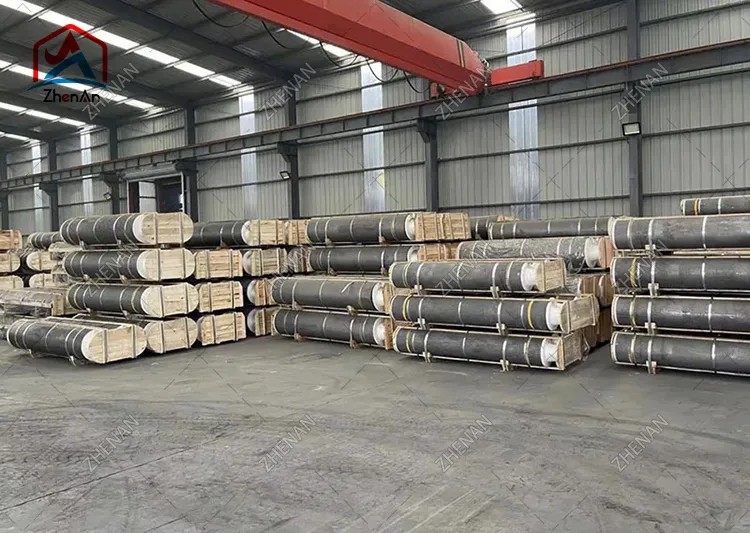
Eng Grafitelektrode ass en zylindreschen Dirigent, deen haaptsächlech aus Pëtrolskock, Nadelkoks a Kueleteerpitch gemaach gëtt, dee gebak gëtt an dann bei extrem héijen Temperaturen grafitiséiert gëtt. D'Resultat ass en dichten, niddereg-resistente Kuelestoffkierper deen déi intensiv thermesch, elektresch a mechanesch Bedéngungen an engem elektresche Bogenofen widderstoen kann.
Strukturell besteet en Elektrodensystem aus zwee Deeler:
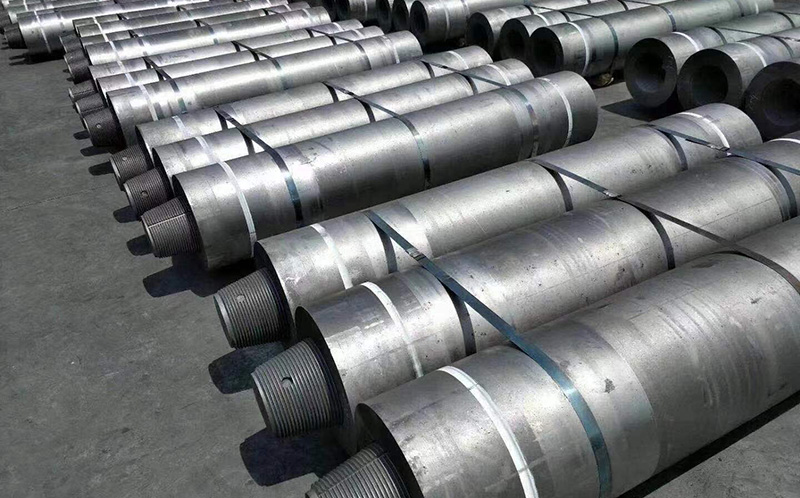
Well keen eenzegt Stéck laang genuch ass fir vum Schmelzdach bis an d'geschmollte Bad z'erreechen, gi verschidde Elektroden Sektiounen zesumme geschrauft mat kegelhafte Fuedem Nippel. Wéi den Tipp beim Schmelzen verbraucht gëtt, ginn nei Sektiounen uewen hinzugefügt - e kontinuéierleche "Füttern" Prozess.
Dräi Elektroden sinn typesch an engem dräieckeger Muster fir eng dräi-Phase AC elektresch Arc Schmelzhäre arrangéiert. All Elektrode, den Uewendach, an dat geschmollte Metall bilden zesummen den elektresche Circuit deen den Bogen ënnerhält.
Graphit gëtt fir Elektroden gewielt well et eenzegaarteg véier Eegeschafte kombinéiert déi keen anere bezuelbare Material op industrieller Skala bitt:
De Fabrikatiounsprozess ze verstoen erkläert firwat d'Eegeschafte variéieren tëscht Graden a firwat Qualitéitgraphite Elektrodencommandéiert eng Prime. D'Standard Produktiounsroute beinhalt dës grouss Schrëtt:
De ganzen Zyklus kann huelen puer Wochen, wat ee Grond ass datt d'Elektrodenversuergung sensibel ass fir Maartzyklen a firwat d'Leadzäite bei der Beschaffung wichteg sinn.
Déi folgend Eegeschafte sinn wat Ingenieuren a Beschaffungsteams evaluéieren wann se eng Elektrode spezifizéieren. Wäerter ginn als typesch Beräicher fir kommerziell Qualitéiten; genau Zuelen variéieren vum Hiersteller a Grad.
Resistivitéit moosst wéi staark d'Elektrode géint de Stroum ass. Déi ënnescht ass besser: manner Resistivitéit bedeit manner elektresch Energie verluer wéi Hëtzt an der Elektrode selwer, sou datt méi Energie de Bogen erreecht. UHP Elektroden erreechen déi niddregst Wäerter (typesch 5–7 µΩ·m) dank Nadelkock a voller Grafitiséierung, wärend RP Elektroden méi héich sinn (ongeféier 7.5–9.5 µΩ·m).
Flexural (Biege) Kraaft weist op d'Resistenz géint mechanesch Broch beim Ëmgank, der Kolonnmontage, an déi thermesch a mechanesch Belaaschtunge vum Schmelz - besonnesch Schrott Höhl-Ins an Dachbewegung. Méi héich Kraaft reduzéiert de Risiko fir Nippel an Elektroden ze briechen, wat eng Haaptursaach fir Ausdauer a verluerene Produktivitéit ass.
Bulk Dicht reflektéiert wéi zolidd a kompakt d'Elektrode ass. Dichter Elektroden hunn allgemeng manner Resistivitéit, méi héich Kraaft a besser Oxidatiounsresistenz well et manner intern Porositéit ass fir Sauerstoff ze attackéieren. Typesch Wäerter variéiere vun ongeféier 1,58 g/cm³ (RP) bis 1,75 g/cm³ (UHP).
Elastesche Modulus beschreift Steifheit. E moderéierte Modul ass eigentlech wënschenswäert: eng Elektrode déi ze steif ass iwwerdréit thermesch Stress an ass méi ufälleg fir ze knacken, während een ze mëll deforméiere kann. D'Gläichgewiicht tëscht Stäerkt a Modulus ass e Kär Deel vum Elektroden Design.
Niddereg an eenheetlech thermesch Expansioun miniméiert Rëss wann d'Elektrodenspëtzt séier wärend der Bogentzündung erhëtzt. Nadel Kock orientéiert Struktur gëtt HP anUHP Elektrodene méi nidderegen a méi eenheetleche CTE, deen zentral ass fir hir super thermesch Schockresistenz.
Grafit fänkt sënnvoll an der Loft iwwer ongeféier 400-500 °C ze oxidéieren. Zënter datt d'Säitoberfläche vun enger Elektrode un d'Uewensatmosphär ausgesat ass, ass d'Oxidatioun eng kontinuéierlech Konsumquell. Hiersteller reduzéieren d'Oxidatioun duerch Verdichtung, Uewerflächebeschichtungen, Waassergekillte Elektrodensystemer an Inertgasschutz am Uewen.
Äsche ass den Net-Kuelestoffreschter no der Verbrennung. Niddereg Äschen (<0,3% fir Qualitéitsgraden) ass wichteg, well Äsche Gëftstoffer d'Konduktivitéit reduzéieren, d'Oxidatioun erhéijen an d'Stolbad kontaminéieren.
| Immobilie | RP | HP | UHP |
|---|---|---|---|
| Bulk Dicht (g/cm³) | 1,58-1,65 | 1,65-1,72 | 1,68-1,75 |
| Elektresch Resistivitéit (µΩ·m) | 7,5-9,5 | 6,5-8,0 | 5,0-7,0 |
| Flexural Stäerkt (MPa) | 7–10 | 8-11 | 9–13 Uhr |
| Young's Modulus (GPa) | 7-11 | 8-12 | 9–14 Uhr |
| CTE (×10⁻⁶/°C) | 1,8-2,5 | 1.2-1.8 | 0,9-1,5 |
| Äschegehalt (%) | <0,5 | <0.3 | <0.3 |
Notiz: Dëst sinn indikativ Industrieberäicher, net eng Spezifizéierung. Frot ëmmer den Analysezertifika vum Hiersteller fir déi exakt Charge déi Dir kaaft.
Grafitelektroden sinn an dräi Haaptgrënn klasséiert baséiert op Matière première a maximal zulässlech aktuell Dicht. D'Wiel vun de richtege Grad beaflosst direkt d'Schmelzproduktivitéit, d'Elektrodenverbrauch an d'Gesamtkäschte pro Tonne Stol.
RP Elektroden ginn haaptsächlech aus Petrol Kock gemaach an erlaben déi niddregst Stroumdichte (typesch bis zu ongeféier 17-24 A/cm²). Si sinn déi ekonomesch Optioun a si gëeegent fir méi kleng Schmelzen, manner Kraaft Operatiounen a manner usprochsvollen Uwendungen. RP Elektroden ginn allgemeng an Duerchmiesser vu 75 mm bis ongeféier 500 mm geliwwert.
HP Elektroden benotzen eng Mëschung aus Petrol Kock an Nadel Kock, wat méi héich Stroumdichte erlaabt (ongeféier 18-25 A/cm²). Si bidden méi niddereg Resistivitéit a besser thermesch Schockbeständegkeet wéi RP, sou datt se gëeegent sinn fir mëttel a grouss Schmelzen, wou méi héich Produktivitéit erfuerderlech ass. Typesch Duerchmiesser reie vu ronn 200 mm bis 600 mm.
UHP Elektroden ginn aus Premium Nadel Kock gemaach a representéieren d'Spëtzt vum Sortiment, ënnerstëtzen Stroumdichte vu ronn 20-30 A /cm² a méi héich. Si liwweren déi niddregst Resistivitéit, héchster Dicht a bescht Oxidatiounsresistenz, a si essentiell fir grouss modern UHP-Uewen (100+ Tonne Kapazitéit) wou d'Elektrodenliewen pro Tonne Stol kritesch ass. UHP Elektroden ginn normalerweis an Duerchmiesser vu 300 mm bis 800 mm geliwwert.
| Fonktioun | RP | HP | UHP |
|---|---|---|---|
| Primär Matière première | Petroleum Koks | Petroleum + Nadel Kock | Premium Nadel Kock |
| Stroumdicht (A/cm²) | 17–24 Uhr | 18–25 Uhr | 20-30+ |
| Typesch Duerchmiesser (mm) | 75-500 | 200-600 | 300-800 |
| Käschten | Niddregsten | Mëttelméisseg | Héchsten |
| Bescht fir | Kleng Schmelzen, Schmelzen | Mëttelméisseg / grouss Uewen | Grouss UHP Stahlofen |
EAF Stolindustrie stellt déi grouss Majoritéit vum Grafitelektrodeverbrauch weltwäit aus. An engem EAF passéieren dräi Elektroden duerch den Uewendach a schloen e Bogen op d'Schrottladung. De Bogen produzéiert Temperaturen iwwer 3.000°C, schmëlzt d'Schrott, déi dann zu Stol verfeinert gëtt.
Wéi d'global Stolindustrie vun Héichuewe routes a Richtung niddereg-Kuelestoff EAF Produktioun verännert, wiisst d'Nofro fir héichqualitativ UHP Elektroden weider. Modern EAFs sinn och ëmmer méi "UHP" - operéieren mat héijer Transformatorkraaft - wat méi grouss Fuerderungen un Elektroden thermesch Schockbeständegkeet an Oxidatiounsresistenz stellt.
No der primärer Schmelz gëtt geschmollte Stahl dacks an e Läffelofen fir sekundär Raffinéierung transferéiert - Chimie, Temperatur an Inklusiounen ugepasst virum Goss. D'Schmelzofen benotzen d'Graphitelektroden fir d'Stol op präzis Temperaturen z'erhëtzen an ze halen. Well d'Lëpsuewen mat enger niddereger Kraaft a méi kuerzer Bogen funktionnéieren wéi Schmelzen, ass den Elektrodenverbrauch pro Tonne méi niddereg, awer konsequent, zouverlässeg Elektroden sinn nach ëmmer wesentlech fir d'Temperaturkontrolle.
Ënnerwaasser Bogenofen produzéieren Ferrolegierungen (Ferrosilisium, Ferrochrom, Ferromangan), Siliziummetall, Phosphor an aner net-ferroprodukter. Hei sinn d'Elektroden an der Ladung ënnerdaach, an de Stroum passéiert duerch d'Belaaschtung fir Hëtzt duerch Resistenz ze generéieren. Dës Schmelzen kënnen GRAPHITE Elektroden benotzen oder, ëmmer méi, méi groussen Duerchmiesser Elektroden fir kontinuéierlech Operatioun iwwer laang Campagnen.
D'Auswiel vun der korrekter Elektrode ass e Gläichgewiicht vun den Uewenparameter, Operatiounspraxis a Gesamtkäschte vum Besëtz. Schafft duerch dës Schrëtt:
Elektrodenverbrauch gëtt normalerweis a Kilogramm pro Tonn Stol produzéiert (kg/t) ausgedréckt. D'Haaptverloschtmechanismus ze verstoen hëlleft Iech Liwweranten ze benchmarken an d'Käschte reduzéieren:
Typesch Gesamtverbrauch variéiert vun ongeféier 1,2-2,5 kg/t fir modern UHP Schmelzen zu méi héije Wäerter fir RP Elektroden a méi kleng Schmelzen. All Reduktioun vun 0,1 kg/t ass eng direkt Käschtespuerung op engem héije Volumen Verbrauchsmaterial - dofir ass d'Elektrodenqualitéit an d'korrekt Gradauswiel sou wichteg.
Déi richteg Elektrodegrad, Duerchmiesser an Nippelkonfiguratioun auswielen huet en direkten Impakt op Är Schmelzproduktivitéit a Käschten pro Tonn Stol. Als Spezialist GRAPHITE Elektroden Hiersteller a Fournisseur, mir bidden RP, HP an UHP Elektroden am Duerchmiesser vun 75 mm ze 800 mm, mat voll Certificaten vun Analyse an technesch Ënnerstëtzung fir Schmelzhäre Gréisst.
SoenZhen An Är Uewen Typ, Transformator Muecht an aktuell Ufuerderunge, a mir wäerten déi richteg Spezifizéierung mat engem kompetitiv quote recommandéiere.
.png)