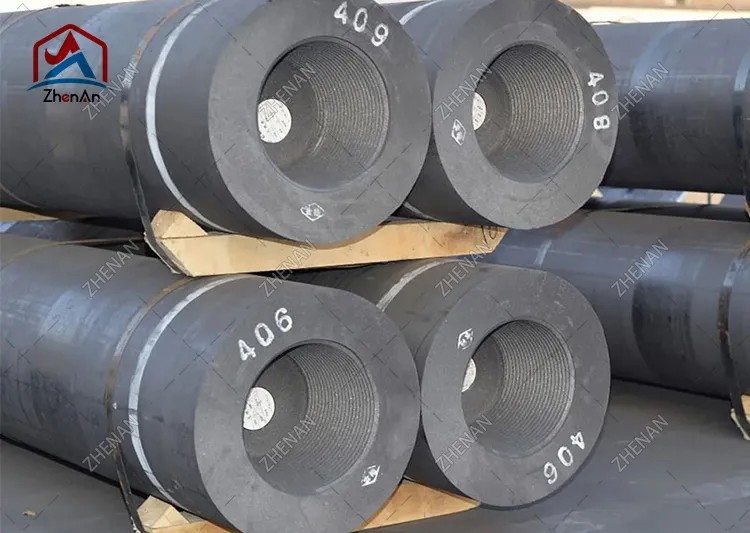
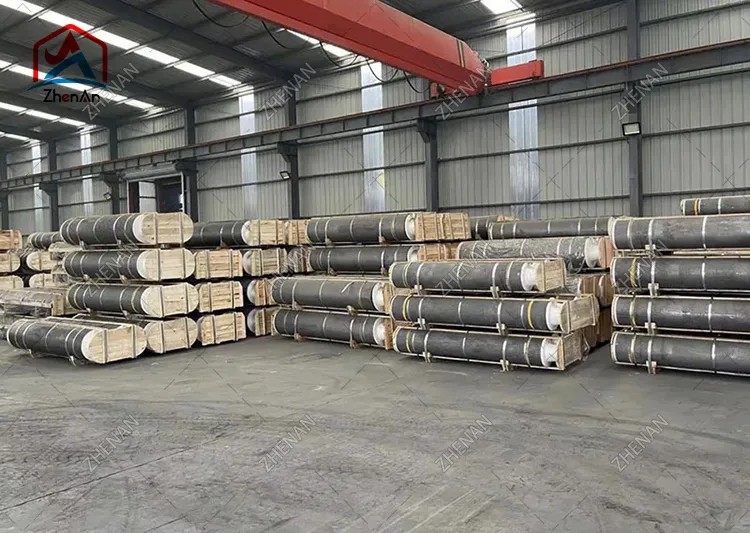
Elektrodên grafît di çêkirina pola ya firna kemera elektrîkê (EAF) de yeka herî girîng e ku tê vexwarin. Ew herikînên pir mezin - bi gelemperî 100,000 amper an jî zêdetir - hildigirin hundurê firnê, enerjiya elektrîkê vediguhezînin germa ku pola qefilî dihelîne. Lêbelê ji bo materyalek ku dişibe silindirek reş a hêsan, elektrodên grafît hilberên ecêb tevlihev in, ku ji hêla taybetmendiyên laşî yên rastîn ve têne destnîşan kirin û bi pêvajoyek pir-hefte, pir-gavek têne çêkirin.
Ev rêber rave dike taybetmendiyên sereke elektrodên grafît, çawa ew taybetmendî têne wergerandin performansa cîhana rastîn, Cûdahiya di navbera polên RP, HP û UHP de, û rêza tevahî ya sepanên pîşesaziyê. Ma hûn operatorek nebatê pola bin, rêvebirê fêkiyê, an pisporek kirînê bin, ev gotar dê ji we re bibe alîkar ku hûn fêm bikin ka li çi bigerin - û meriv çawa elektrodê rast ji bo firna xwe hilbijêrin.
Elektrodek grafît rêgezek silindrîkî ye ku di serî de ji koksa neftê, koka derziyê û kasa komirê hatî çêkirin, ku tê pijandin û dûv re di germahiyên pir zêde de grafîte tê çêkirin. Encam laşek karbonê ya qels, kêm-berxwedan e ku dikare li hember şert û mercên germî, elektrîkî û mekanîkî yên tund ên di hundurê firna kemera elektrîkê de bisekinin.
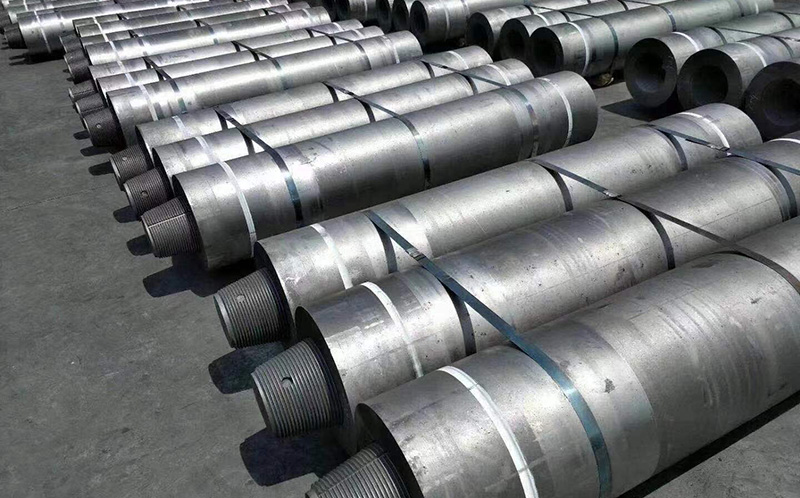
Bi strukturî, pergala elektrodê ji du beşan pêk tê:
Ji ber ku tu perçeyek têra xwe dirêj nîne ku ji banê firnê ber bi serşokê şilandî ve bigihîje hev, gelek beşên elektrodê bi karanîna çîpên xêzkirî yên birêkûpêk bi hev ve têne girêdan. Ji ber ku şîr di dema helandinê de tê vexwarin, beşên nû li jor têne zêdekirin - pêvajoyek "xwarinê" ya domdar.
Sê elektrod bi gelemperî ji bo firna kemera elektrîkê ya sê-qonaxê AC bi rengek sêgoşe têne saz kirin. Her elektrod, banê firnê, û metala şilandî bi hev re çerxa elektrîkê ya ku kemerê diparêze ava dikin.
Grafît ji bo elektrodê tê hilbijartin ji ber ku ew çar taybetmendiyên ku tu materyalên din ên erzan di pîvana pîşesaziyê de pêşkêşî nakin yekta bi hev re dike:
Fêmkirina pêvajoya çêkirinê diyar dike ka çima taybetmendî di navbera polan de û çima kalîteyê diguhereelektrodên grafîtemrê prim. Rêya hilberîna standard van gavên sereke digire:
Tevahiya cycle dikare bigire çend hefte, ku yek sedem e ku dabînkirina elektrodê ji çerxên bazarê re hesas e û çima demên serdestiyê di kirînê de girîng in.
Taybetmendiyên jêrîn ên ku endezyar û tîmên kirînê dema ku elektrodek destnîşan dikin dinirxînin. Nirxên wekî têne dayîn rêzikên tîpîk ji bo polên bazirganî; hejmarên rastîn li gorî hilberîner û pola diguhere.
Berxwedêrî dipîve ku elektrod çiqas bi hêz li hember herikîna heyî radiweste. Jêtir çêtir e: berxwedêriya kêmtir tê vê wateyê ku enerjiya elektrîkê kêmtir wekî germa di hundurê elektrodê bixwe de winda dibe, ji ber vê yekê bêtir enerjî digihîje arkê. Elektrodên UHP bi saya koka derziyê û grafîtîkirina tevahî nirxên herî nizm (bi gelemperî 5-7 μΩ·m) digihîjin, dema ku elektrodên RP bilindtir in (bi qasî 7,5-9,5 μΩ·m).
Hêza ziravî (bendik) berxwedana li hember şikestina mekanîkî ya di dema hilgirtinê de, kombûna stûnê, û stresên termal û mekanîkî yên helandinê nîşan dide - nemaze şikeft û tevgera banê. Hêza bilind metirsiya şikestina nipple û elektrodê kêm dike, ku ev yek sedemek sereke ya betlaneyê û hilberîna winda ye.
Dendika mezin nîşan dide ku elektrodê çiqas zexm û tevlihev e. Elektrodên dentir bi gelemperî xwedan berxwedaniya kêmtir, hêzek bilindtir û berxwedana oksîdasyonê çêtir in ji ber ku ji bo êrişkirina oksîjenê kêmtir poroziya hundurîn heye. Nirxên tîpîk di navbera 1,58 g/cm³ (RP) heya 1,75 g/cm³ (UHP) de ne.
Modula elastîk hişkbûnê vedibêje. Modulek nerm bi rastî tê xwestin: elektrodek ku pir hişk e stresa termal vediguhezîne û ji şikestinê bêtir meyla wê heye, lê ya ku pir nerm e dibe ku deforme bike. Hevsengiya di navbera hêz û modulê de beşek bingehîn a sêwirana elektrodê ye.
Berfirehbûna germî ya kêm û yekgirtî dema ku tiliya elektrodê di dema şewata arkê de zû germ dibe, şikestinê kêm dike. Struktura arastekirî ya koka derziyê dide HP ûElektrodên UHPCTE-yek nizmtir û yekgirtî, ku ji bo berxwedana wan a bilindtirîn-şokê ya germî navendî ye.
Grafît di hewayê de bi qasî 400-500 °C dest bi oksîdebûnê dike. Ji ber ku rûbera kêlekê ya elektrodê li ber atmosfera firnê ye, oksîdasyon çavkaniyek domdar a vexwarinê ye. Hilberîner oksîdasyonê bi çewisandinê, pêlên rûkalê, pergalên elektrodê yên ku bi avê sar dibin û parastina gaza bêserûber li firnê kêm dikin.
Ax bermaya ne-karbonê ye ku piştî şewitandinê dimîne. Kêm ash (<0,3% ji bo polên qalîteyê) girîng e ji ber ku nepaqijiyên ax guheztinê kêm dike, oksîdasyonê zêde dike û dikare serşokê pola qirêj bike.
| Taybetmendî | RP | HP | UHP |
|---|---|---|---|
| Dendika mezin (g/cm³) | 1,58-1,65 | 1,65-1,72 | 1,68-1,75 |
| Berxwedana elektrîkê (μΩ·m) | 7,5–9,5 | 6.5-8.0 | 5.0-7.0 |
| Hêza Flexural (MPa) | 7–10 | 8–11 | 9–13 |
| Modula Ciwan (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻6/°C) | 1.8-2.5 | 1.2-1.8 | 0,9-1,5 |
| naveroka ax (%) | <0.5 | <0.3 | <0.3 |
Nîşe: Ev rêzikên pîşesaziyê yên nîşangir in, ne diyariyek. Ji bo berhevoka rastîn a ku hûn kirî, her gav belgeya analîzê ya çêker daxwaz bikin.
Elektrodên grafîtê li ser bingeha maddeya xav û dendika herî zêde ya destûr li sê polên sereke têne dabeş kirin. Hilbijartina pola rast rasterast bandorê li hilberîna firnê, xerckirina elektrodê û lêçûna giştî ya her ton pola dike.
Elektrodên RP di serî de ji koksa neftê têne çêkirin û destûr didin dakêşana herî kêm a niha (bi gelemperî heya 17-24 A/cm²). Ew vebijarka herî aborî ne û ji bo firneyên piçûktir, operasyonên kêm-hêza, û serîlêdanên kêmtir daxwazî guncan in. Elektrodên RP-ê bi gelemperî ji 75 mm heya 500 mm têne peyda kirin.
Elektrodên HP-ê tevliheviyek kokek neftê û koka derziyê bikar tînin, ku destûrê dide tansiyona bilind (bi qasî 18-25 A/cm²). Ew ji RP-ê berxwedêriya kêmtir û berxwedana şokê ya termal çêtir pêşkêşî dikin, ku wan ji bo firaxên navîn û mezin ên ku lê hilberîna bilindtir hewce dike guncan dike. Dirêjahiya tîpîk ji 200 mm heta 600 mm diguhere.
Elektrodên UHP ji koka derziyê ya premium têne çêkirin û jortirîn rêzê temsîl dikin, destekkirina dakêşana heyî ya bi qasî 20–30 A/cm² û jortir e. Ew berxwedaniya herî kêm, tîrêjiya herî bilind û berxwedana herî baş a oksîdasyonê peyda dikin, û ji bo firaxên mezin ên nûjen ên UHP (kapasîteya 100+ ton) ku jiyana elektrodê li her ton pola krîtîk e, pêdivî ye. Elektrodên UHP bi gelemperî di 300 mm heta 800 mm de têne peyda kirin.
| Taybetmendî | RP | HP | UHP |
|---|---|---|---|
| Madeya xav a bingehîn | Koka petrolê | Petrol + kok derziyê | Coke derziyê Premium |
| Tîrêjiya niha (A/cm²) | 17–24 | 18–25 | 20–30+ |
| Dirêjahiya tîpîk (mm) | 75–500 | 200–600 | 300–800 |
| Mesref | Lowest | Medium | Herî bilind |
| Ji bo çêtirîn | Firinên biçûk, firne | Navin/ firneyên mezin | Firinên mezin ên çêkirina pola UHP |
Çêkirina pola EAF li çaraliyê cîhanê pirraniya xerckirina elektrodê grafît pêk tîne. Di EAF-ê de, sê elektrod di banê firnê re derbas dibin û kevanek li ser barkêşa felqê dixin. Arc germahiyên li jor 3,000 ° C hildiberîne, qulikê dihelîne, ku dûv re dibe pola.
Gava ku pîşesaziya pola ya gerdûnî ji rêyên firna teqînê ber bi hilberîna EAF-a kêm-karbonê ve diguhere, daxwaziya ji bo elektrodên UHP-ya kalîteya bilind her ku diçe mezin dibe. EAF-ên nûjen her weha her ku diçe her ku diçe "UHP" ne - bi hêza transformatorê ya bilind de dixebitin - ku daxwazên mezintir li ser berxwedana şoka termal a elektrodê û berxwedana oksîdasyonê digire.
Piştî helîna seretayî, pola şilandî bi gelemperî ji bo rafîneriya duyemîn tê veguheztin firna lûtkeyê - berî avêtinê kîmya, germahî û tevlêbûnê rast bikin. Firinên latê elektrodên grafît bikar tînin da ku pola ji nû ve germ bikin û di germahiyên rastîn de bigirin. Ji ber ku firaxên lûtkeyê ji firneyên helandinê bi hêzek kêmtir û kelek kurttir dixebitin, mezaxtina elektrodê ser ton kêmtir e, lê elektrodên domdar û pêbawer hîn jî ji bo kontrolkirina germahiyê bingehîn in.
Firinên kemerê yên di bin avê de ferroalloy (ferrosilicon, ferrochrome, ferromanganese), metalê silicon, fosfor, û hilberên din ên ne-heyn hilberînin. Li vir elektrod di nav barkirinê de têne avêtin, û niha ji bargiraniyê re derbas dibe ku bi berxwedanê germê çêbike. Dibe ku ev firne elektrodên grafîtê bikar bînin an, her ku diçe, elektrodên tîrêjê mezintir ên ku ji bo xebata domdar di kampanyayên dirêj de têne pîvandin bikar bînin.
Hilbijartina elektrodê rast hevsengiya pîvanên firnê, pratîka xebitandinê û lêçûna giştî ya xwedîtiyê ye. Bi van gavan bixebitin:
Xerca elektrodê bi gelemperî bi kîloyan ji bo tonek pola ku hatî hilberandin (kg/t) tê diyar kirin. Fêmkirina mekanîzmayên windabûnê yên sereke ji we re dibe alîkar ku hûn dabînkeran pîvandin û lêçûn kêm bikin:
Xerca giştî ya tîpîk ji dor tê 1,2–2,5 kg/t ji bo firaxên UHP-ya nûjen ji bo elektrodên RP û firaxên piçûktir ji nirxên bilindtir. Her kêmkirina 0,1 kg/t lêçûnek rasterast li ser hilberek bi cildê bilind e - ji ber vê yekê kalîteya elektrodê û hilbijartina pola rast ew qas girîng e.
Hilbijartina pola elektrodê ya rast, pîvaz û veavakirina nîskê bandorek rasterast li ser hilberandina helandina we û lêçûna her ton pola heye. Wekî hilberîner û dabînkerê pisporê elektrodê grafîtê, em elektrodên RP, HP û UHP bi pîvazên ji 75 mm heta 800 mm, bi sertîfîkayên bêkêmasî yên analîzê û piştgirîya teknîkî ji bo mezinbûna firnê peyda dikin.
BêjeZhen An type firna te, hêza transformer û pêdiviyên niha, û em ê bi navgîniyek pêşbaziyê ve taybetmendiya rast pêşniyar bikin.
.png)