ಗ್ರ್ಯಾಫೈಟ್ ವಿದ್ಯುದ್ವಾರಗಳು ಎಲೆಕ್ಟ್ರಿಕ್ ಆರ್ಕ್ ಫರ್ನೇಸ್ (EAF) ಉಕ್ಕಿನ ತಯಾರಿಕೆಯಲ್ಲಿ ಅತ್ಯಂತ ಪ್ರಮುಖವಾದ ಬಳಕೆಯಾಗಿದೆ. ಅವರು ಅಗಾಧವಾದ ಪ್ರವಾಹಗಳನ್ನು ಒಯ್ಯುತ್ತಾರೆ - ಸಾಮಾನ್ಯವಾಗಿ 100,000 ಆಂಪಿಯರ್ಗಳು ಅಥವಾ ಅದಕ್ಕಿಂತ ಹೆಚ್ಚು - ಕುಲುಮೆಗೆ, ವಿದ್ಯುತ್ ಶಕ್ತಿಯನ್ನು ಸ್ಕ್ರ್ಯಾಪ್ ಸ್ಟೀಲ್ ಅನ್ನು ಕರಗಿಸುವ ಶಾಖವಾಗಿ ಪರಿವರ್ತಿಸುತ್ತದೆ. ಇನ್ನೂ ಸರಳವಾದ ಕಪ್ಪು ಸಿಲಿಂಡರ್ನಂತೆ ಕಾಣುವ ವಸ್ತುವಿಗೆ, ಗ್ರ್ಯಾಫೈಟ್ ವಿದ್ಯುದ್ವಾರಗಳು ಆಶ್ಚರ್ಯಕರವಾಗಿ ಸಂಕೀರ್ಣ ಉತ್ಪನ್ನಗಳಾಗಿವೆ, ನಿಖರವಾದ ಭೌತಿಕ ಗುಣಲಕ್ಷಣಗಳಿಂದ ವ್ಯಾಖ್ಯಾನಿಸಲಾಗಿದೆ ಮತ್ತು ಬಹು-ವಾರ, ಬಹು-ಹಂತದ ಪ್ರಕ್ರಿಯೆಯ ಮೂಲಕ ತಯಾರಿಸಲಾಗುತ್ತದೆ.
ಈ ಮಾರ್ಗದರ್ಶಿ ವಿವರಿಸುತ್ತದೆ ಪ್ರಮುಖ ಗುಣಲಕ್ಷಣಗಳು ಗ್ರ್ಯಾಫೈಟ್ ವಿದ್ಯುದ್ವಾರಗಳ, ಆ ಗುಣಲಕ್ಷಣಗಳನ್ನು ಹೇಗೆ ಅನುವಾದಿಸುತ್ತದೆ ನೈಜ-ಪ್ರಪಂಚದ ಪ್ರದರ್ಶನ, RP, HP ಮತ್ತು UHP ಶ್ರೇಣಿಗಳ ನಡುವಿನ ವ್ಯತ್ಯಾಸ ಮತ್ತು ಪೂರ್ಣ ಶ್ರೇಣಿ ಕೈಗಾರಿಕಾ ಅನ್ವಯಗಳು. ನೀವು ಸ್ಟೀಲ್ ಪ್ಲಾಂಟ್ ಆಪರೇಟರ್ ಆಗಿರಲಿ, ಫೌಂಡ್ರಿ ಮ್ಯಾನೇಜರ್ ಆಗಿರಲಿ ಅಥವಾ ಸಂಗ್ರಹಣೆಯ ತಜ್ಞರಾಗಿರಲಿ, ಈ ಲೇಖನವು ನಿಮಗೆ ಏನನ್ನು ನೋಡಬೇಕು ಎಂಬುದನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ - ಮತ್ತು ನಿಮ್ಮ ಕುಲುಮೆಗೆ ಸರಿಯಾದ ಎಲೆಕ್ಟ್ರೋಡ್ ಅನ್ನು ಹೇಗೆ ಆಯ್ಕೆ ಮಾಡುವುದು.
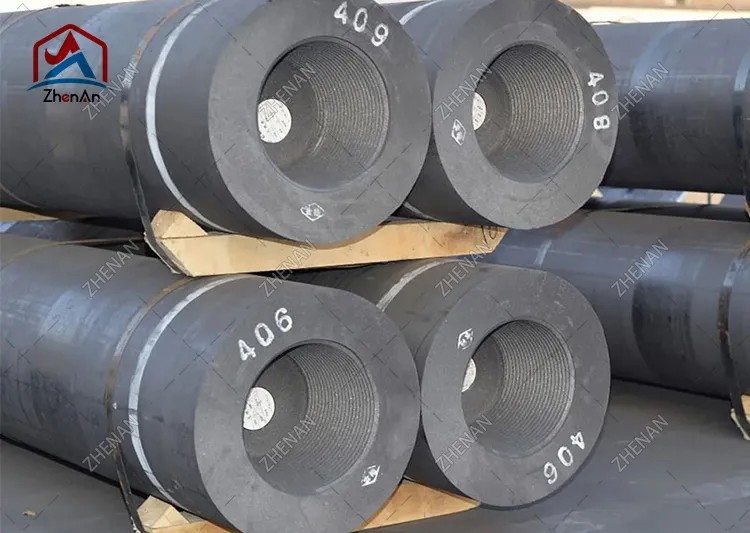
ಗ್ರ್ಯಾಫೈಟ್ ವಿದ್ಯುದ್ವಾರವು ಪ್ರಾಥಮಿಕವಾಗಿ ಪೆಟ್ರೋಲಿಯಂ ಕೋಕ್, ಸೂಜಿ ಕೋಕ್ ಮತ್ತು ಕಲ್ಲಿದ್ದಲು ಟಾರ್ ಪಿಚ್ನಿಂದ ಮಾಡಿದ ಸಿಲಿಂಡರಾಕಾರದ ಕಂಡಕ್ಟರ್ ಆಗಿದೆ, ಇದನ್ನು ಬೇಯಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ನಂತರ ಅತ್ಯಂತ ಹೆಚ್ಚಿನ ತಾಪಮಾನದಲ್ಲಿ ಗ್ರಾಫೈಟೈಸ್ ಮಾಡಲಾಗುತ್ತದೆ. ಫಲಿತಾಂಶವು ದಟ್ಟವಾದ, ಕಡಿಮೆ-ನಿರೋಧಕ ಕಾರ್ಬನ್ ದೇಹವಾಗಿದ್ದು ಅದು ವಿದ್ಯುತ್ ಚಾಪ ಕುಲುಮೆಯೊಳಗಿನ ತೀವ್ರವಾದ ಉಷ್ಣ, ವಿದ್ಯುತ್ ಮತ್ತು ಯಾಂತ್ರಿಕ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ತಡೆದುಕೊಳ್ಳಬಲ್ಲದು.
ರಚನಾತ್ಮಕವಾಗಿ, ವಿದ್ಯುದ್ವಾರ ವ್ಯವಸ್ಥೆಯು ಎರಡು ಭಾಗಗಳನ್ನು ಒಳಗೊಂಡಿದೆ:
ಕುಲುಮೆಯ ಮೇಲ್ಛಾವಣಿಯಿಂದ ಕರಗಿದ ಸ್ನಾನದವರೆಗೆ ತಲುಪಲು ಯಾವುದೇ ಒಂದು ತುಂಡು ಸಾಕಷ್ಟು ಉದ್ದವಾಗದ ಕಾರಣ, ಮೊನಚಾದ ಥ್ರೆಡ್ ಮೊಲೆತೊಟ್ಟುಗಳನ್ನು ಬಳಸಿಕೊಂಡು ಅನೇಕ ಎಲೆಕ್ಟ್ರೋಡ್ ವಿಭಾಗಗಳನ್ನು ಒಟ್ಟಿಗೆ ತಿರುಗಿಸಲಾಗುತ್ತದೆ. ಕರಗುವ ಸಮಯದಲ್ಲಿ ತುದಿಯನ್ನು ಸೇವಿಸುವುದರಿಂದ, ಹೊಸ ವಿಭಾಗಗಳನ್ನು ಮೇಲ್ಭಾಗದಲ್ಲಿ ಸೇರಿಸಲಾಗುತ್ತದೆ - ನಿರಂತರ "ಆಹಾರ" ಪ್ರಕ್ರಿಯೆ.
ಮೂರು-ಹಂತದ AC ಎಲೆಕ್ಟ್ರಿಕ್ ಆರ್ಕ್ ಕುಲುಮೆಗಾಗಿ ಮೂರು ವಿದ್ಯುದ್ವಾರಗಳನ್ನು ಸಾಮಾನ್ಯವಾಗಿ ತ್ರಿಕೋನ ಮಾದರಿಯಲ್ಲಿ ಜೋಡಿಸಲಾಗುತ್ತದೆ. ಪ್ರತಿಯೊಂದು ವಿದ್ಯುದ್ವಾರ, ಕುಲುಮೆಯ ಮೇಲ್ಛಾವಣಿ ಮತ್ತು ಕರಗಿದ ಲೋಹವು ಒಟ್ಟಾಗಿ ಆರ್ಕ್ ಅನ್ನು ಉಳಿಸಿಕೊಳ್ಳುವ ವಿದ್ಯುತ್ ಸರ್ಕ್ಯೂಟ್ ಅನ್ನು ರೂಪಿಸುತ್ತವೆ.
ಗ್ರ್ಯಾಫೈಟ್ ಅನ್ನು ವಿದ್ಯುದ್ವಾರಗಳಿಗಾಗಿ ಆಯ್ಕೆಮಾಡಲಾಗಿದೆ ಏಕೆಂದರೆ ಇದು ಕೈಗಾರಿಕಾ ಪ್ರಮಾಣದಲ್ಲಿ ಯಾವುದೇ ಕೈಗೆಟುಕುವ ವಸ್ತುವನ್ನು ನೀಡದ ನಾಲ್ಕು ಗುಣಲಕ್ಷಣಗಳನ್ನು ಅನನ್ಯವಾಗಿ ಸಂಯೋಜಿಸುತ್ತದೆ:
ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳುವುದು ಗುಣಲಕ್ಷಣಗಳು ಶ್ರೇಣಿಗಳ ನಡುವೆ ಏಕೆ ಬದಲಾಗುತ್ತವೆ ಮತ್ತು ಏಕೆ ಗುಣಮಟ್ಟವನ್ನು ವಿವರಿಸುತ್ತದೆಗ್ರ್ಯಾಫೈಟ್ ವಿದ್ಯುದ್ವಾರಗಳುಪ್ರೀಮಿಯಂ ಅನ್ನು ಆದೇಶಿಸಿ. ಪ್ರಮಾಣಿತ ಉತ್ಪಾದನಾ ಮಾರ್ಗವು ಈ ಪ್ರಮುಖ ಹಂತಗಳನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ:
ಸಂಪೂರ್ಣ ಚಕ್ರವನ್ನು ತೆಗೆದುಕೊಳ್ಳಬಹುದು ಹಲವಾರು ವಾರಗಳು, ಇದು ಎಲೆಕ್ಟ್ರೋಡ್ ಪೂರೈಕೆಯು ಮಾರುಕಟ್ಟೆಯ ಚಕ್ರಗಳಿಗೆ ಸೂಕ್ಷ್ಮವಾಗಿರಲು ಒಂದು ಕಾರಣವಾಗಿದೆ ಮತ್ತು ಸಂಗ್ರಹಣೆಯಲ್ಲಿ ಪ್ರಮುಖ ಸಮಯಗಳು ಏಕೆ ಮುಖ್ಯವಾಗುತ್ತವೆ.
ಎಲೆಕ್ಟ್ರೋಡ್ ಅನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುವಾಗ ಎಂಜಿನಿಯರ್ಗಳು ಮತ್ತು ಸಂಗ್ರಹಣೆ ತಂಡಗಳು ಮೌಲ್ಯಮಾಪನ ಮಾಡುವ ಕೆಳಗಿನ ಗುಣಲಕ್ಷಣಗಳು. ಮೌಲ್ಯಗಳನ್ನು ಹೀಗೆ ನೀಡಲಾಗಿದೆ ವಿಶಿಷ್ಟ ಶ್ರೇಣಿಗಳು ವಾಣಿಜ್ಯ ಶ್ರೇಣಿಗಳಿಗೆ; ನಿಖರವಾದ ಅಂಕಿಅಂಶಗಳು ತಯಾರಕ ಮತ್ತು ದರ್ಜೆಯಿಂದ ಬದಲಾಗುತ್ತವೆ.
ಎಲೆಕ್ಟ್ರೋಡ್ ಪ್ರಸ್ತುತ ಹರಿವನ್ನು ಎಷ್ಟು ಬಲವಾಗಿ ವಿರೋಧಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಪ್ರತಿರೋಧಕತೆ ಅಳೆಯುತ್ತದೆ. ಕಡಿಮೆ ಇದ್ದರೆ ಉತ್ತಮ: ಕಡಿಮೆ ಪ್ರತಿರೋಧಕತೆ ಎಂದರೆ ವಿದ್ಯುದ್ವಾರದೊಳಗೆ ಶಾಖವಾಗಿ ಕಡಿಮೆ ವಿದ್ಯುತ್ ಶಕ್ತಿ ಕಳೆದುಹೋಗುತ್ತದೆ, ಆದ್ದರಿಂದ ಹೆಚ್ಚಿನ ಶಕ್ತಿಯು ಆರ್ಕ್ ಅನ್ನು ತಲುಪುತ್ತದೆ. UHP ವಿದ್ಯುದ್ವಾರಗಳು ಸೂಜಿ ಕೋಕ್ ಮತ್ತು ಪೂರ್ಣ ಗ್ರಾಫಿಟೈಸೇಶನ್ಗೆ ಧನ್ಯವಾದಗಳು (ಸಾಮಾನ್ಯವಾಗಿ 5–7 µΩ·m) ಕಡಿಮೆ ಮೌಲ್ಯಗಳನ್ನು ಸಾಧಿಸುತ್ತವೆ, ಆದರೆ RP ವಿದ್ಯುದ್ವಾರಗಳು ಹೆಚ್ಚಿರುತ್ತವೆ (ಸರಿಸುಮಾರು 7.5–9.5 µΩ·m).
ಫ್ಲೆಕ್ಸುರಲ್ (ಬಾಗುವ) ಸಾಮರ್ಥ್ಯವು ನಿರ್ವಹಣೆಯ ಸಮಯದಲ್ಲಿ ಯಾಂತ್ರಿಕ ಒಡೆಯುವಿಕೆಗೆ ಪ್ರತಿರೋಧವನ್ನು ಸೂಚಿಸುತ್ತದೆ, ಕಾಲಮ್ ಜೋಡಣೆ, ಮತ್ತು ಕರಗುವ ಉಷ್ಣ ಮತ್ತು ಯಾಂತ್ರಿಕ ಒತ್ತಡಗಳು - ವಿಶೇಷವಾಗಿ ಸ್ಕ್ರ್ಯಾಪ್ ಗುಹೆ-ಇನ್ಗಳು ಮತ್ತು ಛಾವಣಿಯ ಚಲನೆ. ಹೆಚ್ಚಿನ ಶಕ್ತಿಯು ಮೊಲೆತೊಟ್ಟು ಮತ್ತು ಎಲೆಕ್ಟ್ರೋಡ್ ಒಡೆಯುವಿಕೆಯ ಅಪಾಯವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ, ಇದು ಅಲಭ್ಯತೆ ಮತ್ತು ಉತ್ಪಾದಕತೆಯನ್ನು ಕಳೆದುಕೊಳ್ಳುವ ಪ್ರಮುಖ ಕಾರಣವಾಗಿದೆ.
ಬೃಹತ್ ಸಾಂದ್ರತೆಯು ಎಲೆಕ್ಟ್ರೋಡ್ ಎಷ್ಟು ಘನ ಮತ್ತು ಸಾಂದ್ರವಾಗಿರುತ್ತದೆ ಎಂಬುದನ್ನು ಪ್ರತಿಬಿಂಬಿಸುತ್ತದೆ. ದಟ್ಟವಾದ ವಿದ್ಯುದ್ವಾರಗಳು ಸಾಮಾನ್ಯವಾಗಿ ಕಡಿಮೆ ಪ್ರತಿರೋಧಕತೆ, ಹೆಚ್ಚಿನ ಶಕ್ತಿ ಮತ್ತು ಉತ್ತಮ ಆಕ್ಸಿಡೀಕರಣ ಪ್ರತಿರೋಧವನ್ನು ಹೊಂದಿರುತ್ತವೆ ಏಕೆಂದರೆ ಆಮ್ಲಜನಕದ ಆಕ್ರಮಣಕ್ಕೆ ಕಡಿಮೆ ಆಂತರಿಕ ಸರಂಧ್ರತೆ ಇರುತ್ತದೆ. ವಿಶಿಷ್ಟ ಮೌಲ್ಯಗಳು ಸುಮಾರು 1.58 g/cm³ (RP) ನಿಂದ 1.75 g/cm³ (UHP) ವರೆಗೆ ಇರುತ್ತದೆ.
ಸ್ಥಿತಿಸ್ಥಾಪಕ ಮಾಡ್ಯುಲಸ್ ಬಿಗಿತವನ್ನು ವಿವರಿಸುತ್ತದೆ. ಮಧ್ಯಮ ಮಾಡ್ಯುಲಸ್ ವಾಸ್ತವವಾಗಿ ಅಪೇಕ್ಷಣೀಯವಾಗಿದೆ: ತುಂಬಾ ಗಟ್ಟಿಯಾಗಿರುವ ವಿದ್ಯುದ್ವಾರವು ಉಷ್ಣ ಒತ್ತಡವನ್ನು ರವಾನಿಸುತ್ತದೆ ಮತ್ತು ಬಿರುಕುಗಳಿಗೆ ಹೆಚ್ಚು ಒಳಗಾಗುತ್ತದೆ, ಆದರೆ ತುಂಬಾ ಮೃದುವಾದ ಒಂದು ವಿರೂಪಗೊಳ್ಳಬಹುದು. ಶಕ್ತಿ ಮತ್ತು ಮಾಡ್ಯುಲಸ್ ನಡುವಿನ ಸಮತೋಲನವು ಎಲೆಕ್ಟ್ರೋಡ್ ವಿನ್ಯಾಸದ ಪ್ರಮುಖ ಭಾಗವಾಗಿದೆ.
ಆರ್ಕ್ ದಹನದ ಸಮಯದಲ್ಲಿ ಎಲೆಕ್ಟ್ರೋಡ್ ತುದಿ ವೇಗವಾಗಿ ಬಿಸಿಯಾದಾಗ ಕಡಿಮೆ ಮತ್ತು ಏಕರೂಪದ ಉಷ್ಣ ವಿಸ್ತರಣೆಯು ಬಿರುಕುಗಳನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ. ಸೂಜಿ ಕೋಕ್ನ ಆಧಾರಿತ ರಚನೆಯು HP ಮತ್ತು ನೀಡುತ್ತದೆUHP ವಿದ್ಯುದ್ವಾರಗಳುಕಡಿಮೆ ಮತ್ತು ಹೆಚ್ಚು ಏಕರೂಪದ CTE, ಇದು ಅವರ ಉನ್ನತ ಉಷ್ಣ-ಆಘಾತ ಪ್ರತಿರೋಧಕ್ಕೆ ಕೇಂದ್ರವಾಗಿದೆ.
ಸರಿಸುಮಾರು 400-500 ° C ಗಿಂತ ಹೆಚ್ಚಿನ ಗಾಳಿಯಲ್ಲಿ ಗ್ರ್ಯಾಫೈಟ್ ಅರ್ಥಪೂರ್ಣವಾಗಿ ಆಕ್ಸಿಡೀಕರಣಗೊಳ್ಳಲು ಪ್ರಾರಂಭಿಸುತ್ತದೆ. ವಿದ್ಯುದ್ವಾರದ ಪಕ್ಕದ ಮೇಲ್ಮೈಯು ಕುಲುಮೆಯ ವಾತಾವರಣಕ್ಕೆ ಒಡ್ಡಿಕೊಂಡಿರುವುದರಿಂದ, ಆಕ್ಸಿಡೀಕರಣವು ನಿರಂತರ ಬಳಕೆಯ ಮೂಲವಾಗಿದೆ. ತಯಾರಕರು ಸಾಂದ್ರತೆ, ಮೇಲ್ಮೈ ಲೇಪನಗಳು, ನೀರು-ತಂಪಾಗುವ ವಿದ್ಯುದ್ವಾರ ವ್ಯವಸ್ಥೆಗಳು ಮತ್ತು ಕುಲುಮೆಯಲ್ಲಿ ಜಡ-ಅನಿಲದ ರಕ್ಷಾಕವಚದ ಮೂಲಕ ಆಕ್ಸಿಡೀಕರಣವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತಾರೆ.
ಬೂದಿಯು ದಹನದ ನಂತರ ಉಳಿದಿರುವ ಕಾರ್ಬನ್ ಅಲ್ಲದ ಶೇಷವಾಗಿದೆ. ಕಡಿಮೆ ಬೂದಿ (<0.3% ಗುಣಮಟ್ಟದ ಶ್ರೇಣಿಗಳಿಗೆ) ಮುಖ್ಯವಾಗಿದೆ ಏಕೆಂದರೆ ಬೂದಿ ಕಲ್ಮಶಗಳು ಕಡಿಮೆ ವಾಹಕತೆ, ಆಕ್ಸಿಡೀಕರಣವನ್ನು ಹೆಚ್ಚಿಸುತ್ತವೆ ಮತ್ತು ಉಕ್ಕಿನ ಸ್ನಾನವನ್ನು ಕಲುಷಿತಗೊಳಿಸಬಹುದು.
| ಆಸ್ತಿ | ಆರ್ಪಿ | HP | UHP |
|---|---|---|---|
| ಬೃಹತ್ ಸಾಂದ್ರತೆ (g/cm³) | 1.58–1.65 | 1.65–1.72 | 1.68–1.75 |
| ವಿದ್ಯುತ್ ನಿರೋಧಕತೆ (µΩ·m) | 7.5–9.5 | 6.5–8.0 | 5.0–7.0 |
| ಬಾಗುವ ಶಕ್ತಿ (MPa) | 7-10 | 8–11 | 9–13 |
| ಯಂಗ್ಸ್ ಮಾಡ್ಯುಲಸ್ (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1.8–2.5 | 1.2–1.8 | 0.9–1.5 |
| ಬೂದಿ ವಿಷಯ (%) | <0.5 | <0.3 | <0.3 |
ಗಮನಿಸಿ: ಇವು ಸೂಚಕ ಉದ್ಯಮ ಶ್ರೇಣಿಗಳಾಗಿವೆ, ನಿರ್ದಿಷ್ಟತೆಯಲ್ಲ. ನೀವು ಖರೀದಿಸುವ ನಿಖರವಾದ ಬ್ಯಾಚ್ಗಾಗಿ ತಯಾರಕರ ವಿಶ್ಲೇಷಣೆಯ ಪ್ರಮಾಣಪತ್ರವನ್ನು ಯಾವಾಗಲೂ ವಿನಂತಿಸಿ.
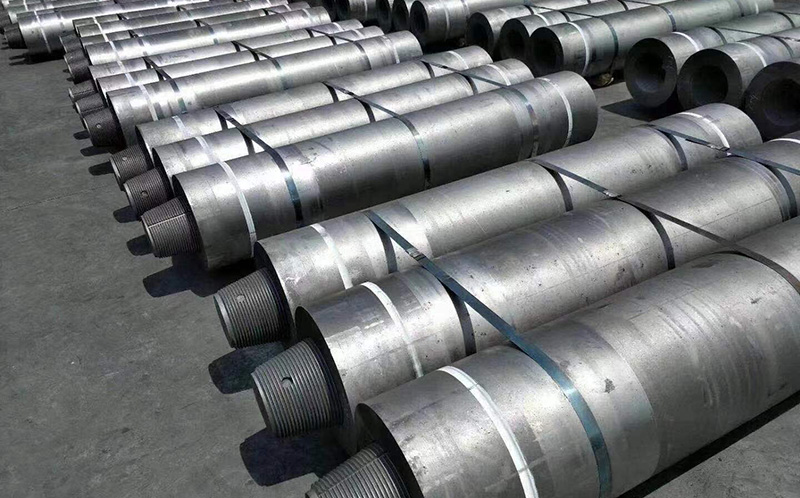
ಗ್ರ್ಯಾಫೈಟ್ ವಿದ್ಯುದ್ವಾರಗಳನ್ನು ಕಚ್ಚಾ ವಸ್ತು ಮತ್ತು ಗರಿಷ್ಠ ಅನುಮತಿಸುವ ಪ್ರಸ್ತುತ ಸಾಂದ್ರತೆಯ ಆಧಾರದ ಮೇಲೆ ಮೂರು ಮುಖ್ಯ ಶ್ರೇಣಿಗಳಾಗಿ ವರ್ಗೀಕರಿಸಲಾಗಿದೆ. ಸರಿಯಾದ ದರ್ಜೆಯ ಆಯ್ಕೆಯು ಕುಲುಮೆಯ ಉತ್ಪಾದಕತೆ, ಎಲೆಕ್ಟ್ರೋಡ್ ಬಳಕೆ ಮತ್ತು ಪ್ರತಿ ಟನ್ ಉಕ್ಕಿನ ಒಟ್ಟು ವೆಚ್ಚದ ಮೇಲೆ ನೇರವಾಗಿ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ.
RP ವಿದ್ಯುದ್ವಾರಗಳನ್ನು ಪ್ರಾಥಮಿಕವಾಗಿ ಪೆಟ್ರೋಲಿಯಂ ಕೋಕ್ನಿಂದ ತಯಾರಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ಕಡಿಮೆ ಪ್ರಸ್ತುತ ಸಾಂದ್ರತೆಯನ್ನು ಅನುಮತಿಸುತ್ತದೆ (ಸಾಮಾನ್ಯವಾಗಿ ಸುಮಾರು 17-24 A/cm² ವರೆಗೆ). ಅವು ಅತ್ಯಂತ ಆರ್ಥಿಕ ಆಯ್ಕೆಯಾಗಿದೆ ಮತ್ತು ಸಣ್ಣ ಕುಲುಮೆಗಳು, ಕಡಿಮೆ-ಶಕ್ತಿಯ ಕಾರ್ಯಾಚರಣೆಗಳು ಮತ್ತು ಕಡಿಮೆ ಬೇಡಿಕೆಯ ಅನ್ವಯಗಳಿಗೆ ಸೂಕ್ತವಾಗಿದೆ. RP ವಿದ್ಯುದ್ವಾರಗಳನ್ನು ಸಾಮಾನ್ಯವಾಗಿ 75 mm ನಿಂದ ಸುಮಾರು 500 mm ವರೆಗಿನ ವ್ಯಾಸದಲ್ಲಿ ಸರಬರಾಜು ಮಾಡಲಾಗುತ್ತದೆ.
HP ವಿದ್ಯುದ್ವಾರಗಳು ಪೆಟ್ರೋಲಿಯಂ ಕೋಕ್ ಮತ್ತು ಸೂಜಿ ಕೋಕ್ ಮಿಶ್ರಣವನ್ನು ಬಳಸುತ್ತವೆ, ಇದು ಹೆಚ್ಚಿನ ಪ್ರಸ್ತುತ ಸಾಂದ್ರತೆಯನ್ನು ಅನುಮತಿಸುತ್ತದೆ (ಸರಿಸುಮಾರು 18-25 A/cm²). ಅವು ಆರ್ಪಿಗಿಂತ ಕಡಿಮೆ ಪ್ರತಿರೋಧಕತೆ ಮತ್ತು ಉತ್ತಮ ಉಷ್ಣ-ಆಘಾತ ನಿರೋಧಕತೆಯನ್ನು ನೀಡುತ್ತವೆ, ಹೆಚ್ಚಿನ ಉತ್ಪಾದಕತೆಯ ಅಗತ್ಯವಿರುವ ಮಧ್ಯಮ ಮತ್ತು ದೊಡ್ಡ ಕುಲುಮೆಗಳಿಗೆ ಅವುಗಳನ್ನು ಸೂಕ್ತವಾಗಿಸುತ್ತದೆ. ವಿಶಿಷ್ಟ ವ್ಯಾಸವು ಸುಮಾರು 200 ಮಿಮೀ ನಿಂದ 600 ಮಿಮೀ ವರೆಗೆ ಇರುತ್ತದೆ.
UHP ವಿದ್ಯುದ್ವಾರಗಳನ್ನು ಪ್ರೀಮಿಯಂ ಸೂಜಿ ಕೋಕ್ನಿಂದ ತಯಾರಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ಶ್ರೇಣಿಯ ಮೇಲ್ಭಾಗವನ್ನು ಪ್ರತಿನಿಧಿಸುತ್ತದೆ, ಸರಿಸುಮಾರು 20-30 A/cm² ಮತ್ತು ಹೆಚ್ಚಿನ ಪ್ರಸ್ತುತ ಸಾಂದ್ರತೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ. ಅವು ಕಡಿಮೆ ಪ್ರತಿರೋಧಕತೆ, ಹೆಚ್ಚಿನ ಸಾಂದ್ರತೆ ಮತ್ತು ಉತ್ತಮ ಆಕ್ಸಿಡೀಕರಣ ಪ್ರತಿರೋಧವನ್ನು ನೀಡುತ್ತವೆ ಮತ್ತು ದೊಡ್ಡ ಆಧುನಿಕ UHP ಫರ್ನೇಸ್ಗಳಿಗೆ (100+ ಟನ್ ಸಾಮರ್ಥ್ಯ) ಅತ್ಯಗತ್ಯವಾಗಿದ್ದು, ಪ್ರತಿ ಟನ್ ಉಕ್ಕಿನ ಎಲೆಕ್ಟ್ರೋಡ್ ಜೀವಿತಾವಧಿಯು ನಿರ್ಣಾಯಕವಾಗಿದೆ. UHP ವಿದ್ಯುದ್ವಾರಗಳನ್ನು ಸಾಮಾನ್ಯವಾಗಿ 300 mm ನಿಂದ 800 mm ವರೆಗಿನ ವ್ಯಾಸದಲ್ಲಿ ಸರಬರಾಜು ಮಾಡಲಾಗುತ್ತದೆ.
| ವೈಶಿಷ್ಟ್ಯ | ಆರ್ಪಿ | HP | UHP |
|---|---|---|---|
| ಪ್ರಾಥಮಿಕ ಕಚ್ಚಾ ವಸ್ತು | ಪೆಟ್ರೋಲಿಯಂ ಕೋಕ್ | ಪೆಟ್ರೋಲಿಯಂ + ಸೂಜಿ ಕೋಕ್ | ಪ್ರೀಮಿಯಂ ಸೂಜಿ ಕೋಕ್ |
| ಪ್ರಸ್ತುತ ಸಾಂದ್ರತೆ (A/cm²) | 17–24 | 18–25 | 20-30+ |
| ವಿಶಿಷ್ಟ ವ್ಯಾಸ (ಮಿಮೀ) | 75–500 | 200-600 | 300-800 |
| ವೆಚ್ಚ | ಅತ್ಯಂತ ಕಡಿಮೆ | ಮಧ್ಯಮ | ಅತ್ಯುನ್ನತ |
| ಅತ್ಯುತ್ತಮವಾದದ್ದು | ಸಣ್ಣ ಕುಲುಮೆಗಳು, ಫೌಂಡರಿಗಳು | ಮಧ್ಯಮ/ದೊಡ್ಡ ಕುಲುಮೆಗಳು | ದೊಡ್ಡ UHP ಉಕ್ಕಿನ ತಯಾರಿಕೆಯ ಕುಲುಮೆಗಳು |
ಇಎಎಫ್ ಉಕ್ಕಿನ ತಯಾರಿಕೆಯು ಪ್ರಪಂಚದಾದ್ಯಂತ ಗ್ರ್ಯಾಫೈಟ್ ಎಲೆಕ್ಟ್ರೋಡ್ ಬಳಕೆಯ ಬಹುಪಾಲು ಭಾಗವನ್ನು ಹೊಂದಿದೆ. ಇಎಎಫ್ನಲ್ಲಿ, ಮೂರು ವಿದ್ಯುದ್ವಾರಗಳು ಕುಲುಮೆಯ ಮೇಲ್ಛಾವಣಿಯ ಮೂಲಕ ಹಾದುಹೋಗುತ್ತವೆ ಮತ್ತು ಸ್ಕ್ರ್ಯಾಪ್ ಚಾರ್ಜ್ನಲ್ಲಿ ಆರ್ಕ್ ಅನ್ನು ಹೊಡೆಯುತ್ತವೆ. ಆರ್ಕ್ 3,000 ° C ಗಿಂತ ಹೆಚ್ಚಿನ ತಾಪಮಾನವನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ, ಸ್ಕ್ರ್ಯಾಪ್ ಅನ್ನು ಕರಗಿಸುತ್ತದೆ, ನಂತರ ಅದನ್ನು ಉಕ್ಕಿನಲ್ಲಿ ಸಂಸ್ಕರಿಸಲಾಗುತ್ತದೆ.
ಜಾಗತಿಕ ಉಕ್ಕಿನ ಉದ್ಯಮವು ಬ್ಲಾಸ್ಟ್-ಫರ್ನೇಸ್ ಮಾರ್ಗಗಳಿಂದ ಕಡಿಮೆ-ಕಾರ್ಬನ್ ಇಎಎಫ್ ಉತ್ಪಾದನೆಯತ್ತ ಬದಲಾಗುತ್ತಿದ್ದಂತೆ, ಉತ್ತಮ-ಗುಣಮಟ್ಟದ UHP ವಿದ್ಯುದ್ವಾರಗಳ ಬೇಡಿಕೆಯು ಬೆಳೆಯುತ್ತಲೇ ಇದೆ. ಆಧುನಿಕ ಇಎಎಫ್ಗಳು "UHP" ಕೂಡ ಹೆಚ್ಚುತ್ತಿವೆ - ಹೆಚ್ಚಿನ ಟ್ರಾನ್ಸ್ಫಾರ್ಮರ್ ಶಕ್ತಿಯಲ್ಲಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತವೆ - ಇದು ಎಲೆಕ್ಟ್ರೋಡ್ ಥರ್ಮಲ್-ಶಾಕ್ ಪ್ರತಿರೋಧ ಮತ್ತು ಆಕ್ಸಿಡೀಕರಣ ಪ್ರತಿರೋಧದ ಮೇಲೆ ಹೆಚ್ಚಿನ ಬೇಡಿಕೆಗಳನ್ನು ಇರಿಸುತ್ತದೆ.
ಪ್ರಾಥಮಿಕ ಕರಗುವಿಕೆಯ ನಂತರ, ಕರಗಿದ ಉಕ್ಕನ್ನು ಹೆಚ್ಚಾಗಿ ದ್ವಿತೀಯ ಸಂಸ್ಕರಣೆಗೆ ಲ್ಯಾಡಲ್ ಕುಲುಮೆಗೆ ವರ್ಗಾಯಿಸಲಾಗುತ್ತದೆ - ಎರಕದ ಮೊದಲು ರಸಾಯನಶಾಸ್ತ್ರ, ತಾಪಮಾನ ಮತ್ತು ಸೇರ್ಪಡೆಗಳನ್ನು ಸರಿಹೊಂದಿಸುತ್ತದೆ. ಲ್ಯಾಡಲ್ ಕುಲುಮೆಗಳು ನಿಖರವಾದ ತಾಪಮಾನದಲ್ಲಿ ಉಕ್ಕನ್ನು ಪುನಃ ಕಾಯಿಸಲು ಮತ್ತು ಹಿಡಿದಿಡಲು ಗ್ರ್ಯಾಫೈಟ್ ವಿದ್ಯುದ್ವಾರಗಳನ್ನು ಬಳಸುತ್ತವೆ. ಲ್ಯಾಡಲ್ ಕುಲುಮೆಗಳು ಕರಗುವ ಕುಲುಮೆಗಳಿಗಿಂತ ಕಡಿಮೆ ಶಕ್ತಿ ಮತ್ತು ಕಡಿಮೆ ಚಾಪದಲ್ಲಿ ಕಾರ್ಯನಿರ್ವಹಿಸುವುದರಿಂದ, ಪ್ರತಿ ಟನ್ಗೆ ಎಲೆಕ್ಟ್ರೋಡ್ ಬಳಕೆ ಕಡಿಮೆಯಾಗಿದೆ, ಆದರೆ ಸ್ಥಿರವಾದ, ವಿಶ್ವಾಸಾರ್ಹ ವಿದ್ಯುದ್ವಾರಗಳು ತಾಪಮಾನ ನಿಯಂತ್ರಣಕ್ಕೆ ಇನ್ನೂ ಅವಶ್ಯಕವಾಗಿದೆ.
ಮುಳುಗಿರುವ ಆರ್ಕ್ ಕುಲುಮೆಗಳು ಫೆರೋಲೋಯ್ಸ್ (ಫೆರೋಸಿಲಿಕಾನ್, ಫೆರೋಕ್ರೋಮ್, ಫೆರೋಮ್ಯಾಂಗನೀಸ್), ಸಿಲಿಕಾನ್ ಲೋಹ, ರಂಜಕ ಮತ್ತು ಇತರ ನಾನ್-ಫೆರಸ್ ಉತ್ಪನ್ನಗಳನ್ನು ಉತ್ಪಾದಿಸುತ್ತವೆ. ಇಲ್ಲಿ ವಿದ್ಯುದ್ವಾರಗಳನ್ನು ಚಾರ್ಜ್ನಲ್ಲಿ ಮುಳುಗಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ಪ್ರತಿರೋಧದಿಂದ ಶಾಖವನ್ನು ಉತ್ಪಾದಿಸಲು ಹೊರೆಯ ಮೂಲಕ ಪ್ರಸ್ತುತ ಹಾದುಹೋಗುತ್ತದೆ. ಈ ಕುಲುಮೆಗಳು ಗ್ರ್ಯಾಫೈಟ್ ವಿದ್ಯುದ್ವಾರಗಳನ್ನು ಬಳಸಬಹುದು ಅಥವಾ, ದೀರ್ಘ ಕಾರ್ಯಾಚರಣೆಗಳಲ್ಲಿ ನಿರಂತರ ಕಾರ್ಯಾಚರಣೆಗಾಗಿ ಗಾತ್ರದ ದೊಡ್ಡ ವ್ಯಾಸದ ವಿದ್ಯುದ್ವಾರಗಳನ್ನು ಬಳಸಬಹುದು.
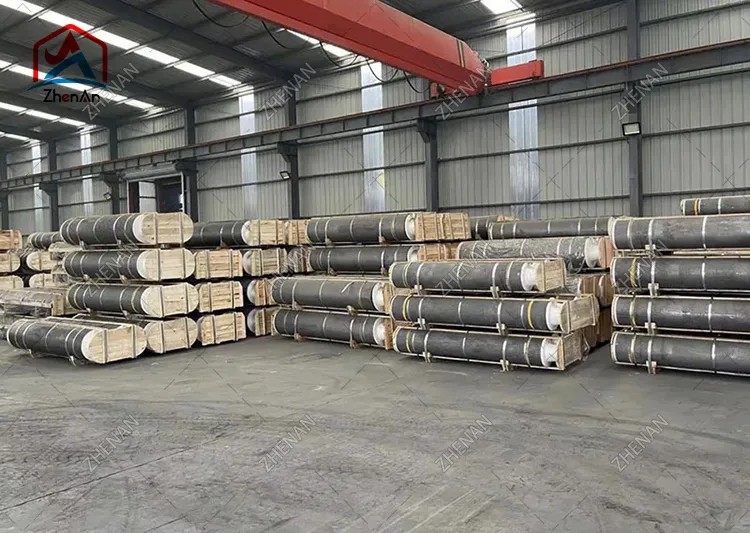
ಸರಿಯಾದ ವಿದ್ಯುದ್ವಾರವನ್ನು ಆಯ್ಕೆ ಮಾಡುವುದು ಕುಲುಮೆಯ ನಿಯತಾಂಕಗಳ ಸಮತೋಲನ, ಕಾರ್ಯಾಚರಣೆಯ ಅಭ್ಯಾಸ ಮತ್ತು ಮಾಲೀಕತ್ವದ ಒಟ್ಟು ವೆಚ್ಚ. ಈ ಹಂತಗಳ ಮೂಲಕ ಕೆಲಸ ಮಾಡಿ:
ವಿದ್ಯುದ್ವಾರದ ಬಳಕೆಯನ್ನು ಸಾಮಾನ್ಯವಾಗಿ ಪ್ರತಿ ಟನ್ ಉಕ್ಕಿನ ಪ್ರತಿ ಕಿಲೋಗ್ರಾಂಗಳಲ್ಲಿ ವ್ಯಕ್ತಪಡಿಸಲಾಗುತ್ತದೆ (kg/t). ಮುಖ್ಯ ನಷ್ಟ ಕಾರ್ಯವಿಧಾನಗಳನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳುವುದು ಪೂರೈಕೆದಾರರನ್ನು ಬೆಂಚ್ಮಾರ್ಕ್ ಮಾಡಲು ಮತ್ತು ವೆಚ್ಚವನ್ನು ಕಡಿಮೆ ಮಾಡಲು ನಿಮಗೆ ಸಹಾಯ ಮಾಡುತ್ತದೆ:
ವಿಶಿಷ್ಟವಾದ ಒಟ್ಟು ಬಳಕೆಯು ಸ್ಥೂಲವಾಗಿ ಇರುತ್ತದೆ 1.2-2.5 ಕೆಜಿ/ಟಿ ಆಧುನಿಕ UHP ಕುಲುಮೆಗಳಿಗೆ RP ವಿದ್ಯುದ್ವಾರಗಳು ಮತ್ತು ಸಣ್ಣ ಕುಲುಮೆಗಳಿಗೆ ಹೆಚ್ಚಿನ ಮೌಲ್ಯಗಳಿಗೆ. ಪ್ರತಿ 0.1 kg/t ಕಡಿತವು ಹೆಚ್ಚಿನ ಪ್ರಮಾಣದ ಉಪಭೋಗ್ಯದ ಮೇಲೆ ನೇರ ವೆಚ್ಚವನ್ನು ಉಳಿಸುತ್ತದೆ - ಅದಕ್ಕಾಗಿಯೇ ಎಲೆಕ್ಟ್ರೋಡ್ ಗುಣಮಟ್ಟ ಮತ್ತು ಸರಿಯಾದ ದರ್ಜೆಯ ಆಯ್ಕೆಯು ತುಂಬಾ ಮುಖ್ಯವಾಗಿದೆ.
ಸರಿಯಾದ ಎಲೆಕ್ಟ್ರೋಡ್ ಗ್ರೇಡ್, ವ್ಯಾಸ ಮತ್ತು ಮೊಲೆತೊಟ್ಟುಗಳ ಸಂರಚನೆಯನ್ನು ಆರಿಸುವುದರಿಂದ ನಿಮ್ಮ ಕರಗುವ ಉತ್ಪಾದಕತೆ ಮತ್ತು ಪ್ರತಿ ಟನ್ ಉಕ್ಕಿನ ವೆಚ್ಚದ ಮೇಲೆ ನೇರ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಸ್ಪೆಷಲಿಸ್ಟ್ ಗ್ರ್ಯಾಫೈಟ್ ಎಲೆಕ್ಟ್ರೋಡ್ ತಯಾರಕರು ಮತ್ತು ಪೂರೈಕೆದಾರರಾಗಿ, ನಾವು 75 mm ನಿಂದ 800 mm ವ್ಯಾಸದಲ್ಲಿ RP, HP ಮತ್ತು UHP ವಿದ್ಯುದ್ವಾರಗಳನ್ನು ಒದಗಿಸುತ್ತೇವೆ, ಸಂಪೂರ್ಣ ವಿಶ್ಲೇಷಣೆ ಪ್ರಮಾಣಪತ್ರಗಳು ಮತ್ತು ಕುಲುಮೆಯ ಗಾತ್ರಕ್ಕೆ ತಾಂತ್ರಿಕ ಬೆಂಬಲದೊಂದಿಗೆ.
ಹೇಳುಝೆನ್ ಆನ್ ನಿಮ್ಮ ಕುಲುಮೆಯ ಪ್ರಕಾರ, ಟ್ರಾನ್ಸ್ಫಾರ್ಮರ್ ಶಕ್ತಿ ಮತ್ತು ಪ್ರಸ್ತುತ ಅವಶ್ಯಕತೆಗಳು, ಮತ್ತು ನಾವು ಸ್ಪರ್ಧಾತ್ಮಕ ಉದ್ಧರಣದೊಂದಿಗೆ ಸರಿಯಾದ ವಿವರಣೆಯನ್ನು ಶಿಫಾರಸು ಮಾಡುತ್ತೇವೆ.
.png)