מגנזיום (Mg) הוא אחד מיסודות הסגסוג הנפוצים ביותר בפירומטלורגיה המודרנית, המשמש כאבן הבניין הבסיסית לשחולים מחושלים מבניים, לוחות מגולגלים בדרגה ימית ויציקות רכב בעלות שלמות גבוהה. כאשר הוא מומס באלומיניום מותך, מגנזיום מספק חיזוק תמיסה מוצקה, משנה את מתח הפנים ומתחבר עם אלמנטים כגון סיליקון, אבץ ונחושת כדי לאפשר התקשות משקעים.
עם זאת, מגנזיום הוא נדיף לשמצה באלומיניום מותך בטמפרטורות נמס טיפוסיות (700°C עד 760°C), מגנזיום טהור מציג לחץ אדים גבוה בכמה סדרי גודל מאלומיניום, מה שמוביל לאידוי מהיר, שריפת חמצון וקינטיקה מורכבת של סחף. באופן קריטי יותר, שיווי משקל בשלבים מתכתיים מכתיבים שהוספת מגנזיום מחוץ לגבולות סטוכיומטריים מדויקים אינה פוגעת רק בנקודה של ירידה בתשואות ובמדאש; זה מציג פגמים מיקרו-מבניים חמורים.
טייק אווי מפתח למטלורגיה:עודף מגנזיום מפחית את יכולת העבודה החמה, גורם לרגישות לכיבוי חמורה, גורם לפיצוח קורוזיה בין-גרגירי קטסטרופלי (IGSCC), יוצר שלבי התפרקות בין-מתכתיים בלתי מסיסים, ומוריד באופן דרסטי את מהירויות האקסטרוזיה במורד הזרם.
כימיה פיזיקלית של מגנזיום באלומיניום מותך
ניהול תוספות מגנזיום מתחיל בהבנת ההתנהגות הפירומטלורגית של מטילי מגנזיום טהורים המוטענים באמבטיות אלומיניום מותכות.
לחץ אדים גבוה & amp; קינטיקה חמצון
ב-730°C, לחץ האדים של מגנזיום טהור הוא כ-380 Pa, לעומת פחות מ-10-7Pa עבור אלומיניום מותך. כאשר מטילי מגנזיום מוכנסים למשטח האמבטיה ללא טבילה מכנית, הטמפרטורות המקומיות מאדות במהירות את המתכת. יתר על כן, מגנזיום מפגין זיקה תרמודינמית חזקה הרבה יותר לחמצן מאשר אלומיניום:
- חמצון ישיר:2 מג(ל)+ O2(g)→ 2MgO(s)
- היווצרות ספינל:MgO(s)+ 2Al(ל)+ 1.5O2(g)→ מגאל2O4(ים)
דור טפטוף ומגבר; בלאי כלים
מגנזיום אלומינאט ספינל (MgAl2O4) חלקיקים קשים במיוחד (קשיות מוהס 8) ובעלי צפיפות (3.58 גרם/סמ3) קרוב לאלומיניום נוזלי. במקום להפריד בצורה נקייה לתוך סחף פני השטח, תכלילי ספינל נשארים תלויים לאורך כל אמבט ההיתוך.
- תכלילים מבקיעים ושוחקים קוביות שחול וגלגול גלילים בטרם עת.
- הם גורמים לשבירת חוט במהלך ציור קר במהירות גבוהה.
- על כל עודף מגנזיום של 0.10% שנשרף באמצעות התלקחות פני השטח, רפרוף נמס מייצר כ-1.5 עד 2.2 קג של טפטוף נוסף לטון מתכת נוזלית.
סגסוגת מטלורגיה ומגבר; מקרי מקרה ספציפיים לכיתה
סדרת 1.6xxx (Al-Mg-Si): סטוכיומטרי לעומת " עודף סיליקון" אִסטרָטֶגִיָה
החוזק המכני של סגסוגות מסדרת 6xxx (AA6063, AA6061, AA6082) תלוי ברצף המשקעים של שלב המבשר המט-יציב β″-Mg2Si.
- היחס הסטוכיומטרי:יחס המסה התיאורטי של Mg ל-Si הנדרש לייצור Mg ניטרלי2סי הוא1.73 : 1.
- עונש עודף מגנזיום:פעולה מעל 1.73:1 יוצרת " עודף מגנזיום" מדינה מגנזיום בתמיסה מוצקה מעלה משמעותית את הסגסוגת' מתח זרימה בטמפרטורה גבוהה. ניסויי שחול תעשייתיים מאשרים כי על כל 0.10% מג שנוסף מעל האיזון הסטוכיומטרי, יש להפחית את מהירות האיל האקסטרוזיה ב-15% עד 30% כדי למנוע קריעת פני הפרופיל.
- מאזן הסיליקון העודף:בתי אבות מודרניים מאמצים אעודף סיליקוןתרגול, מיקוד יחס Mg:Si בין1.0: 1 ו-1.3: 1(למשל, 0.45%–0.52% Mg ו-0.40%–0.52% Si). ה-Si העודף מאיץ את קינטיקה של הזדקנות מלאכותית מבלי להגביר את עמידות האקסטרוזיה החמה.
2. סדרת 5xxx (Al-Mg): סף הרגישות
סגסוגות 5xxx שאינן ניתנות לטיפול בחום (AA5052, AA5083, AA5456) מסתמכות על חיזוק פתרון מוצק והתקשות עבודה עבור קליפות ימיות, מכליות כימיקלים ואחסון קריוגני.
- מגבלת הרגישות של 3.0%–3.5%:בעוד מסיסות מוצק מגנזיום מגיע מעל 15% בטמפרטורות eutectic, זה יורד מתחת 1.5% בטמפרטורת החדר. כאשר תכולת מגנזיום עולה על 3.0% עד 3.5%, הסגסוגת הופכת להיות פגיע לרגישות תרמית כאשר נחשף לטמפרטורות שירות בין 50°C ו 150°C.
- כשל של IGSCC:Mg רווי-על מתפזר לגבולות גרגרים בזווית גבוהה, ויוצר רשת רציפה של האנודי β-phase (Al3Mg2). בסביבות כלוריד ימיות, סרט הגבול הזה מתמוסס במהירות, ומעורר קטסטרופליפיצוח קורוזיה במתח בין-גרגירי (IGSCC).
- חלון יעד של מתכת:עבור לוחות ימיים מבניים כמו AA5083 (מפרט: 4.0%–4.9% Mg), בתי אבות מגבילים תוספות ל4.20%–4.45% מגתוך שמירה על מנגן (≥ 0.40%) וכרום כדי לשבש את המשכיות גבול התבואה.
סגסוגות 3.Cast (A356 / AlSi7Mg): Ductility & amp; מלכודת הברזל
בסגסוגות יציקה היפואוטקטית (A356/A357), סיליקון מספק נזילות נמס בעוד מגנזיום מספק התקשות משקעים במהלך טיפול בחום T6.
- הגדלת כוח:כל תוספת של 0.05% מג מגדילה את חוזק התפוקה בכ-12 עד 15 MPa לאחר הזדקנות מלאכותית.
- ה-π-שבירה שלב:כאשר Mg עולה על 0.38% עד 0.40% בהמסות המכילות ברזל רקע (Fe ≥ 0.12%), מגנזיום מתחבר עם ברזל וסיליקון ויוצר π-פאזה בין-מתכתית (Al8FeMg3סי6). חלקיקי הכתב הסיני הללו אינם מתמוססים במהלך פתרון סטנדרטי (535°C–540°C), מה שגורם להתארכות לרדת בחדות מ-≥ 8% עד מתחת ל-3%.
- חלון יעד:יציקות גלגלי רכב קריטיות ותעופה וחלל מבניות מגבילות את היעד למגנזיום0.32% עד 0.37%.
יחסי מגנזיום & amp ספציפיים לדרגה; מגבלות תפעוליות
| דרגת סגסוגת |
טווח נומינלי (%) |
יעד אידיאלי (%) |
יחס / מגבלה שלטוני |
השלכות של עודף מגנזיום |
| AA6063 |
0.45 – 0.90 |
0.48 – 0.54 |
Mg:Si = 1.0 – 1.3 : 1 |
Mg:Si > 1.73 מפחית את מהירויות האקסטרוזיה ב-20%–30% ומשקעים גסים. |
| AA6061 |
0.80 – 1.20 |
0.90 – 1.05 |
Mg:Si ≈ 1.4 – 1.5 : 1 |
מגביר את רגישות ההמרה; מקדם פיצוח חם של פני השטח במהלך יציקת DC. |
| AA5083 |
4.00 – 4.90 |
4.20 – 4.45 |
Mn ≥ 0.40% חיץ |
Mg > 4.5% מפעילים סרטי גבול רציפים β פאזה ו-IGSCC חמור תחת חום. |
| AA7075 |
2.10 – 2.90 |
2.25 – 2.50 |
Zn:Mg = 2.4 – 2.8 : 1 |
Mg > 2.6% משקעים T-phase שביר (Al2Mg3Zn3), מוריד את קשיחות השבר. |
| A356.0 |
0.25 – 0.45 |
0.32 – 0.37 |
Fe < מגבלה של 0.12% |
Mg > 0.40% יוצר טסיות דם בלתי מסיסות π פאזה, ירידה בהתארכות מתחת ל-3%. |
תרגול פירומטלורגי: מקסום שחזור מגנזיום
מכיוון שמגנזיום מתחמצן בקלות, טכניקות הוספת בית המשפט מכתיבות אם כימיה של המטרה מושגת ביעילות:
- טעינת משטח ידנית (70%–80% שחזור):טעינת מטילים טהורים ישירות על האמבטיה הפתוחה גורמת להם לצוף, להתלקח באלימות וליצור סחף כבד ואדי MgO.
- צלילת פעמון שקועה (88%–92% התאוששות):מטילי חימום מראש ננעלים בפעמון עקשן ושקועים לאח התנור, תוך שימוש בלחץ מטלוסטטי באמבטיה כדי לדכא אידוי.
- טעינת סגסוגת מאסטר (94%–97% שחזור):החדרת מגנזיום באמצעות סגסוגת מאסטר Al-Mg (50/50) מונעת התלקחות עקב צפיפות סגסוגת גבוהה יותר ופעילות מקומית נמוכה יותר.
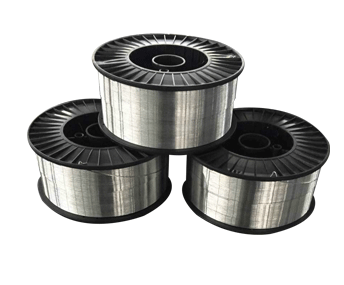
- הזרקת חוט ליבה אוטומטית (96%–98% שחזור):הזנת חוט מגנזיום מצופה אלומיניום ישירות לתוך מכבסת ההעברה מספקת חיתוך קומפוזיציה מדויק לפני הסרת גז בשורה.
זיקוק נמס & amp; תקני איכות מטיל
מגנזיום מגביר את ספיגת המימן באלומיניום מותך באמצעות איסוף לחות בסביבה: Mg(ל)+ H2O(ז)→ MgO(s)+ 2[H]מומס.
- הסרת גז רוטרי:בתי אבות מפעילים ארגון מעורבב עם 0.5% עד 1.5% Cl2גז לציפה תכלילי ספינל תלויים ולהוריד את רמות המימן מתחת ל-0.12 סמ3/ 100 גרם אל.
- סינון טרום-מזיגה:נמס עובר דרך מסנני קצף קרמיים של 30 עד 50 PPI (CFF) כדי ללכוד מיקרו-תכלילים לפני יציקה ישירה של צינון.
- בטיחות חימום מוקדם של מטיל:מטילי מגנזיום חייבים להיות מחוממים מראש ל-150°C–200°C לפחות 2 שעות לפני הטעינה כדי להעלים לחות פני השטח (Mg (OH)2) ולמנוע פיצוצי מתכת מותכת.
.png)