Grafít rafskaut eru ein mikilvægasta rekstrarvaran í stálsmíði rafbogaofna (EAF). Þeir bera gríðarlega strauma - oft 100.000 amper eða meira - inn í ofninn og umbreyta raforku í hita sem bræðir rusl. Samt fyrir efni sem lítur út eins og einfaldur svartur strokkur, eru grafít rafskaut furðu flóknar vörur, skilgreindar af nákvæmum eðliseiginleikum og framleiddar í gegnum margra vikna, margra þrepa ferli.
Þessi leiðarvísir útskýrir lykileiginleikar af grafít rafskautum, hvernig þessir eiginleikar skila sér í raunverulegur árangur, munurinn á RP, HP og UHP einkunnum, og allt úrvalið af iðnaðar forrit. Hvort sem þú ert rekstraraðili stálverksmiðju, steypustjóri eða innkaupasérfræðingur, mun þessi grein hjálpa þér að skilja hvað þú átt að leita að - og hvernig á að velja rétta rafskautið fyrir ofninn þinn.
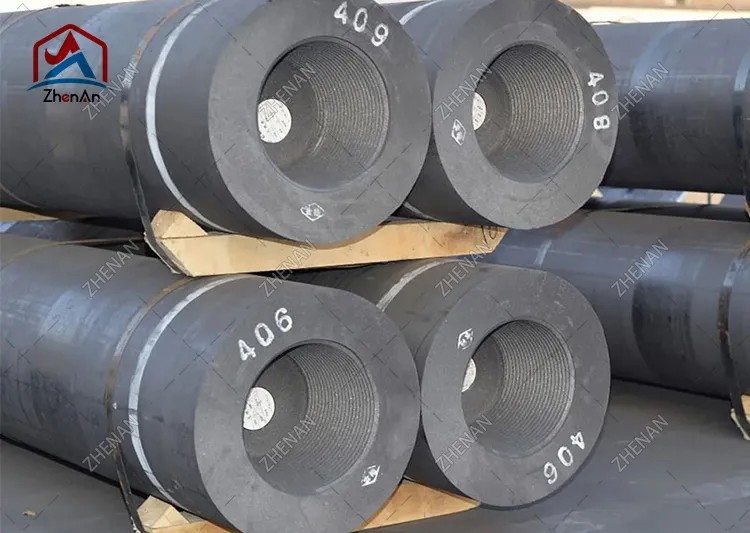
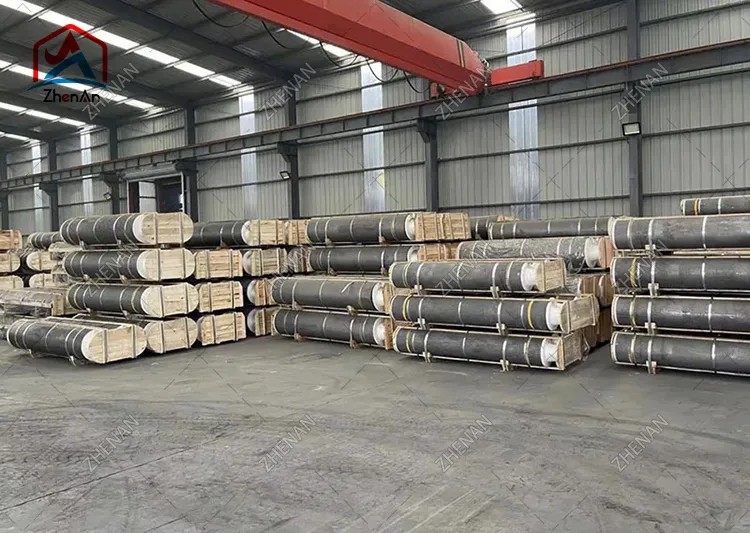
Grafítrafskaut er sívalur leiðari sem er fyrst og fremst gerður úr jarðolíukoki, nálakoki og koltjörubiki, sem er bakaður og síðan grafítaður við mjög háan hita. Niðurstaðan er þétt, lágviðnám kolefnishlíf sem þolir miklar hitauppstreymi, rafmagns og vélrænni aðstæður inni í ljósbogaofni.
Byggingarlega séð samanstendur rafskautskerfi úr tveimur hlutum:
Vegna þess að ekkert eitt stykki er nógu langt til að ná frá ofnþakinu niður í bráðnu baðið, eru margir rafskautshlutar skrúfaðir saman með mjókkuðum snittum geirvörtum. Þar sem oddurinn er neytt við bráðnun er nýjum hlutum bætt við efst - samfellt „fóðrunarferli“.
Þrjár rafskautum er venjulega raðað í þríhyrningslaga mynstri fyrir þriggja fasa riðstraumsljósbogaofn. Hvert rafskaut, ofnþakið og bráðni málmur mynda saman rafrásina sem heldur uppi boganum.
Grafít er valið fyrir rafskaut vegna þess að það sameinar á einstakan hátt fjóra eiginleika sem ekkert annað hagkvæmt efni býður upp á í iðnaðar mælikvarða:
Skilningur á framleiðsluferlinu útskýrir hvers vegna eiginleikar eru mismunandi á milli flokka og hvers vegna gæðigrafít rafskautskipa yfirverði. Hefðbundin framleiðsluleið felur í sér þessi helstu skref:
Öll hringrásin getur tekið nokkrar vikur, sem er ein ástæða rafskautaframboðs er viðkvæmt fyrir markaðssveiflum og hvers vegna leiðtími skiptir máli í innkaupum.
Eftirfarandi eiginleikar eru það sem verkfræðingar og innkaupateymi meta þegar rafskaut eru tilgreind. Gildi eru gefin upp sem dæmigerð svið fyrir viðskiptaeinkunnir; nákvæmar tölur eru mismunandi eftir framleiðanda og bekk.
Viðnám mælir hversu sterkt rafskautið er á móti straumflæði. Lægra er betra: Lægri viðnám þýðir að minni raforka tapast sem hiti inni í rafskautinu sjálfu, þannig að meiri orka nær til boga. UHP rafskaut ná lægstu gildunum (venjulega 5–7 µΩ·m) þökk sé nálarkóki og fullri grafítgerð, en RP rafskaut eru hærri (u.þ.b. 7,5–9,5 µΩ·m).
Beygjustyrkur (beygjustyrkur) gefur til kynna mótstöðu gegn vélrænu broti við meðhöndlun, samsetningu súlu og hitauppstreymi og vélrænni álagi við bráðnun - sérstaklega niðurfellingar og þakhreyfingar. Meiri styrkur dregur úr hættu á broti á geirvörtum og rafskautum, sem er helsta orsök stöðvunar og tapaðrar framleiðni.
Magnþéttleiki endurspeglar hversu traust og þétt rafskautið er. Þéttari rafskaut hafa almennt lægri viðnám, meiri styrk og betri oxunarþol vegna þess að það er minna innra porosity fyrir súrefni að ráðast á. Dæmigert gildi eru á bilinu 1,58 g/cm³ (RP) til 1,75 g/cm³ (UHP).
Teygjustuðull lýsir stífleika. Hóflegur stuðull er í raun æskilegur: rafskaut sem er of stíft sendir frá sér hitaspennu og er hættara við að sprunga, á meðan það sem er of mjúkt getur afmyndast. Jafnvægið á milli styrkleika og stuðuls er kjarnahluti rafskautshönnunar.
Lítil og jöfn varmaþensla lágmarkar sprungur þegar rafskautsoddur hitnar hratt við kveikju í ljósboga. Stilla uppbygging nál kók gefur HP ogUHP rafskautlægri og einsleitari CTE, sem er miðlægur í frábærri hitalostþol þeirra.
Grafít byrjar að oxast verulega í lofti yfir u.þ.b. 400–500°C. Þar sem hliðarflöt rafskauts verður fyrir andrúmslofti ofnsins er oxun stöðug uppspretta neyslu. Framleiðendur draga úr oxun með þéttingu, yfirborðshúð, vatnskældu rafskautakerfi og hlífðargasi við ofninn.
Aska er leifarnar án kolefnis sem eru eftir eftir bruna. Lítil aska (<0,3% fyrir gæðaflokka) er mikilvæg vegna þess að öskuóhreinindi lækka leiðni, auka oxun og geta mengað stálbaðið.
| Eign | RP | HP | UHP |
|---|---|---|---|
| Magnþéttleiki (g/cm³) | 1,58–1,65 | 1,65–1,72 | 1,68–1,75 |
| Rafmagnsviðnám (µΩ·m) | 7,5–9,5 | 6,5–8,0 | 5,0–7,0 |
| Beygjustyrkur (MPa) | 7–10 | 8–11 | 9–13 |
| Young's stuðull (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1,8–2,5 | 1,2–1,8 | 0,9–1,5 |
| Öskuinnihald (%) | <0,5 | <0,3 | <0,3 |
Athugið: Þetta eru leiðbeinandi iðnaðarsvið, ekki forskrift. Biðjið alltaf um greiningarvottorð framleiðanda fyrir nákvæma lotu sem þú kaupir.
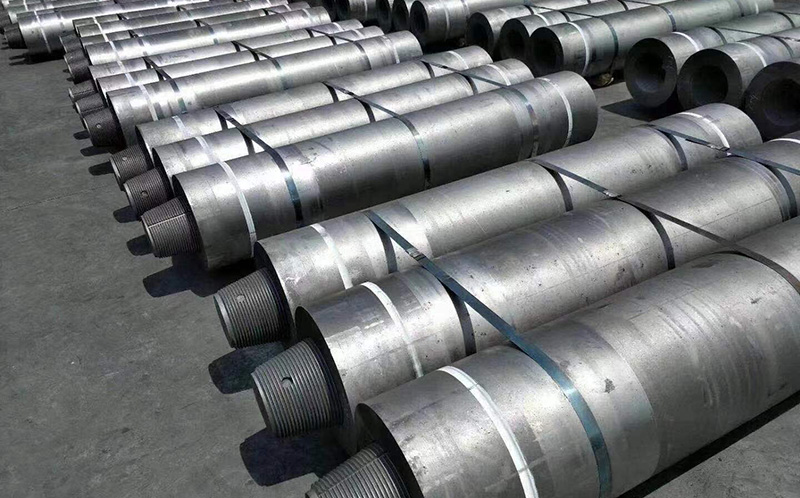
Grafít rafskaut eru flokkuð í þrjár aðalflokkar út frá hráefni og hámarks leyfilegum straumþéttleika. Að velja rétta einkunn hefur bein áhrif á framleiðni ofnsins, rafskautanotkun og heildarkostnað á hvert tonn af stáli.
RP rafskaut eru aðallega gerð úr jarðolíukoki og leyfa lægsta straumþéttleika (venjulega allt að um 17–24 A/cm²). Þeir eru hagkvæmasti kosturinn og henta fyrir smærri ofna, minni aflaðgerðir og minna krefjandi notkun. RP rafskaut eru venjulega afhent í þvermál frá 75 mm til um það bil 500 mm.
HP rafskaut nota blöndu af jarðolíukoki og nálarkóki, sem leyfir hærri straumþéttleika (u.þ.b. 18–25 A/cm²). Þeir bjóða upp á lægri viðnám og betri hitalostþol en RP, sem gerir þá hentug fyrir meðalstóra og stóra ofna þar sem meiri framleiðni er krafist. Dæmigerð þvermál eru á bilinu 200 mm til 600 mm.
UHP rafskaut eru framleidd úr hágæða nálakóki og eru efst á sviðinu og styðja við straumþéttleika sem er um það bil 20–30 A/cm² og hærri. Þeir gefa lægsta viðnám, hæsta þéttleika og besta oxunarþol, og eru nauðsynleg fyrir stóra nútíma UHP ofna (100+ tonna rúmtak) þar sem endingartími rafskauta á hvert tonn af stáli er mikilvægur. UHP rafskaut eru venjulega afhent í þvermál frá 300 mm upp í 800 mm.
| Eiginleiki | RP | HP | UHP |
|---|---|---|---|
| Aðal hráefni | Petroleum coke | Petroleum + nál kók | Premium nál kók |
| Straumþéttleiki (A/cm²) | 17–24 | 18–25 | 20–30+ |
| Dæmigert þvermál (mm) | 75–500 | 200–600 | 300–800 |
| Kostnaður | Lægst | Miðlungs | Hæst |
| Best fyrir | Litlir ofnar, steypur | Miðlungs/stórir ofnar | Stórir UHP stálframleiðsluofnar |
EAF stálframleiðsla stendur fyrir miklum meirihluta neyslu grafít rafskauta um allan heim. Í EAF fara þrjú rafskaut í gegnum ofnþakið og slá boga á brotahleðsluna. Boginn framleiðir hitastig yfir 3.000°C og bráðnar ruslið sem síðan er hreinsað í stál.
Þegar alþjóðlegur stáliðnaður færist frá háofnaleiðum í átt að framleiðslu EAF með lægri kolefniskolefni, heldur eftirspurn eftir hágæða UHP rafskautum áfram að aukast. Nútíma EAF eru einnig í auknum mæli „UHP“ — starfandi á miklu spennuafli — sem gerir meiri kröfur til rafskauts hitalostþols og oxunarþols.
Eftir frumbræðslu er bráðið stál oft flutt í sleifarofn til aukahreinsunar - stillt efnafræði, hitastig og innifalið fyrir steypu. Sleifarofnar nota grafít rafskaut til að endurhita og halda stálinu við nákvæmt hitastig. Vegna þess að sleifarofnar starfa við lægra afl og styttri boga en bræðsluofnar, er rafskautsnotkun á hvert tonn lægri, en stöðug, áreiðanleg rafskaut eru enn nauðsynleg til að stjórna hitastigi.
Kafar ljósbogaofnar framleiða járnblendi (kísiljárn, járnjárn, ferrómangan), kísilmálm, fosfór og aðrar vörur sem ekki eru úr járni. Hér eru rafskaut á kafi í hleðslunni og straumur fer í gegnum byrðina til að mynda hita með viðnámi. Þessir ofnar kunna að nota grafít rafskaut eða, í auknum mæli, rafskaut með stærri þvermál sem eru að stærð fyrir stöðuga notkun yfir langar herferðir.
Val á réttu rafskauti er jafnvægi á færibreytum ofnsins, rekstraraðferðum og heildarkostnaði við eignarhald. Vinndu í gegnum þessi skref:
Rafskautsnotkun er venjulega gefin upp í kílóum á hvert framleitt tonn af stáli (kg/t). Skilningur á helstu tapaðferðum hjálpar þér að mæla birgja og draga úr kostnaði:
Dæmigerð heildarnotkun er á bilinu u.þ.b 1,2–2,5 kg/t fyrir nútíma UHP ofna til hærri gildi fyrir RP rafskaut og smærri ofna. Hver 0,1 kg/t lækkun er bein kostnaðarsparnaður á stórum rekstrarvörum — þess vegna skiptir rafskautsgæði og rétt val á einkunn svo miklu máli.
Að velja réttan rafskautsflokk, þvermál og geirvörtustillingu hefur bein áhrif á framleiðni bræðslu þinnar og kostnað á hvert tonn af stáli. Sem sérhæfður grafít rafskautsframleiðandi og birgir, bjóðum við upp á RP, HP og UHP rafskaut í þvermál frá 75 mm til 800 mm, með fullum greiningarvottorðum og tæknilega aðstoð við stærð ofna.
Segðu fráZhen An tegund ofnsins þíns, afl spenni og núverandi kröfur, og við munum mæla með réttu forskriftinni með samkeppnishæfu tilboði.
.png)