Magnesíum (Mg) er einn mest notaði málmblöndurþátturinn í nútíma gjóskuvinnslu, sem þjónar sem grunnbyggingarsteinn fyrir burðarvirki, valsplötu í flotastigi og háheiðarlegar bílasteypur. Þegar magnesíum er leyst upp í bráðnu áli veitir magnesíum styrkingu í föstu formi, breytir yfirborðsspennu og sameinast frumefnum eins og sílikoni, sinki og kopar til að gera úrkomuherðingu kleift.
Hins vegar er magnesíum alræmt rokgjarnt í bráðnu áli. Við dæmigert bræðsluhitastig (700°C til 760°C) sýnir hreint magnesíum gufuþrýsting nokkrum stærðargráðum hærri en ál, sem leiðir til hraðrar uppgufunar, oxunarbrennslu og flókins sléttar hreyfihvarfa. Meira gagnrýnið, málmvinnslufasajafnvægi ræður því að bæta magnesíum utan nákvæmra stoichiometric marka nái ekki einfaldlega þeim punkti að minnka ávöxtun og mdash; það kynnir alvarlega örbyggingargalla.
Lykilmálmvinnsla Takeaway:Ofgnótt magnesíums dregur úr heitri vinnsluhæfni, veldur alvarlegu slökkvinæmi, veldur hörmulegum millikorna tæringarsprungum (IGSCC), myndar óleysanlega millimálmbrotsfasa og lækkar verulega útpressunarhraða niðurstreymis.
1. Eðlisefnafræði magnesíums í bráðnu áli
Stjórnun magnesíumviðbóta byrjar á því að skilja pyrometallurgical hegðun hreinna magnesíumhleifa sem eru hlaðnir í bráðin álböð.
Hár gufuþrýstingur og mampur; Oxunarhvörf
Við 730°C er gufuþrýstingur hreins magnesíums um það bil 380 Pa, samanborið við minna en 10-7Pa fyrir bráðið ál. Þegar magnesíumhleifar eru settar inn á yfirborð baðsins án vélrænnar dýfingar gufar staðbundið hitastig hratt upp málminn. Ennfremur sýnir magnesíum mun sterkari varmafræðilega sækni í súrefni en ál:
- Bein oxun:2Mg(l)+ O2(g)→ 2MgO(s)
- Spinel myndun:MgO(s)+ 2Al(l)+ 1,5O2(g)→ MgAl2O4(s)
Dross Generation & Verkfæraklæðnaður
Magnesíumaluminat spinel (MgAl2O4) agnir eru einstaklega harðar (Mohs hörku 8) og hafa þéttleika (3,58 g/cm3) nálægt fljótandi áli. Frekar en að aðskilja hreint í yfirborðsdropa, haldast spínelinnihald hangandi um bræðslubaðið.
- Innifalið skorar og slitnar útpressunardeyjur og rúllar rúllum of snemma.
- Þeir valda vírbroti við háhraða kuldateikningu.
- Fyrir hvert 0,10% umframmagn magnesíums sem brennt er í burtu með yfirborðsblossi myndar bræðsluskimun áætlað 1,5 til 2,2 kg af viðbótarskít á hvert tonn af fljótandi málmi.
2. Málmvinnsla og rusl; Gráðasértæk dæmisögur
2.1 6xxx Series (Al-Mg-Si): Stoichiometric vs. " Umfram Silicon" Stefna
Vélrænn styrkur 6xxx röð málmblöndur (AA6063, AA6061, AA6082) fer eftir útfellingarröð metstöðugleika forverafasa β ″-Mg2Sj.
- Stoichiometric hlutfall:Fræðilegt massahlutfall Mg og Si þarf til að framleiða hlutlaust Mg2Si er1.73 : 1.
- Ofgnótt magnesíum refsing:Starfandi yfir 1,73:1 skapar " umfram magnesíum" ástand. Magnesíum í fastri lausn hækkar málmblönduna verulega og#39; háhitaflæðisálag. Iðnaðarútpressunarprófanir staðfesta að fyrir hvert 0,10% Mg sem bætt er við yfir stoichiometric jafnvægi verður að minnka hraða útpressunarhrúta um 15% í 30% til að koma í veg fyrir að yfirborðsslit sé rifið.
- Umfram kísiljafnvægið:Nútíma kaffihús samþykkjaumframkísillæfa, miða á Mg:Si hlutfall á milli1.0 : 1 og 1.3 1(td 0.45% – 0.52% Mg og 0.40% – 0.52% Si). Afgangurinn Si flýtir fyrir gervi öldrun hreyfihvörf án þess að auka heitt extrusion viðnám.
2,2 5xxx röð (Al-Mg): Viðkvæmnisþröskuldur
Óhitameðhöndlaðar 5xxx málmblöndur (AA5052, AA5083, AA5456) treysta á styrkingu og vinnuherðingu í fastri lausn fyrir sjávarskrokk, efnaflutningaskip og frystigeymslu.
- The 3.0% – 3.5% Næmingarmörk:Þó að magnesíum fast leysni nái yfir 15% við eutectic hitastig, fer það niður fyrir 1,5% við stofuhita. Þegar magnesíuminnihald fer yfir 3,0% til 3,5% verður málmblönduna viðkvæmt fyrir hitauppstreymi þegar það verður fyrir þjónustuhita á milli 50°C og 150°C.
- IGSCC Bilun:Yfirmettað Mg dreifist að háhyrndum kornamörkum og myndar samfellt net af anodic β-fasa (Al3Mg2). Í umhverfi sjávarklóríðs leysist þessi markafilma hratt upp og kallar fram skelfilegarIntergranular Stress Corrosion Cracking (IGSCC).
- Álvers Target Window:Fyrir byggingar sjávarplötur eins og AA5083 (forskrift: 4,0% – 4,9% Mg), takmarka eldhús viðbætur við4.20% – 4.45% Mgþó að viðhalda mangani (≥ 0,40%) og krómi til að trufla samfellu kornmarka.
2.3 Steypt málmblöndur (A356 / AlSi7Mg): Sveigjanleiki og rusl; járngildran
Í steypublöndu (A356/A357) veitir kísill bræðsluvökva á meðan magnesíum skilar úrkomuherðingu meðan á T6 hitameðferð stendur.
- Styrkur Aukning:Hver 0,05% Mg aukning eykur uppskerustyrk um það bil 12 til 15 MPa eftir gervi öldrun.
- The π-Fasa Embrittlement:Þegar Mg fer yfir 0,38% til 0,40% í bræðslum sem innihalda bakgrunnsjárn (Fe ≥ 0,12%), sameinast magnesíum járni og sílikoni og myndar brothætt π-fasa millimálmefni (Al8FeMg3Si6). Þessar kínversku agnir leysast ekki upp við staðlaða lausn (535°C–540°C), sem veldur því að lenging minnkar verulega frá ≥ 8% niður fyrir 3%.
- Target Window:Mikilvægar steypur á hjólum og burðarvirkjum í geimferðum takmarka markmagnesíum við0,32% til 0,37%.
3. Grade-Sértæk Magnesíum Hlutfall & Rekstrarmörk
| Málmblendiseinkunn |
Nafnsvið (%) |
Tilvalið Markmið (%) |
Stjórnarhlutfall/mörk |
Afleiðingar umfram magnesíums |
| AA6063 |
0.45 – 0.90 |
0,48 – 0,54 |
Mg:Si = 1,0 & þunnt; 1,3 : 1 |
Mg:Si > 1,73 dregur úr útpressunarhraða um 20% – 30% og grófur botnfall. |
| AA6061 |
0.80 – 1.20 |
0.90 – 1.05 |
Mg:Si ≈ 1.4 – 1.5 : 1 |
Eykur svala næmi; stuðlar að heitu sprungu á yfirborði við DC steypu. |
| AA5083 |
4.00 – 4.90 |
4.20 – 4.45 |
Mn ≥ 0.40% biðminni |
Mg > 4,5% kallar fram samfellt β-fasa mörkafilmur og alvarlegt IGSCC undir hita. |
| AA7075 |
2.10 – 2.90 |
2.25 – 2.50 |
Zn:Mg = 2,4 – 2,8 : 1 |
Mg > 2,6% fellur brothætt T-fasa (Al2Mg3Zn3), lækkun brotseigju. |
| A356.0 |
0.25 – 0.45 |
0.32 – 0.37 |
Fe < 0,12% mörk |
Mg > 0,40% myndar óleysanlegt π-fasa blóðflögur, sem lækkar lengingu undir 3%. |
4. Pyrometallurgical Practice: Hámarka Magnesíum bata
Vegna þess að magnesíum oxast auðveldlega, ræður aðferðir við að bæta við kassi hvort markefnafræði sé náð á skilvirkan hátt:
- Handvirk yfirborð Hleðsla (70% & þunnt; 80% Bati):Hleðsla hreinna hleifa beint á opna baðið veldur því að þeir fljóta, blossa kröftuglega og mynda þungar drossar og MgO gufur.
- Sökkt Bell Plunging (88% – 92% Endurheimt):Forhitaðir hleifar eru læstir í eldföstum bjöllu og settir á kaf í ofnaflinn með því að nota málmstöðuþrýsting í baði til að bæla uppgufun.
- Master Alloy Hleðsla (94% & þunnt; 97% Endurheimt):Með því að kynna magnesíum með Al-Mg (50/50) aðalblendi kemur í veg fyrir blossa vegna meiri málmblönduþéttleika og minni staðbundinnar virkni.
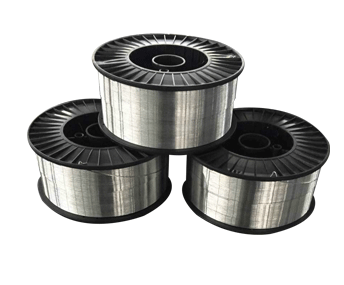
- Sjálfvirk Cored Wire Injection (96% & þunnt; 98% Endurheimt):Að fóðra álklæddan magnesíumvír beint inn í flutningsþvottinn veitir nákvæma samsetningu fyrir afgasun í línu.
5. Bræðsluhreinsun og rusl; Ingot gæðastaðlar
Magnesíum eykur frásog vetnis í bráðnu áli með því að taka upp raka í umhverfinu: Mg(l)+ H2O(g)→ MgO(s)+ 2[H]uppleyst.
- Rotary Degassing:Hjól reka argon blandað með 0,5% til 1,5% Cl2gas til að fljóta sviflausnir spínel og lækka vetnismagn undir 0,12 cm3/100g Al.
- Forsíun úr hella:Bráðnun fer í gegnum 30 til 50 PPI keramikfroðusíur (CFF) til að fanga örinnihald áður en beint er kælt.
- Ingot Forhitun Öryggi:Magnesíumhleifur verður að forhita í 150°C–200°C í að minnsta kosti 2 klukkustundir fyrir hleðslu til að útrýma yfirborðsraka (Mg(OH)2) og koma í veg fyrir sprengingar úr bráðnum málmi.
.png)