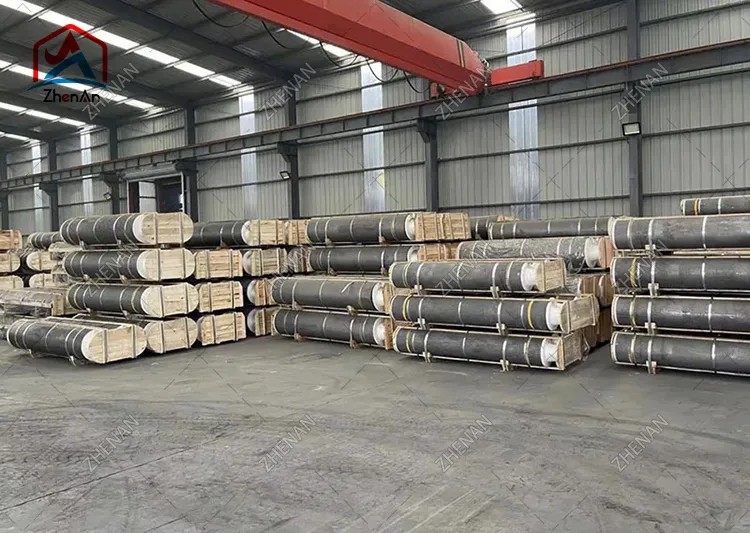
A grafitelektródák az elektromos ívkemencék (EAF) acélgyártásában a legfontosabb fogyóeszközök. Hatalmas – gyakran 100 000 amperes vagy nagyobb – áramot szállítanak a kemencébe, és az elektromos energiát hővé alakítják, amely megolvasztja az acélhulladékot. Ám egy egyszerű fekete hengernek tűnő anyag esetében a grafitelektródák meglepően összetett termékek, amelyeket pontos fizikai tulajdonságok határoznak meg, és több hetes, többlépéses eljárással készülnek.
Ez az útmutató elmagyarázza a kulcstulajdonságok a grafitelektródákról, hogyan alakulnak ezek a tulajdonságok valós teljesítmény, az RP, HP és UHP minőségek közötti különbség, és a teljes kínálat ipari alkalmazások. Legyen Ön acélgyár kezelő, öntödei vezető vagy beszerzési szakember, ez a cikk segít megérteni, mire kell figyelnie – és hogyan válassza ki a megfelelő elektródát a kemencéhez.
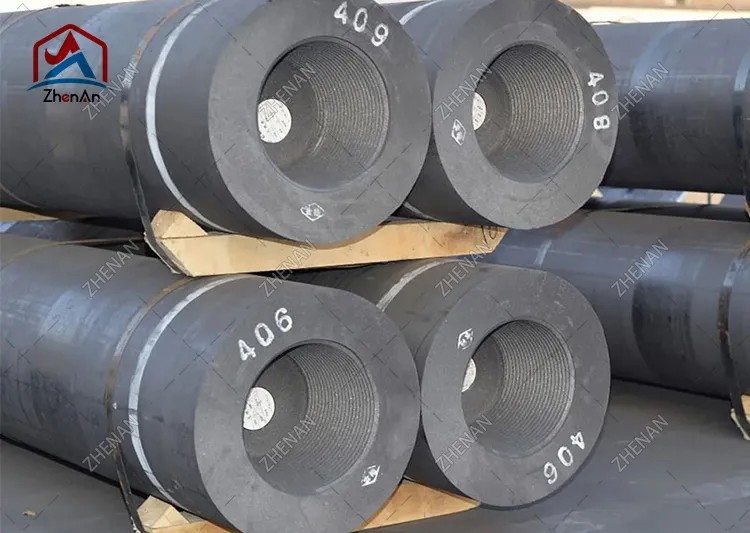
A grafitelektróda elsősorban kőolajkokszból, tűkokszból és kőszénkátrány szurokból készült hengeres vezető, amelyet rendkívül magas hőmérsékleten sütnek, majd grafitizálnak. Az eredmény egy sűrű, alacsony ellenállású széntest, amely ellenáll az intenzív hő-, elektromos és mechanikai körülményeknek egy elektromos ívkemencében.
Szerkezetileg az elektródarendszer két részből áll:
Mivel egyetlen darab sem elég hosszú ahhoz, hogy a kemence tetejétől le az olvadt fürdőig érjen, több elektródaszakaszt csavaroznak össze kúpos menetes csatlakozókkal. Mivel a hegy az olvadás során elfogy, új szakaszok kerülnek a tetejére – ez egy folyamatos „etetési” folyamat.
A háromfázisú váltakozó áramú elektromos ívkemencékhez általában három elektródát helyeznek el háromszög alakban. Mindegyik elektróda, a kemence teteje és az olvadt fém együtt alkotják az ívet fenntartó elektromos áramkört.
A grafitot azért választották elektródáknak, mert egyedülállóan ötvözi a négy olyan tulajdonságot, amelyeket egyetlen más megfizethető anyag sem kínál ipari méretekben:
A gyártási folyamat megértése megmagyarázza, hogy a tulajdonságok miért változnak a minőség és a minőség közöttgrafit elektródákprémiumot parancsol. A szabványos gyártási útvonal a következő fő lépéseket tartalmazza:
A teljes ciklus eltarthat több hétig, ami az egyik oka annak, hogy az elektródák ellátása érzékeny a piaci ciklusokra, és ezért számítanak az átfutási idők a beszerzésben.
A mérnökök és a beszerzési csoportok a következő tulajdonságokat értékelik az elektróda meghatározásakor. Az értékeket a következőképpen adjuk meg tipikus tartományok kereskedelmi osztályokhoz; a pontos adatok gyártónként és minőségenként változnak.
Az ellenállás azt méri, hogy az elektróda milyen erősen ellenzi az áramot. Az alacsonyabb jobb: az alacsonyabb ellenállás azt jelenti, hogy az elektródán belül kevesebb elektromos energia veszít hőként, így több energia éri el az ívet. Az UHP elektródák érik el a legalacsonyabb értéket (tipikusan 5-7 µΩ·m) a tűkoksznak és a teljes grafitozásnak köszönhetően, míg az RP elektródák magasabbak (körülbelül 7,5-9,5 µΩ·m).
A hajlítási (hajlítási) szilárdság a mechanikai törésekkel szembeni ellenállást jelzi a kezelés, az oszlopszerelés során, valamint az olvadás során fellépő hő- és mechanikai igénybevételekkel szemben – különösen a törmelék beürülése és a tető mozgása során. A nagyobb szilárdság csökkenti a mellbimbó- és elektródatörés kockázatát, ami az állásidő és a termelékenység csökkenésének egyik fő oka.
A térfogatsűrűség azt tükrözi, hogy az elektróda mennyire tömör és tömör. A sűrűbb elektródák általában kisebb ellenállásúak, nagyobb szilárdsággal és jobb oxidációs ellenállással rendelkeznek, mivel kisebb a belső porozitása az oxigén megtámadásának. A tipikus értékek körülbelül 1,58 g/cm³ (RP) és 1,75 g/cm³ (UHP) között mozognak.
A rugalmassági modulus a merevséget írja le. Valójában a mérsékelt modulus kívánatos: a túl merev elektróda átadja a hőfeszültséget, és hajlamosabb a repedésre, míg a túl puha elektróda deformálódhat. A szilárdság és a modulus közötti egyensúly az elektróda tervezésének alapvető része.
Az alacsony és egyenletes hőtágulás minimálisra csökkenti a repedést, amikor az elektróda hegye gyorsan felmelegszik az ívgyújtás során. A tűkoksz orientált szerkezete HP ésUHP elektródákalacsonyabb és egyenletesebb CTE, amely központi szerepet játszik a kiváló hősokkállóságban.
A grafit durván 400-500°C feletti levegőben kezd jelentős mértékben oxidálódni. Mivel az elektróda oldalfelülete a kemence légkörének van kitéve, az oxidáció folyamatos fogyasztási forrás. A gyártók csökkentik az oxidációt a tömörítés, a felületi bevonatok, a vízhűtéses elektródarendszerek és a kemencénél alkalmazott inertgáz-árnyékolás révén.
A hamu az égés után visszamaradt szénmentes maradék. Az alacsony hamutartalom (<0,3% minőségi osztályoknál) azért fontos, mert a hamuszennyeződések csökkentik a vezetőképességet, fokozzák az oxidációt, és szennyezhetik az acélfürdőt.
| Tulajdonság | RP | HP | UHP |
|---|---|---|---|
| Térfogatsűrűség (g/cm³) | 1,58–1,65 | 1,65–1,72 | 1,68–1,75 |
| Elektromos ellenállás (µΩ·m) | 7,5–9,5 | 6,5–8,0 | 5,0–7,0 |
| Hajlítószilárdság (MPa) | 7–10 | 8–11 | 9–13 |
| Young-modulus (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1,8–2,5 | 1,2–1,8 | 0,9–1,5 |
| Hamutartalom (%) | <0,5 | <0.3 | <0.3 |
Megjegyzés: Ezek tájékoztató jellegűek, nem specifikációk. Mindig kérje a gyártó elemzési tanúsítványát a vásárolt tételre vonatkozóan.
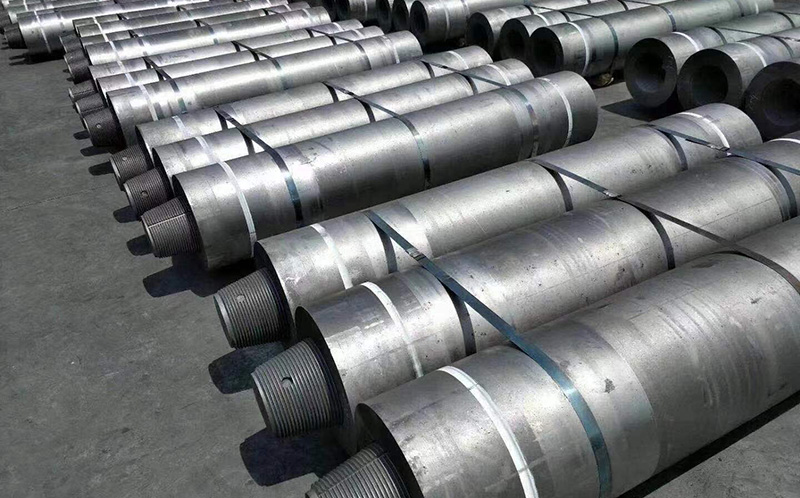
A grafitelektródákat a nyersanyag és a legnagyobb megengedett áramsűrűség alapján három fő osztályba sorolják. A megfelelő minőség kiválasztása közvetlenül befolyásolja a kemence termelékenységét, az elektródafogyasztást és az acél tonnánkénti összköltségét.
Az RP elektródák elsősorban kőolajkokszból készülnek, és lehetővé teszik a legalacsonyabb áramsűrűséget (általában körülbelül 17-24 A/cm²). Ezek a leggazdaságosabb opciók, és alkalmasak kisebb kemencékhez, kisebb teljesítményű műveletekhez és kevésbé igényes alkalmazásokhoz. Az RP elektródákat általában 75 mm és körülbelül 500 mm közötti átmérőben szállítják.
A HP elektródák petróleumkoksz és tűkoksz keverékét használják, ami nagyobb áramsűrűséget tesz lehetővé (körülbelül 18–25 A/cm²). Alacsonyabb ellenállást és jobb hőlökésállóságot kínálnak, mint az RP, így alkalmasak közepes és nagy kemencékhez, ahol nagyobb termelékenységre van szükség. A tipikus átmérők körülbelül 200 mm és 600 mm között vannak.
Az UHP elektródák prémium tűkokszból készülnek, és a tartomány csúcsát képviselik, és nagyjából 20–30 A/cm² vagy annál nagyobb áramsűrűséget támogatnak. A legalacsonyabb ellenállást, a legnagyobb sűrűséget és a legjobb oxidációs ellenállást biztosítják, és elengedhetetlenek a nagy modern UHP kemencékhez (100+ tonna kapacitás), ahol az elektródák élettartama egy tonnánként kritikus acél. Az UHP elektródákat általában 300 mm és 800 mm közötti átmérőben szállítják.
| Funkció | RP | HP | UHP |
|---|---|---|---|
| Elsődleges nyersanyag | Kőolajkoksz | Kőolaj + tűkoksz | Prémium tűkoksz |
| Áramsűrűség (A/cm²) | 17–24 | 18–25 | 20-30+ |
| Tipikus átmérő (mm) | 75–500 | 200-600 | 300-800 |
| Költség | Legalacsonyabb | Közepes | Legmagasabb |
| A legjobb | Kis kemencék, öntödék | Közepes/nagy kemencék | Nagyméretű UHP acélgyártó kemencék |
Az EAF acélgyártás teszi ki a grafitelektróda-felhasználás túlnyomó többségét világszerte. Az EAF-ben három elektróda halad át a kemence tetején, és ívet üt be a hulladéktöltetre. Az ív 3000 °C feletti hőmérsékletet produkál, megolvasztja a törmeléket, amelyet azután acéllá finomítanak.
Ahogy a globális acélipar a nagyolvasztó kemencékről az alacsonyabb szén-dioxid-kibocsátású EAF-gyártásra vált, a kiváló minőségű UHP elektródák iránti kereslet folyamatosan nő. A modern EAF-ek is egyre inkább "UHP"-k – nagy transzformátorteljesítménnyel működnek –, ami nagyobb követelményeket támaszt az elektródák hősokkállóságával és oxidációval szembeni ellenállásával szemben.
Az elsődleges olvasztás után az olvadt acélt gyakran áthelyezik egy üstkemencébe másodlagos finomítás céljából – az öntés előtt beállítják a kémiát, a hőmérsékletet és a zárványokat. Az üstkemencék grafitelektródákat használnak az acél újramelegítésére és pontos hőmérsékleten tartására. Mivel az üstkemencék kisebb teljesítménnyel és rövidebb íven működnek, mint az olvasztókemencék, az elektródák tonnánkénti fogyasztása alacsonyabb, de a konzisztens, megbízható elektródák továbbra is elengedhetetlenek a hőmérséklet szabályozásához.
A merülő ívkemencékben vasötvözetek (ferroszilícium, ferrokróm, ferromangán), fémszilícium, foszfor és egyéb színesfém termékek készülnek. Itt az elektródák a töltésbe merülnek, és az áram áthalad a terhelésen, hogy ellenállással hőt termeljen. Ezekben a kemencékben grafitelektródákat vagy egyre nagyobb átmérőjű elektródákat használhatnak, amelyek hosszú távú működésre alkalmasak.
A megfelelő elektróda kiválasztása a kemence paramétereinek, az üzemeltetési gyakorlatnak és a teljes birtoklási költségnek az egyensúlyán alapul. Végezze el a következő lépéseket:
Az elektródafogyasztást általában kilogramm/tonna előállított acélban fejezik ki (kg/t). A fő veszteségmechanizmusok megértése segít a beszállítók összehasonlításában és a költségek csökkentésében:
A tipikus összfogyasztás kb 1,2-2,5 kg/t modern UHP kemencéknél magasabb értékekre RP elektródák és kisebb kemencék esetében. Minden 0,1 kg/t csökkentés közvetlen költségmegtakarítást jelent egy nagy mennyiségű fogyóeszköz esetében – ezért nagyon fontos az elektródák minősége és a megfelelő minőségválasztás.
A megfelelő elektródaminőség, -átmérő és -elrendezés közvetlen hatással van az olvasztási termelékenységére és az acél tonnánkénti költségére. Speciális grafitelektródagyártóként és -szállítóként RP, HP és UHP elektródákat biztosítunk 75 mm és 800 mm közötti átmérőben, teljes elemzési tanúsítvánnyal és a kemence méretezésének műszaki támogatásával.
MonddZhen An kemence típusa, transzformátor teljesítménye és áramigénye, és versenyképes árajánlattal ajánljuk a megfelelő specifikációt.
.png)