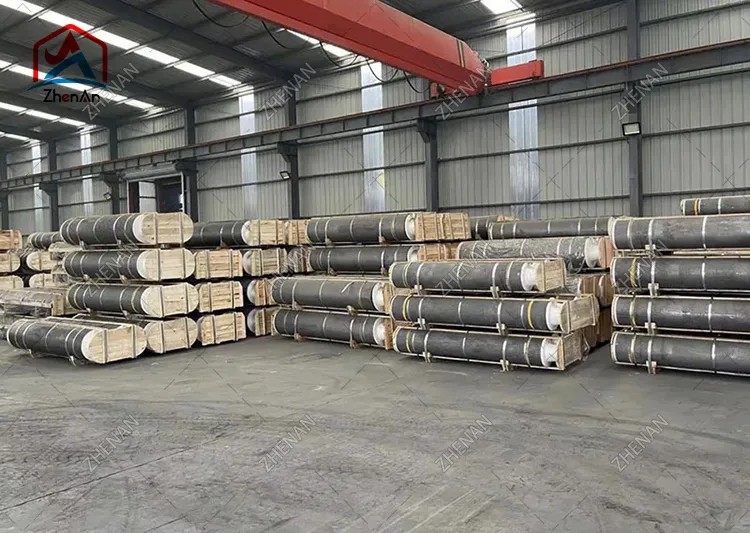
Les électrodes de graphite sont le consommable le plus important dans la fabrication de l’acier au four à arc électrique (EAF). Ils transportent d'énormes courants – souvent 100 000 ampères ou plus – dans le four, convertissant l'énergie électrique en chaleur qui fait fondre la ferraille. Pourtant, pour un matériau qui ressemble à un simple cylindre noir, les électrodes de graphite sont des produits étonnamment complexes, définis par des propriétés physiques précises et fabriqués selon un processus en plusieurs semaines et en plusieurs étapes.
Ce guide explique le propriétés clés des électrodes de graphite, comment ces propriétés se traduisent en performances du monde réel, la différence entre les qualités RP, HP et UHP, et la gamme complète de applications industrielles. Que vous soyez exploitant d'aciérie, directeur de fonderie ou spécialiste des achats, cet article vous aidera à comprendre ce qu'il faut rechercher et comment sélectionner la bonne électrode pour votre four.
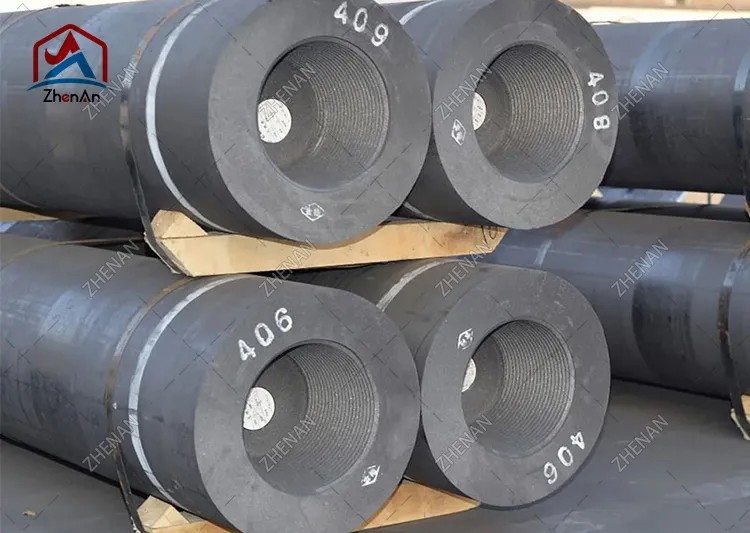
Une électrode en graphite est un conducteur cylindrique composé principalement de coke de pétrole, de coke d'aiguilles et de brai de goudron de houille, qui est cuit puis graphité à des températures extrêmement élevées. Le résultat est un corps en carbone dense et à faible résistance, capable de résister aux conditions thermiques, électriques et mécaniques intenses à l’intérieur d’un four à arc électrique.
Structurellement, un système d'électrodes se compose de deux parties :
Étant donné qu'aucune pièce n'est suffisamment longue pour atteindre le toit du four jusqu'au bain fondu, plusieurs sections d'électrodes sont vissées ensemble à l'aide de raccords filetés coniques. Au fur et à mesure que la pointe est consommée lors de la fusion, de nouvelles sections sont ajoutées au sommet – un processus « d'alimentation » continu.
Trois électrodes sont généralement disposées selon un motif triangulaire pour un four à arc électrique à courant alternatif triphasé. Chaque électrode, le toit du four et le métal en fusion forment ensemble le circuit électrique qui entretient l'arc.
Le graphite est choisi pour les électrodes car il combine de manière unique quatre propriétés qu'aucun autre matériau abordable n'offre à l'échelle industrielle :
Comprendre le processus de fabrication explique pourquoi les propriétés varient entre les qualités et pourquoi la qualitéélectrodes de graphitecommandez une prime. Le parcours de production standard implique ces étapes majeures :
Le cycle entier peut prendre plusieurs semaines, ce qui explique en partie pourquoi l'approvisionnement en électrodes est sensible aux cycles du marché et pourquoi les délais de livraison sont importants dans l'approvisionnement.
Les propriétés suivantes sont celles que les ingénieurs et les équipes d'approvisionnement évaluent lors de la spécification d'une électrode. Les valeurs sont données comme gammes typiques pour les qualités commerciales ; les chiffres exacts varient selon le fabricant et la qualité.
La résistivité mesure la force avec laquelle l'électrode s'oppose au flux de courant. Plus bas c'est mieux: une résistivité plus faible signifie moins d'énergie électrique perdue sous forme de chaleur à l'intérieur de l'électrode elle-même, donc plus d'énergie atteint l'arc. Les électrodes UHP atteignent les valeurs les plus basses (généralement 5 à 7 µΩ·m) grâce au coke d'aiguille et à la graphitisation complète, tandis que les électrodes RP sont plus élevées (environ 7,5 à 9,5 µΩ·m).
La résistance à la flexion (flexion) indique la résistance à la rupture mécanique lors de la manipulation, de l'assemblage des colonnes et aux contraintes thermiques et mécaniques de la fusion, en particulier les effondrements de ferraille et les mouvements du toit. Une résistance plus élevée réduit le risque de rupture des embouts et des électrodes, qui constitue une cause majeure de temps d'arrêt et de perte de productivité.
La densité apparente reflète la solidité et la compacité de l'électrode. Les électrodes plus denses ont généralement une résistivité plus faible, une résistance plus élevée et une meilleure résistance à l'oxydation, car il y a moins de porosité interne que l'oxygène peut attaquer. Les valeurs typiques vont d'environ 1,58 g/cm³ (RP) à 1,75 g/cm³ (UHP).
Le module élastique décrit la rigidité. Un module modéré est en effet souhaitable : une électrode trop rigide transmet les contraintes thermiques et est plus sujette aux fissures, tandis qu'une électrode trop molle peut se déformer. L’équilibre entre résistance et module est un élément essentiel de la conception des électrodes.
Une dilatation thermique faible et uniforme minimise les fissures lorsque la pointe de l'électrode chauffe rapidement pendant l'allumage de l'arc. La structure orientée du Needle Coke donne du HP etÉlectrodes UHPun CTE plus faible et plus uniforme, qui est essentiel à leur résistance supérieure aux chocs thermiques.
Le graphite commence à s'oxyder de manière significative dans l'air au-dessus d'environ 400 à 500°C. Puisque la surface latérale d’une électrode est exposée à l’atmosphère du four, l’oxydation est une source continue de consommation. Les fabricants réduisent l'oxydation grâce à la densification, aux revêtements de surface, aux systèmes d'électrodes refroidis à l'eau et à la protection contre les gaz inertes au niveau du four.
Les cendres sont les résidus non carbonés laissés après la combustion. Un faible taux de cendres (<0,3 % pour les qualités) est important car les impuretés de cendres diminuent la conductivité, augmentent l'oxydation et peuvent contaminer le bain d'acier.
| Propriété | PR | HP | UHP |
|---|---|---|---|
| Densité apparente (g/cm³) | 1,58-1,65 | 1,65-1,72 | 1,68-1,75 |
| Résistivité électrique (µΩ·m) | 7,5 à 9,5 | 6,5 à 8,0 | 5,0 à 7,0 |
| Résistance à la flexion (MPa) | 7-10 | 8-11 | 9-13 |
| Module de Young (GPa) | 7-11 | 8-12 | 9-14 |
| ETC (×10⁻⁶/°C) | 1,8-2,5 | 1,2 à 1,8 | 0,9 à 1,5 |
| Teneur en cendres (%) | <0,5 | <0,3 | <0,3 |
Remarque : Il s’agit de plages indicatives pour l’industrie et non d’une spécification. Demandez toujours le certificat d’analyse du fabricant pour le lot exact que vous achetez.
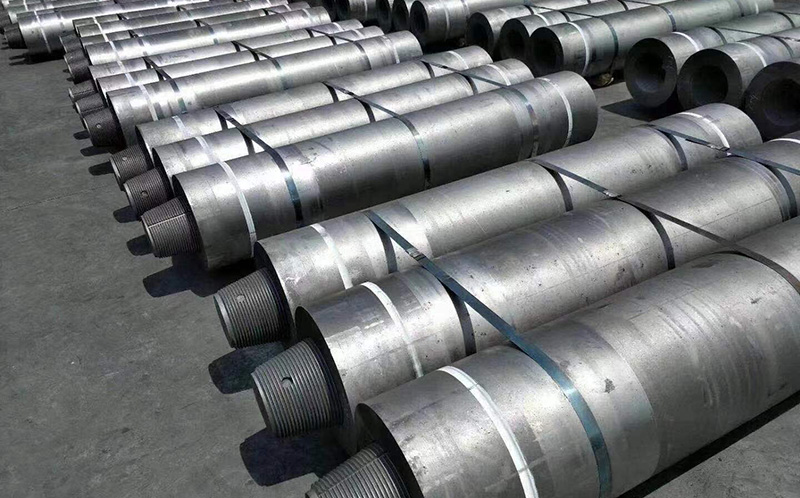
Les électrodes de graphite sont classées en trois qualités principales en fonction de la matière première et de la densité de courant maximale autorisée. Le choix de la bonne nuance affecte directement la productivité du four, la consommation d'électrodes et le coût total par tonne d'acier.
Les électrodes RP sont fabriquées principalement à partir de coke de pétrole et permettent les densités de courant les plus faibles (généralement jusqu'à environ 17-24 A/cm²). Ils constituent l’option la plus économique et conviennent aux fours plus petits, aux opérations à faible consommation et aux applications moins exigeantes. Les électrodes RP sont généralement fournies dans des diamètres allant de 75 mm à environ 500 mm.
Les électrodes HP utilisent un mélange de coke de pétrole et de coke d'aiguille, permettant des densités de courant plus élevées (environ 18 à 25 A/cm²). Ils offrent une résistivité plus faible et une meilleure résistance aux chocs thermiques que le RP, ce qui les rend adaptés aux fours de taille moyenne et grande où une productivité plus élevée est requise. Les diamètres typiques vont d'environ 200 mm à 600 mm.
Les électrodes UHP sont fabriquées à partir de coke aiguilleté de première qualité et représentent le haut de gamme, supportant des densités de courant d'environ 20 à 30 A/cm² et plus. Ils offrent la résistivité la plus faible, la densité la plus élevée et la meilleure résistance à l'oxydation, et sont essentiels pour les grands fours UHP modernes (capacité de plus de 100 tonnes) où la durée de vie des électrodes par tonne d'acier est essentielle. Les électrodes UHP sont généralement fournies dans des diamètres allant de 300 mm à 800 mm.
| Caractéristique | PR | HP | UHP |
|---|---|---|---|
| Matière première primaire | Coke de pétrole | Pétrole + coke aiguilleté | Coke à l'aiguille de qualité supérieure |
| Densité de courant (A/cm²) | 17-24 | 18-25 | 20-30+ |
| Diamètre typique (mm) | 75-500 | 200 à 600 | 300 à 800 |
| Coût | Le plus bas | Moyen | Le plus haut |
| Idéal pour | Petits fourneaux, fonderies | Fours moyens/grands | Grands fours sidérurgiques UHP |
La fabrication d’acier EAF représente la grande majorité de la consommation d’électrodes de graphite dans le monde. Dans un EAF, trois électrodes traversent le toit du four et projettent un arc sur la charge de ferraille. L'arc produit des températures supérieures à 3 000°C, faisant fondre la ferraille, qui est ensuite raffinée en acier.
Alors que l’industrie sidérurgique mondiale délaisse les hauts fourneaux pour se tourner vers une production d’EAF à faible teneur en carbone, la demande d’électrodes UHP de haute qualité continue de croître. Les EAF modernes sont également de plus en plus « UHP » – fonctionnant à une puissance de transformateur élevée – ce qui impose des exigences plus élevées en matière de résistance aux chocs thermiques et à l'oxydation des électrodes.
Après la fusion primaire, l'acier en fusion est souvent transféré vers un four de poche pour un affinage secondaire – en ajustant la chimie, la température et les inclusions avant la coulée. Les fours-poches utilisent des électrodes en graphite pour réchauffer et maintenir l'acier à des températures précises. Étant donné que les fours à poches fonctionnent à une puissance inférieure et à un arc plus court que les fours de fusion, la consommation d'électrodes par tonne est inférieure, mais des électrodes cohérentes et fiables restent essentielles au contrôle de la température.
Les fours à arc submergé produisent des ferroalliages (ferrosilicium, ferrochrome, ferromanganèse), du silicium métal, du phosphore et d'autres produits non ferreux. Ici, les électrodes sont immergées dans la charge et le courant traverse la charge pour générer de la chaleur par résistance. Ces fours peuvent utiliser des électrodes en graphite ou, de plus en plus, des électrodes de plus grand diamètre dimensionnées pour un fonctionnement continu sur de longues campagnes.
La sélection de la bonne électrode est un équilibre entre les paramètres du four, les pratiques d'exploitation et le coût total de possession. Suivez ces étapes :
La consommation d'électrodes est normalement exprimée en kilogrammes par tonne d'acier produite (kg/t). Comprendre les principaux mécanismes de perte vous aide à comparer les fournisseurs et à réduire les coûts :
La consommation totale typique varie d'environ 1,2 à 2,5 kg/tonne pour les fours UHP modernes à des valeurs plus élevées pour les électrodes RP et les fours plus petits. Chaque réduction de 0,1 kg/t représente une économie directe sur un consommable en grand volume — c'est pourquoi la qualité des électrodes et la sélection correcte de la qualité sont si importantes.
Le choix de la nuance, du diamètre et de la configuration des électrodes appropriés a un impact direct sur votre productivité de fusion et votre coût par tonne d'acier. En tant que fabricant et fournisseur spécialisé d'électrodes en graphite, nous fournissons des électrodes RP, HP et UHP dans des diamètres de 75 mm à 800 mm, avec des certificats d'analyse complets et une assistance technique pour le dimensionnement du four.
DireZhen An votre type de four, la puissance du transformateur et vos besoins en courant, et nous vous recommanderons les bonnes spécifications avec un devis compétitif.
.png)