Le magnésium (Mg) est l'un des éléments d'alliage les plus largement utilisés dans la pyrométallurgie moderne, servant de base aux extrusions ouvrées structurelles, aux tôles laminées de qualité navale et aux pièces moulées automobiles de haute intégrité. Lorsqu'il est dissous dans de l'aluminium fondu, le magnésium assure le renforcement de la solution solide, modifie la tension superficielle et se combine avec des éléments tels que le silicium, le zinc et le cuivre pour permettre le durcissement par précipitation.
Cependant, le magnésium est notoirement volatil dans l'aluminium fondu Aux températures de fusion typiques (700 & deg ; C à 760 & deg ; C), le magnésium pur présente une pression de vapeur plusieurs ordres de grandeur supérieure à celle de l'aluminium, ce qui entraîne une vaporisation rapide, un brûlage par oxydation et une cinétique complexe des scories Plus critique, les équilibres de phase métallurgique dictent que l'ajout de magnésium en dehors des limites stoechiométriques précises n'atteint pas simplement un point de rendements et de tirets décroissants ; il introduit de graves défauts microstructuraux.
Plats à emporter clés de la métallurgie :Un excès de magnésium réduit l'ouvrabilité à chaud, provoque une sensibilité de trempe sévère, induit une fissuration par corrosion sous contrainte intergranulaire catastrophique (IGSCC), forme des phases de fragilisation intermétalliques insolubles et réduit considérablement les vitesses d'extrusion en aval.
1. Chimie physique du magnésium dans l'aluminium fondu
La gestion des additions de magnésium commence par la compréhension du comportement pyrométallurgique des lingots de magnésium pur chargés dans des bains d'aluminium fondu.
Pression de vapeur élevée et amp ; Cinétique d'oxydation
À 730 & degré ; C, la pression de vapeur du magnésium pur est d'environ 380 Pa, contre moins de 10-7Pa pour l'aluminium fondu Lorsque les lingots de magnésium sont introduits à la surface du bain sans immersion mécanique, les températures locales vaporisent rapidement le métal Par ailleurs, le magnésium présente une affinité thermodynamique pour l'oxygène beaucoup plus forte que l'aluminium :
- Oxydation directe :2 mg(l)+O2(g)→ 2MgO(s)
- Formation Spinel :MgO(s)+ 2Al(l)+ 1,5O2(g)→ MgAl2O4(s)
Génération de scories & amp ; Usure d'outils
Spinelle d'aluminate de magnésium (MgAl2O4) les particules sont exceptionnellement dures (dureté Mohs 8) et possèdent une densité (3,58 g/cm3) proche de l'aluminium liquide Plutôt que de se séparer proprement dans les scories de surface, les inclusions de spinelles restent en suspension dans tout le bain de fusion.
- Les inclusions entaillent et usent prématurément les filières d'extrusion et les rouleaux de laminage.
- Ils provoquent la rupture du fil lors du tréfilage à froid à grande vitesse.
- Pour chaque excès de magnésium de 0,10 % brûlé par torchage de surface, l'écrémage à l'état fondu génère environ 1,5 à 2,2 kg de scories supplémentaires par tonne de métal liquide.
2. Métallurgie des alliages et amp ; Études de cas spécifiques à chaque année
Série 2.1 6xxx (Al-Mg-Si) : Stoechiométrique vs. " ; Excès de silicium et de quota ; Stratégie
La résistance mécanique des alliages de la série 6xxx (AA6063, AA6061, AA6082) dépend de la séquence de précipitation de la phase précurseur métastable &beta ; & Prime ;-Mg2Si.
- Le rapport stœchiométrique :Le rapport massique théorique de Mg sur Si nécessaire pour produire du Mg neutre2Si est1.73 : 1.
- La pénalité excessive en magnésium :Fonctionner au-dessus de 1,73 :1 crée un " ; excès de magnésium" ; état Le magnésium en solution solide élève considérablement la contrainte d'écoulement à haute température de l'alliage' ; Les essais d'extrusion industrielle confirment que pour chaque 0,10 % de Mg ajouté au-dessus de l'équilibre stoechiométrique, la vitesse du vérin d'extrusion doit être réduite de 15 % à 30 % pour éviter la déchirure de la surface du profil.
- L'équilibre excédentaire du silicium :Les maisons de retraite modernes adoptent unexcès de siliciumpratique, ciblant un rapport Mg : Si entre1,0 : 1 et 1,3 : 1(par exemple, 0,45 % & ndash ; 0,52 % Mg et 0,40 % & ndash ; 0,52 % Si).Le surplus de Si accélère la cinétique de vieillissement artificiel sans augmenter la résistance à l'extrusion à chaud.
2.2 Série 5xxx (Al-Mg) : Le seuil de sensibilisation
Les alliages 5xxx non traitables thermiquement (AA5052, AA5083, AA5456) reposent sur le renforcement des solutions solides et l'écrouissage des coques marines, des chimiquiers et du stockage cryogénique.
- La limite de sensibilisation de 3,0 % et ndash ; Limite de sensibilisation de 3,5 % :Alors que la solubilité solide du magnésium atteint plus de 15 % aux températures eutectiques, elle descend en dessous de 1,5 % à température ambiante Lorsque la teneur en magnésium dépasse 3,0 % à 3,5 %, l'alliage devient vulnérable à la sensibilisation thermique lorsqu'il est exposé à des températures de service comprises entre 50 & degrés ; C et 150 & degrés ; C.
- Échec de l'IGSCC :Le Mg sursaturé diffuse vers les joints de grains à angle élevé, formant un réseau continu de phase anodique & bêta ; (Al3Mg2). Dans les environnements de chlorure marins, ce film limite se dissout rapidement, déclenchant des catastrophesCraquage par corrosion sous contrainte intergranulaire (IGSCC).
- Fenêtre cible de la fonderie :Pour les plaques marines structurelles comme AA5083 (spécification : 4,0 % & ndash ; 4,9 % Mg), les casthouses limitent les ajouts4,20%– 4,45% Mgtout en maintenant le manganèse (&ge ; 0,40 %) et le chrome pour perturber la continuité des joints de grains.
2.3 Alliages moulés (A356 /AlSi7Mg) : Ductilité et amp ; le piège à fer
Dans les alliages de coulée hypoeutectique (A356/A357), le silicium assure la fluidité à l'état fondu tandis que le magnésium assure un durcissement par précipitation pendant le traitement thermique T6.
- Incrément de force :Chaque incrément de 0,05 % de Mg augmente la limite d'élasticité d'environ 12 à 15 MPa après vieillissement artificiel.
- La fragilisation de phase &pi ; :Lorsque Mg dépasse 0,38 % à 0,40 % dans les matières fondues contenant de la fonte de fond (Fe &ge ; 0,12 %), le magnésium se combine avec le fer et le silicium pour former des & pi ; intermétalliques en phase fragile (Al8FeMg3Si6). Ces particules en écriture chinoise ne se dissolvent pas lors de la solutionnisation standard (535 & deg ; C & ndash ; 540 & deg ; C), provoquant une forte baisse de l'allongement de &ge ; 8 % à moins de 3 %.
- Fenêtre cible :Les pièces moulées critiques pour roues automobiles et aérospatiales structurelles limitent le magnésium cible0,32% à 0,37%.
3. ratios et amplis de magnésium spécifiques à la qualité ; Limites opérationnelles
| Qualité alliage |
Plage nominale ( %) |
Cible idéale ( %) |
Ratio de gouvernance/limite |
Conséquences de l'excès de magnésium |
| AA6063 |
0,45 – 0,90 |
0,48 – 0,54 |
Mg:Si = 1,0 &ndash ; 1,3 : 1 |
Mg : Si & gt ; 1,73 réduit les vitesses d'extrusion de 20 % & ndash ; 30 % et grossit précipite. |
| AA6061 |
0,80 – 1,20 |
0,90 – 1,05 |
Mg:Si ≈ 1,4 &ndash ; 1,5 : 1 |
Augmente la sensibilité à la trempe ; favorise la fissuration à chaud de la surface pendant la coulée CC. |
| AA5083 |
16h00 – 4h90 |
4.20 – 4.45 |
Mn≥ 0,40% de tampon |
Mg> ; 4,5 % déclenchent des films limites de phase & bêta ; continus et un IGSCC sévère sous chaleur. |
| AA7075 |
2.10 – 2.90 |
2h25 – 2h50 |
Zn:Mg = 2,4 &ndash ; 2,8 : 1 |
Mg> ; 2,6 % précipite la phase T fragile (Al2Mg3Zn3), abaissant la ténacité à la rupture. |
| A356.0 |
0,25 – 0,45 |
0,32 – 0,37 |
Fe< ; Limite de 0,12% |
Mg> ; 0,40 % forme des plaquettes insolubles en phase & pi ;, laissant tomber l'allongement en dessous de 3 %. |
4. Pratique pyrométallurgique : maximiser la récupération du magnésium
Étant donné que le magnésium s'oxyde facilement, les techniques d'ajout de cashouse dictent si la chimie cible est atteinte efficacement :
- Charge de surface manuelle (70 % & ndash ; 80 % de récupération) :Charger des lingots purs directement sur le bain ouvert les fait flotter, s'évaser violemment et générer de fortes scories et fumées de MgO.
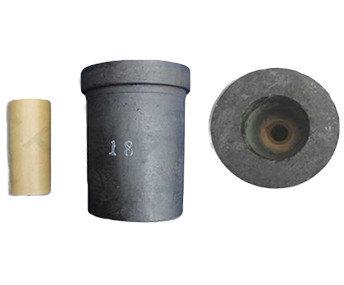
- Plongée sous-mergée de la cloche (88 % et ndash ; 92 % de récupération) :Les lingots préchauffés sont enfermés dans une cloche réfractaire et immergés dans le foyer du four, en utilisant la pression métallostatique du bain pour supprimer la vaporisation.
- Charge principale en alliage (94 % et ndash ; récupération de 97 %) :L'introduction de magnésium via l'alliage maître Al-Mg (50/50) évite l'évasement en raison d'une densité d'alliage plus élevée et d'une activité localisée plus faible.
- Injection automatisée de fil fourré (96 % et ndash ; récupération de 98 %) :L'alimentation en fil de magnésium gainé d'aluminium directement dans la laveuse de transfert permet un détourage de composition précis avant le dégazage en ligne.
5. Affinage de fusion et amp ; Normes de qualité des lingots
Le magnésium augmente l'absorption d'hydrogène dans l'aluminium fondu via la captation de l'humidité ambiante : Mg(l)+H2O(g)→ MgO(s)+ 2[H]dissous.
- Dégazage rotatif :Les maisons en rangée contiennent de l'argon mélangé avec 0,5 % à 1,5 % de Cl2gaz pour faire flotter les inclusions de spinelles en suspension et abaisser les niveaux d'hydrogène en dessous de 0,12 cm3/100g Al.
- Filtration avant coulée :La fusion passe à travers 30 à 50 filtres en mousse céramique (CFF) PPI pour piéger les micro-inclusions avant la coulée à refroidissement direct.
- Sécurité du préchauffage des lingots :Les lingots de magnésium doivent être préchauffés à 150 & degré ; C & ndash ;200 & deg ; C pendant au moins 2 heures avant la charge pour éliminer l'humidité de surface (Mg (OH)2) et empêcher les explosions de métaux en fusion.
.png)