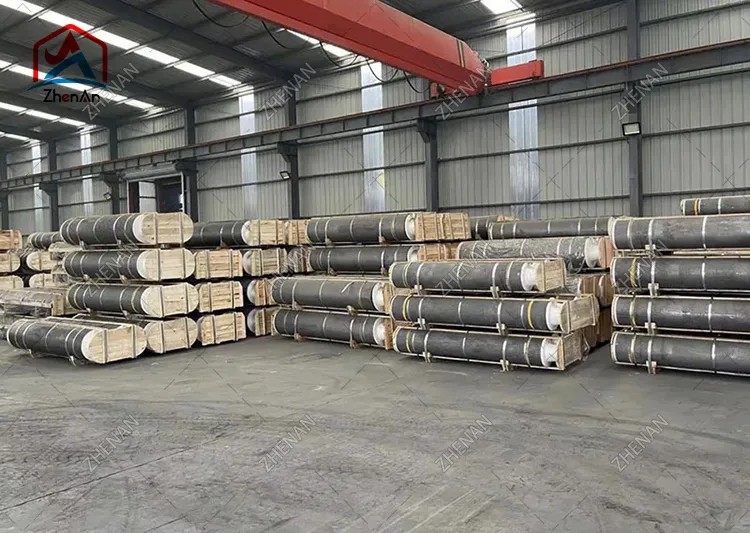
Grafiittielektrodit ovat tärkein yksittäinen kulutustavara valokaariuunien (EAF) teräksen valmistuksessa. Ne kuljettavat valtavia virtoja - usein 100 000 ampeeria tai enemmän - uuniin, muuttaen sähköenergian lämmöksi, joka sulattaa metalliromun. Silti yksinkertaiselta mustalta sylinteriltä näyttävälle materiaalille grafiittielektrodit ovat yllättävän monimutkaisia tuotteita, jotka määritellään tarkat fysikaaliset ominaisuudet ja jotka valmistetaan usean viikon, monivaiheisen prosessin kautta.
Tämä opas selittää tärkeimmät ominaisuudet grafiittielektrodeista, miten nämä ominaisuudet muuttuvat todellista suorituskykyä, ero RP-, HP- ja UHP-laatujen välillä ja koko valikoima teolliset sovellukset. Olitpa terästehtaan operaattori, valimopäällikkö tai hankintaasiantuntija, tämä artikkeli auttaa sinua ymmärtämään, mitä etsiä – ja kuinka valita oikea elektrodi uuniisi.
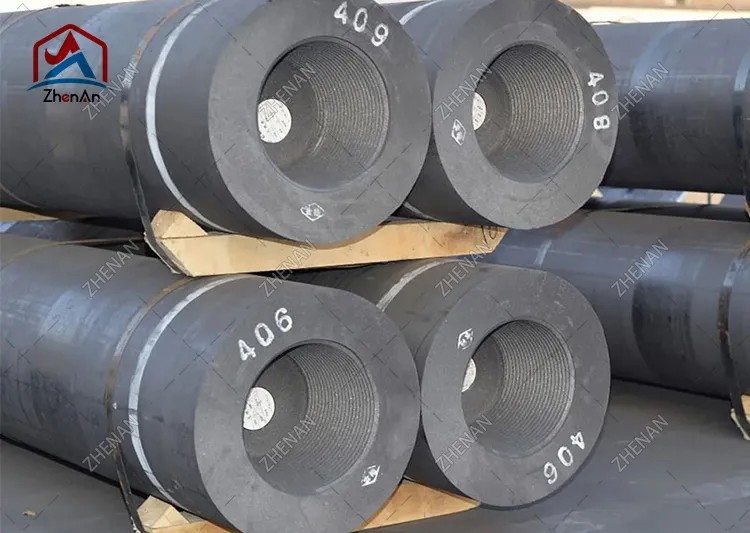
Grafiittielektrodi on lieriömäinen johdin, joka on valmistettu pääasiassa maaöljykoksista, neulakokksista ja kivihiilitervapikestä, joka paistetaan ja sitten grafitoidaan erittäin korkeissa lämpötiloissa. Tuloksena on tiheä, matalavastus hiilirunko, joka kestää voimakkaita lämpö-, sähkö- ja mekaanisia olosuhteita valokaariuunissa.
Rakenteellisesti elektrodijärjestelmä koostuu kahdesta osasta:
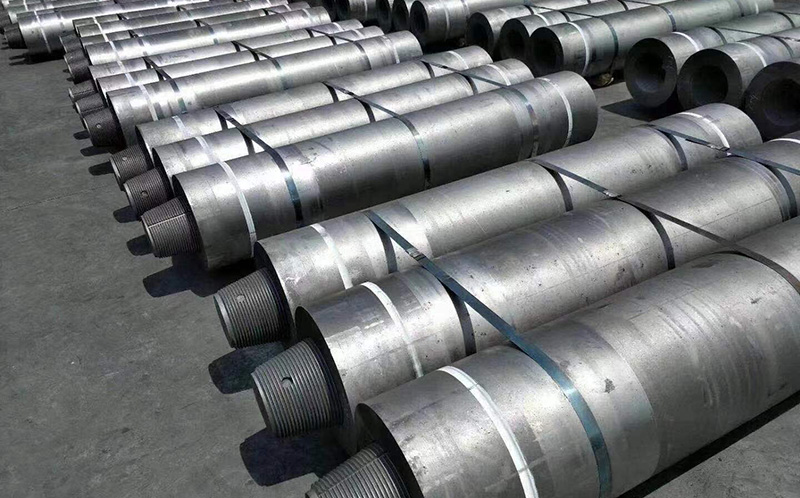
Koska mikään yksittäinen kappale ei ole tarpeeksi pitkä ulottuakseen uunin katosta sulaan kylpyyn, useat elektrodiosat ruuvataan yhteen kartiomaisilla kierrenippoilla. Koska kärki kuluu sulamisen aikana, yläosaan lisätään uusia osia - jatkuva "syöttäminen".
Kolme elektrodia on tyypillisesti järjestetty kolmion muotoiseen kolmivaiheiseen vaihtovirtakaariuuniin. Jokainen elektrodi, uunin katto ja sula metalli muodostavat yhdessä sähköpiirin, joka ylläpitää kaaria.
Grafiitti on valittu elektrodeiksi, koska siinä yhdistyvät ainutlaatuisesti neljä ominaisuutta, joita mikään muu edullinen materiaali ei tarjoa teollisessa mittakaavassa:
Valmistusprosessin ymmärtäminen selittää, miksi ominaisuudet vaihtelevat laatujen välillä ja miksi laatugrafiittielektroditkomentaa palkkiota. Vakiotuotantoreitti sisältää seuraavat tärkeät vaiheet:
Koko sykli voi kestää useita viikkoja, mikä on yksi syy, miksi elektrodien tarjonta on herkkä markkinasykleille ja miksi läpimenoajat ovat tärkeitä hankinnoissa.
Insinöörit ja hankintaryhmät arvioivat seuraavia ominaisuuksia määrittäessään elektrodia. Arvot annetaan muodossa tyypillisiä alueita kaupallisiin arvoihin; tarkat luvut vaihtelevat valmistajan ja laadun mukaan.
Resistanssi mittaa, kuinka voimakkaasti elektrodi vastustaa virran virtausta. Alempi on parempi: pienempi resistiivisyys tarkoittaa vähemmän sähköenergiaa, joka häviää lämmön muodossa itse elektrodin sisällä, joten enemmän energiaa saavuttaa kaaren. UHP-elektrodit saavuttavat pienimmät arvot (tyypillisesti 5–7 µΩ·m) neulakoksin ja täyden grafitoinnin ansiosta, kun taas RP-elektrodit ovat korkeampia (noin 7,5–9,5 µΩ·m).
Taivutuslujuus (taivutuslujuus) osoittaa kestävyyttä mekaanista murtumista vastaan käsittelyn, pilarin asennuksen aikana sekä sulamisen aiheuttamia lämpö- ja mekaanisia rasituksia – erityisesti romun murtumia ja katon liikettä. Suurempi lujuus vähentää nipan ja elektrodien rikkoontumisen riskiä, mikä on suurin syy seisokkiin ja tuottavuuden heikkenemiseen.
Bulkkitiheys heijastaa sitä, kuinka kiinteä ja kompakti elektrodi on. Tiheämmillä elektrodeilla on yleensä pienempi resistiivisyys, suurempi lujuus ja parempi hapettumiskestävyys, koska hapen sisäinen huokoisuus on pienempi. Tyypilliset arvot vaihtelevat noin 1,58 g/cm³ (RP) - 1,75 g/cm³ (UHP).
Kimmomoduuli kuvaa jäykkyyttä. Kohtalainen moduuli on itse asiassa toivottava: liian jäykkä elektrodi siirtää lämpöjännitystä ja on herkempi halkeilulle, kun taas liian pehmeä elektrodi voi muodos- tua. Lujuuden ja moduulin välinen tasapaino on keskeinen osa elektrodisuunnittelua.
Matala ja tasainen lämpölaajeneminen minimoi halkeilun, kun elektrodin kärki kuumenee nopeasti valokaaren sytytyksen aikana. Neulakoksin suuntautunut rakenne antaa HP:n jaUHP elektroditmatalampi ja tasaisempi CTE, joka on keskeinen osa niiden ylivoimaista lämpöshokkien kestävyyttä.
Grafiitti alkaa mielekkäästi hapettua ilmassa noin 400–500 °C:n yläpuolella. Koska elektrodin sivupinta on alttiina uunin ilmakehille, hapettuminen on jatkuva kulutuksen lähde. Valmistajat vähentävät hapettumista tiivistämisellä, pintapinnoitteilla, vesijäähdytteisillä elektrodijärjestelmillä ja inerttikaasusuojauksella uunissa.
Tuhka on polton jälkeen jäänyt hiiliton jäännös. Matala tuhka (<0,3 % laatuluokissa) on tärkeää, koska tuhkan epäpuhtaudet alentavat johtavuutta, lisäävät hapettumista ja voivat saastuttaa teräskylvyn.
| Omaisuus | RP | HP | UHP |
|---|---|---|---|
| Bulkkitiheys (g/cm³) | 1,58-1,65 | 1,65–1,72 | 1,68–1,75 |
| Sähkövastus (µΩ·m) | 7,5–9,5 | 6,5–8,0 | 5,0–7,0 |
| Taivutuslujuus (MPa) | 7–10 | 8–11 | 9–13 |
| Youngin moduuli (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1,8–2,5 | 1,2–1,8 | 0,9–1,5 |
| Tuhkapitoisuus (%) | <0,5 | <0.3 | <0.3 |
Huomautus: Nämä ovat suuntaa-antavia toimialan alueita, eivät spesifikaatioita. Pyydä aina valmistajan analyysitodistus tarkasta ostamastasi erästä.
Grafiittielektrodit luokitellaan kolmeen pääluokkaan raaka-aineen ja suurimman sallitun virrantiheyden perusteella. Oikean laadun valinta vaikuttaa suoraan uunin tuottavuuteen, elektrodien kulutukseen ja kokonaiskustannuksiin terästonnia kohden.
RP-elektrodit valmistetaan pääasiassa öljykoksista ja ne mahdollistavat alhaisimmat virrantiheydet (tyypillisesti jopa noin 17–24 A/cm²). Ne ovat edullisin vaihtoehto ja sopivat pienempiin uuneihin, pienempään tehoon ja vähemmän vaativiin sovelluksiin. RP-elektrodeja toimitetaan yleensä halkaisijaltaan 75 mm - noin 500 mm.
HP-elektrodeissa käytetään öljykoksin ja neulakoksin sekoitusta, mikä mahdollistaa suuremman virrantiheyden (noin 18–25 A/cm²). Ne tarjoavat alhaisemman resistiivisyyden ja paremman lämpöiskun kestävyyden kuin RP, joten ne sopivat keskikokoisiin ja suuriin uuneihin, joissa vaaditaan suurempaa tuottavuutta. Tyypilliset halkaisijat ovat noin 200 mm - 600 mm.
UHP-elektrodit on valmistettu korkealaatuisesta neulakokksista ja edustavat alan huippua, ja ne tukevat virrantiheyksiä noin 20–30 A/cm² ja enemmän. Ne tarjoavat pienimmän resistiivisyyden, suurimman tiheyden ja parhaan hapettumiskestävyyden, ja ne ovat välttämättömiä suurille nykyaikaisille UHP-uuneille (kapasiteetti yli 100 tonnia), joissa elektrodien käyttöikä terästonnia kohti on kriittinen. UHP-elektrodit toimitetaan tyypillisesti halkaisijaltaan 300–800 mm.
| Ominaisuus | RP | HP | UHP |
|---|---|---|---|
| Ensisijainen raaka-aine | Öljykoksi | Öljy + neulakoksi | Premium neulakoksi |
| Virran tiheys (A/cm²) | 17-24 | 18-25 | 20-30+ |
| Tyypillinen halkaisija (mm) | 75-500 | 200-600 | 300-800 |
| Kustannukset | Alin | Keskikokoinen | Korkein |
| Parasta varten | Pienet uunit, valimot | Keskikokoiset/suuret uunit | Suuret UHP-teräsuunit |
EAF-teräksen valmistus muodostaa suurimman osan grafiittielektrodien kulutuksesta maailmanlaajuisesti. EAF:ssä kolme elektrodia kulkee uunin katon läpi ja iskee kaaren romupanoksen päälle. Valokaari tuottaa yli 3000°C lämpötiloja sulattaen romun, joka sitten jalostetaan teräkseksi.
Kun maailmanlaajuinen terästeollisuus siirtyy masuunireiteistä vähähiilisempään EAF-tuotantoon, korkealaatuisten UHP-elektrodien kysyntä kasvaa edelleen. Nykyaikaiset EAF:t ovat myös yhä enemmän "UHP" -toimia suurella muuntajateholla, mikä asettaa enemmän vaatimuksia elektrodien lämpöiskun kestävyydelle ja hapettumisenkestävyydelle.
Ensisulatuksen jälkeen sula teräs siirretään usein senkkauuniin toissijaista jalostusta varten – kemian, lämpötilan ja sulkeumien säätäminen ennen valua. Kauhanuuneissa käytetään grafiittielektrodeja teräksen uudelleen lämmittämiseen ja pitämiseen tarkassa lämpötilassa. Koska senkkauunit toimivat pienemmällä teholla ja lyhyemmällä kaarella kuin sulatusuunit, elektrodien kulutus tonnia kohden on pienempi, mutta johdonmukaiset, luotettavat elektrodit ovat silti välttämättömiä lämpötilan säätelyssä.
Upotetut kaariuunit tuottavat ferroseoksia (ferrosilikonia, ferrokromia, ferromangaania), piimetallia, fosforia ja muita ei-rautapitoisia tuotteita. Tässä elektrodit upotetaan varaukseen, ja virta kulkee taakan läpi tuottaakseen lämpöä vastuksen avulla. Näissä uuneissa voidaan käyttää grafiittielektrodeja tai yhä useammin halkaisijaltaan suurempia elektrodeja, jotka on mitoitettu jatkuvaan toimintaan pitkien kampanjoiden aikana.
Oikean elektrodin valinta on tasapainossa uunin parametrien, käyttötavan ja kokonaisomistuskustannusten välillä. Tee nämä vaiheet:
Elektrodien kulutus ilmaistaan tavallisesti kilogrammoina tuotettua terästonnia kohden (kg/t). Tärkeimpien tappiomekanismien ymmärtäminen auttaa vertailemaan toimittajia ja vähentämään kustannuksia:
Tyypillinen kokonaiskulutus vaihtelee noin 1,2-2,5 kg/t nykyaikaisille UHP-uuneille korkeampiin arvoihin RP-elektrodeille ja pienempiin uuneihin. Jokainen 0,1 kg:n vähennys merkitsee suoraa kustannussäästöä suuria kulutustavaroita käytettäessä – minkä vuoksi elektrodien laadulla ja oikean laadun valinnalla on niin suuri merkitys.
Oikean elektrodilaadun, halkaisijan ja nipan konfiguraation valitseminen vaikuttaa suoraan sulatuksen tuottavuuteen ja terästonnikohtaiseen hintaan. Grafiittielektrodien erikoisvalmistajana ja -toimittajana tarjoamme RP-, HP- ja UHP-elektrodeja halkaisijaltaan 75–800 mm, täydet analyysitodistukset ja tekninen tuki uunin mitoituksessa.
KerroZhen An uunityyppisi, muuntajan teho- ja virtavaatimukset, ja suosittelemme oikeaa erittelyä kilpailukykyisellä tarjouksella.
.png)