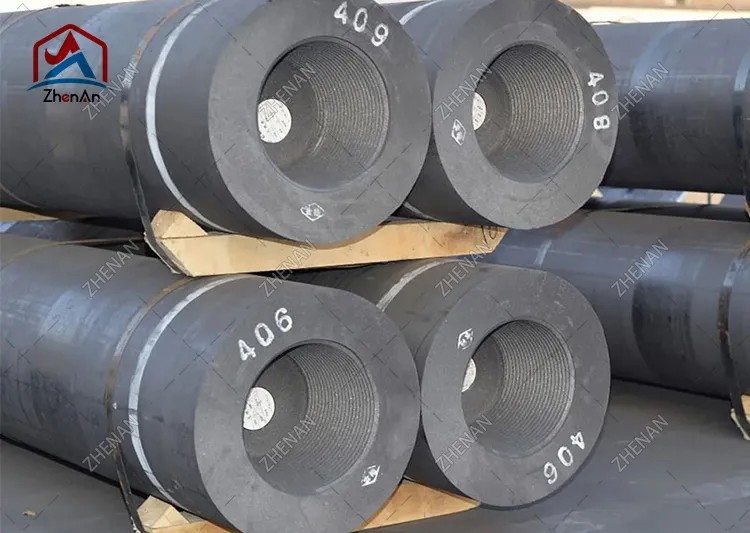
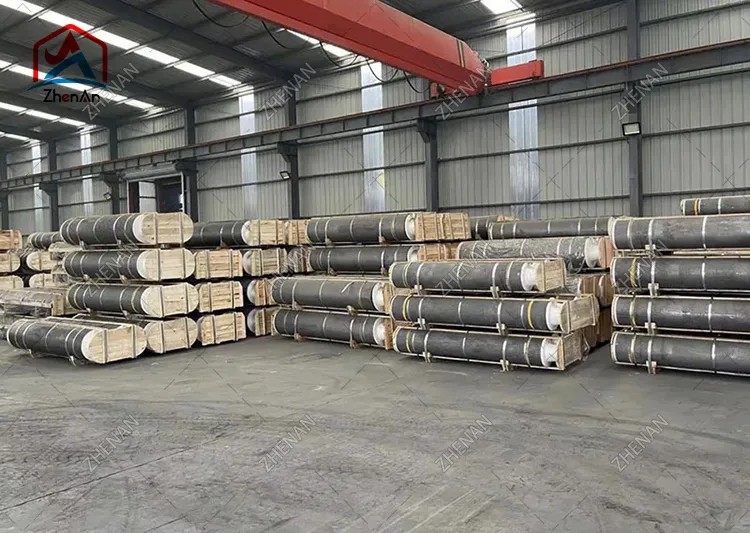
Grafitozko elektrodoak arku elektrikoko labeak (EAF) altzairugintzan kontsumigarri garrantzitsuenak dira. Korronte izugarriak eramaten dituzte —askotan 100.000 ampere edo gehiago— labean, energia elektrikoa txatarra altzairua urtzen duen bero bihurtuz. Hala ere, zilindro beltz soil baten itxura duen material baterako, grafito-elektrodoak produktu harrigarri konplexuak dira, propietate fisiko zehatzek definituak eta aste anitzeko eta urrats anitzeko prozesu baten bidez fabrikatuak.
Gida honek azaltzen du funtsezko propietateak grafitozko elektrodoen, propietate horiek nola bihurtzen diren mundu errealeko errendimendua, RP, HP eta UHP kalifikazioen arteko aldea eta sorta osoa industria aplikazioak. Altzairu-lantegiko operadorea, galdaketa-kudeatzailea edo kontratazio espezialista zaren ala ez, artikulu honek zer bilatu behar duzun ulertzen lagunduko dizu eta zure laberako elektrodo egokia nola hautatzen.
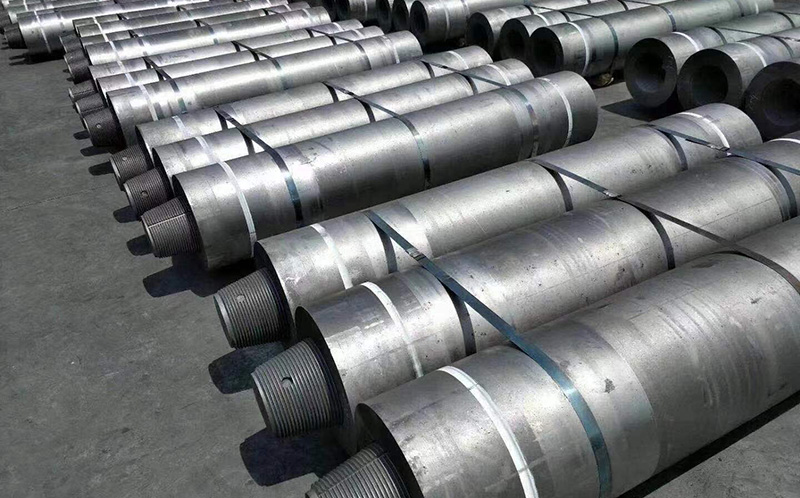
Grafito-elektrodoa petrolio-kokea, orratz-kokea eta ikatz-alkitran-pitch batez osatutako eroale zilindriko bat da, labean eta gero oso tenperatura altuetan grafitizatu egiten dena. Emaitza karbonozko gorputz trinko eta erresistentzia baxua da, arku elektrikoko labe baten barruko baldintza termiko, elektriko eta mekaniko biziak jasan ditzakeena.
Egitura aldetik, elektrodo-sistema batek bi zati ditu:
Pieza bakar bat ez denez labearen teilatutik urtutako bainuraino iristeko adina luzea denez, elektrodoen atal anitzak elkarrekin torlojutzen dira hari konikodun nipples erabiliz. Punta urtzean zehar kontsumitzen den heinean, atal berriak gehitzen dira goiko aldean, etengabeko "elikadura" prozesu bat.
Hiru elektrodo normalean hiru faseko arku elektrikoko labe baterako hiru-faseko ereduan jartzen dira. Elektrodo bakoitzak, labearen estalkia eta metal urtuak elkarrekin arkuari eusten dion zirkuitu elektrikoa osatzen dute.
Elektrodoetarako grafitoa aukeratzen da, eskala industrialean beste material merkerik ez dituen lau propietate konbinatzen dituelako:
Fabrikazio-prozesua ulertzeak azaltzen du zergatik aldatzen diren propietateak kalifikazioen artean eta zergatik kalitateagrafitozko elektrodoakprima bat agindu. Ekoizpen-ibilbide estandarrak urrats nagusi hauek ditu:
Ziklo osoak har dezake hainbat aste, hau da, elektrodoen hornidura merkatuaren zikloekiko sentikorra den arrazoi bat eta epeek erosketetan garrantzitsuak direlako.
Honako propietate hauek dira ingeniariek eta kontratazio-taldeek elektrodo bat zehaztean ebaluatzen dituztenak. Balioak honela ematen dira barruti tipikoak kalifikazio komertzialetarako; zifra zehatzak fabrikatzailearen eta kalifikazioaren arabera aldatzen dira.
Erresistentzitasunak elektrodoak korronte-fluxuaren aurka egiten duen indarra neurtzen du. Behea hobea da: erresistentzia txikiagoak energia elektriko gutxiago galtzen du elektrodoaren barruan bero gisa, beraz, energia gehiago iristen da arkura. UHP elektrodoek balio baxuenak lortzen dituzte (normalean 5-7 µΩ·m) orratz-kokeari eta grafitizazio osoari esker, RP elektrodoek, berriz, altuagoak (7,5-9,5 µΩ·m gutxi gorabehera).
Malgutasun (tolestura) indarrak manipulazioan, zutabeen muntaian eta urtzearen tentsio termiko eta mekanikoetan haustura mekanikoarekiko erresistentzia adierazten du, batez ere txatarra-hondatzeak eta teilatuaren mugimenduak. Indar handiagoak titia eta elektrodoak hausteko arriskua murrizten du, hau da, geldialdi-denbora eta produktibitatea galtzeko arrazoi nagusia.
Dentsitate handiko elektrodoa zein solidoa eta trinkoa den islatzen du. Elektrodo trinkoagoek, oro har, erresistentzia txikiagoa dute, indar handiagoa eta oxidazio erresistentzia hobea dute, oxigenoak erasotzeko barne-porositate gutxiago dagoelako. Balio tipikoak 1,58 g/cm³ (RP) eta 1,75 g/cm³ (UHP) bitartekoak dira.
Modulu elastikoak zurruntasuna deskribatzen du. Modulu moderatua desiragarria da benetan: zurrunegia den elektrodo batek estres termikoa transmititzen du eta pitzadurarako joera handiagoa du, bigunegia denak deformatu dezake. Indarraren eta moduluaren arteko oreka elektrodoen diseinuaren oinarrizko zati bat da.
Hedapen termiko baxuak eta uniformeak pitzadurak minimizatzen ditu elektrodoaren punta azkar berotzen denean arkua piztean. Orratz-kokearen egitura orientatuak HP etaUHP elektrodoakCTE baxuago eta uniformeagoa, hau da, haien kolpe termikoen erresistentzia handiagorako funtsezkoa dena.
Grafitoa 400-500 °C-tik gorako airean nabarmen oxidatzen hasten da. Elektrodo baten alboko gainazala labearen atmosferaren eraginpean dagoenez, oxidazioa etengabeko kontsumo-iturri da. Fabrikatzaileek oxidazioa murrizten dute dentsifikazioaren, gainazaleko estalduraren, urez hoztutako elektrodo sistemen eta labean gas geldoen babesaren bidez.
Errekuntzaren ondoren geratzen den karbonoa ez den hondakina da errautsa. Errauts baxua (% 0,3 kalitate-mailetarako) garrantzitsua da errautsen ezpurutasunak eroankortasuna murrizten duelako, oxidazioa areagotzen duelako eta altzairuzko bainua kutsa dezaketelako.
| Jabetza | RP | HP | UHP |
|---|---|---|---|
| Solte-dentsitatea (g/cm³) | 1,58–1,65 | 1,65–1,72 | 1,68–1,75 |
| Erresistentzia elektrikoa (µΩ·m) | 7,5–9,5 | 6,5–8,0 | 5,0–7,0 |
| Flexio-erresistentzia (MPa) | 7–10 | 8–11 | 9–13 |
| Young-en modulua (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1,8–2,5 | 1,2–1,8 | 0,9-1,5 |
| Errauts edukia (%) | <0,5 | <0,3 | <0,3 |
Oharra: industria-barruti adierazgarriak dira, ez zehaztapen bat. Eskatu beti fabrikatzailearen analisi-ziurtagiria erosten duzun lote zehatzerako.
Grafito-elektrodoak hiru maila nagusitan sailkatzen dira, lehengaian eta onar daitekeen korronte-dentsitate maximoan oinarrituta. Kalifikazio egokia aukeratzeak zuzenean eragiten die labearen produktibitateari, elektrodoen kontsumoari eta altzairu tona bakoitzeko kostu osoa.
RP elektrodoak petrolio-kokez eginak dira nagusiki eta korronte dentsitate baxuenak onartzen dituzte (normalean 17-24 A/cm² inguru). Aukerarik ekonomikoenak dira eta egokiak dira labe txikiagoetarako, potentzia baxuko eragiketetarako eta eskakizun gutxiagoko aplikazioetarako. RP elektrodoak normalean 75 mm-tik 500 mm-ra bitarteko diametroetan hornitzen dira.
HP elektrodoek petrolio-kokearen eta orratz-kokearen nahasketa bat erabiltzen dute, korronte dentsitate handiagoak ahalbidetuz (18-25 A/cm² gutxi gorabehera). RP baino erresistentzia txikiagoa eta kolpe termikorako erresistentzia hobea eskaintzen dute, produktibitate handiagoa behar den labe ertain eta handietarako egokiak eginez. Diametro tipikoak 200 mm-tik 600 mm-ra bitartekoak dira.
UHP elektrodoak orratz-koke primarioz eginak dira eta gamaren goiko aldea adierazten dute, gutxi gorabehera 20-30 A/cm²-ko eta hortik gorako korronte-dentsitateak onartzen dituzte. Erresistentzia baxuena, dentsitate handiena eta oxidazio erresistentzia onena eskaintzen dute, eta ezinbestekoak dira UHP labe moderno handietarako (100 tona baino gehiagoko edukiera), non elektrodoen bizitza altzairu tona bakoitzeko funtsezkoa den. UHP elektrodoak normalean 300 mm-tik 800 mm-ra arteko diametroetan hornitzen dira.
| Ezaugarri | RP | HP | UHP |
|---|---|---|---|
| Lehengaia | Petrolio-kokea | Petrolioa + orratz kokea | Premium orratz kokea |
| Korronte-dentsitatea (A/cm²) | 17–24 | 18–25 | 20-30+ |
| Diametro tipikoa (mm) | 75–500 | 200–600 | 300–800 |
| Kostua | Baxuena | Ertaina | Altuena |
| Onena | Labe txikiak, burdinolak | Labe ertain/handiak | UHP altzairugintzako labe handiak |
EAF altzairugintzak mundu osoko grafito-elektrodoen kontsumoaren gehiengoa hartzen du. EAF batean, hiru elektrodo labearen estalkitik pasatzen dira eta arku bat eragiten dute txatarra kargaren gainean. Arkuak 3.000 °C-tik gorako tenperaturak sortzen ditu, txatarra urtuz, eta gero altzairu bihurtzen da.
Altzairuaren industria globala labe garaietatik karbono baxuko EAF ekoizpenera aldatzen doan heinean, kalitate handiko UHP elektrodoen eskariak hazten jarraitzen du. EAF modernoak ere gero eta "UHP" gehiago dira - transformadore potentzia handiarekin funtzionatzen dutenak - eta horrek eskakizun handiagoak ezartzen ditu elektrodoen kolpe termikoen erresistentziari eta oxidazio-erresistentziari.
Urtu primarioaren ondoren, altzairu urtua sarritan labeko labe batera transferitzen da bigarren mailako finketa egiteko - galdaketa aurretik kimika, tenperatura eta inklusioak egokituz. Labe-labeek grafitozko elektrodoak erabiltzen dituzte altzairua tenperatura zehatzetan berotzeko eta mantentzeko. Labe-labeak urtze-labeak baino potentzia txikiagoan eta arku laburragoan funtzionatzen dutenez, tona bakoitzeko elektrodoen kontsumoa txikiagoa da, baina elektrodo koherenteak eta fidagarriak ezinbestekoak dira oraindik tenperatura kontrolatzeko.
Urpeko arku-labeek ferroaleazioak (ferrosilizioa, ferrokromoa, ferromanganesoa), silizio metala, fosforoa eta burdinazkoak ez diren beste produktu batzuk sortzen dituzte. Hemen elektrodoak kargan murgiltzen dira, eta korrontea kargatik igarotzen da erresistentziaren bidez beroa sortzeko. Labe hauek grafitozko elektrodoak erabil ditzakete edo, gero eta diametro handiagoko elektrodoak, kanpaina luzeetan etengabe funtzionatzeko neurrikoak.
Elektrodo egokia hautatzea labearen parametroen, funtzionamendu-praktiken eta jabetza-kostu osoaren oreka da. Egin urrats hauek:
Elektrodoen kontsumoa ekoitzitako altzairu tona bakoitzeko kilogramotan adierazten da normalean (kg/t). Galera-mekanismo nagusiak ulertzeak hornitzaileak erreferentzia egiten lagunduko dizu eta kostuak murrizten ditu:
Ohiko guztizko kontsumoa gutxi gorabehera bitartekoa da 1,2-2,5 kg/t UHP labe modernoetarako RP elektrodoetarako eta labe txikiagoetarako balio altuagoetara. 0,1 kg/t murrizketa bakoitza bolumen handiko kontsumigarri batean kostu zuzena aurrezten da; horregatik, elektrodoen kalitateak eta kalifikazio zuzenak hautatzeak garrantzi handia du.
Elektrodoen kalifikazioa, diametroa eta nipparen konfigurazio egokia aukeratzeak eragin zuzena du urtzeko produktibitatean eta altzairu tona bakoitzeko kostuan. Grafito-elektrodoen fabrikatzaile eta hornitzaile espezialista gisa, 75 mm-tik 800 mm-ra bitarteko diametroetako RP, HP eta UHP elektrodoak eskaintzen ditugu, analisi-ziurtagiri osoekin eta labearen neurrirako laguntza teknikoarekin.
EsanZhen An zure labe mota, transformadorearen potentzia eta egungo eskakizunak, eta zehaztapen egokia gomendatuko dugu aurrekontu lehiakor batekin.
.png)