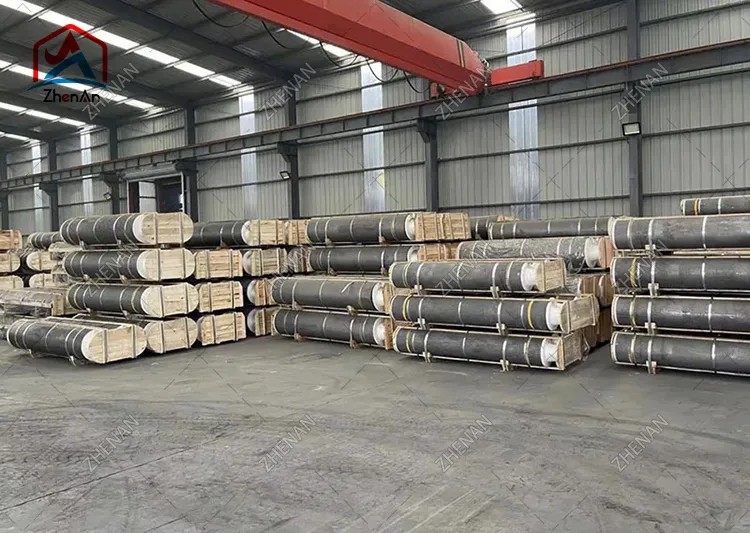
Grafiitelektroodid on elektrikaarahjude (EAF) terase valmistamisel kõige olulisemad tarbekaubad. Nad kannavad ahju tohutuid voolusid - sageli 100 000 amprit või rohkem -, muutes elektrienergia soojuseks, mis sulatab vanaraua. Kuid materjali jaoks, mis näeb välja nagu lihtne must silinder, on grafiitelektroodid üllatavalt keerulised tooted, mis on määratletud täpsete füüsikaliste omadustega ja toodetud mitmenädalase mitmeetapilise protsessiga.
See juhend selgitab võtmeomadused grafiitelektroodide kohta, kuidas need omadused väljenduvad reaalse maailma esitus, erinevus RP, HP ja UHP klasside vahel ning kogu tootevalik tööstuslikud rakendused. Olenemata sellest, kas olete terasetehase operaator, valukoja juht või hankespetsialist, see artikkel aitab teil mõista, mida otsida – ja kuidas valida oma ahju jaoks õige elektrood.
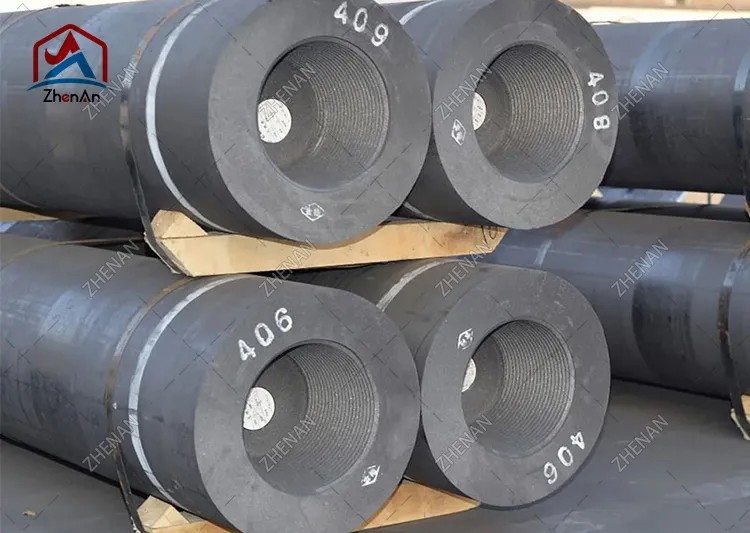
Grafiitelektrood on peamiselt naftakoksist, nõelkoksist ja kivisöetõrva pigist valmistatud silindriline juht, mida küpsetatakse ja seejärel grafiteeritakse ülikõrgetel temperatuuridel. Tulemuseks on tihe, madala takistusega süsinikkere, mis talub elektrikaarahjus intensiivseid termilisi, elektrilisi ja mehaanilisi tingimusi.
Struktuuriliselt koosneb elektroodisüsteem kahest osast:
Kuna ükski tükk ei ole piisavalt pikk, et ulatuda ahju katusest alla sulavanni, kruvitakse mitu elektroodi osa kokku kitsenevate keermestatud niplite abil. Kuna ots kulub sulamise ajal ära, lisatakse ülaossa uued lõigud — pidev "söötmisprotsess".
Kolmefaasilise vahelduvvoolu elektrikaarahju jaoks on tavaliselt kolm elektroodi paigutatud kolmnurkse mustriga. Iga elektrood, ahju katus ja sulametall koos moodustavad elektriahela, mis hoiab kaar.
Grafiit valitakse elektroodide jaoks, kuna see ühendab ainulaadselt neli omadust, mida ükski teine taskukohane materjal tööstuslikus mastaabis ei paku:
Tootmisprotsessi mõistmine selgitab, miks omadused erinevad klasside lõikes ja miks kvaliteetgrafiitelektroodidkäsk lisatasu. Standardne tootmisviis hõlmab järgmisi põhietappe:
Kogu tsükkel võib kesta mitu nädalat, mis on üks põhjusi, miks elektroodide tarnimine on turutsüklite suhtes tundlik ja miks tarneajad on hangete puhul olulised.
Elektroodi määramisel hindavad insenerid ja hankemeeskonnad järgmisi omadusi. Väärtused on antud kui tüüpilised vahemikud kommertsklasside jaoks; täpsed arvud varieeruvad olenevalt tootjast ja klassist.
Takistus mõõdab, kui tugevalt elektrood voolule vastu on. Madalam on parem: väiksem takistus tähendab vähem elektrienergiat, mis kaob soojusena elektroodi enda sees, nii et kaarele jõuab rohkem energiat. UHP-elektroodid saavutavad madalaimad väärtused (tavaliselt 5–7 µΩ·m) tänu nõelkoksile ja täielikule grafitiseerimisele, samas kui RP-elektroodid on kõrgemad (ligikaudu 7,5–9,5 µΩ·m).
Painde (painde) tugevus näitab vastupidavust mehaanilistele purunemistele käsitsemisel, kolonni kokkupanekul ning sulamisel tekkivale termilisele ja mehaanilisele pingele – eriti vanametalli sissemurdmise ja katuse liikumise ajal. Suurem tugevus vähendab nibude ja elektroodide purunemise ohtu, mis on seisakute ja tootlikkuse vähenemise peamine põhjus.
Mahutihedus näitab, kui tugev ja kompaktne elektrood on. Tihedamatel elektroodidel on üldiselt madalam eritakistus, suurem tugevus ja parem oksüdatsioonikindlus, kuna hapniku ründamiseks on vähem sisemist poorsust. Tüüpilised väärtused jäävad vahemikku umbes 1,58 g/cm³ (RP) kuni 1,75 g/cm³ (UHP).
Elastsusmoodul kirjeldab jäikust. Mõõdukas moodul on tegelikult soovitav: liiga jäik elektrood kannab üle termilist pinget ja on rohkem pragunemisele, samas kui liiga pehme elektrood võib deformeeruda. Tasakaal tugevuse ja mooduli vahel on elektroodide disaini põhiosa.
Madal ja ühtlane soojuspaisumine minimeerib pragude tekkimist, kui elektroodi ots kuumeneb kiiresti kaare süütamise ajal. Nõelkoksi orienteeritud struktuur annab HP jaUHP elektroodidmadalam ja ühtlasem CTE, mis on nende suurepärase soojuslöögikindluse keskne osa.
Grafiit hakkab märkimisväärselt oksüdeeruma õhus, mille temperatuur on umbes 400–500 °C. Kuna elektroodi külgpind puutub kokku ahju atmosfääriga, on oksüdatsioon pidev tarbimise allikas. Tootjad vähendavad oksüdatsiooni tihendamise, pinnakatete, vesijahutusega elektroodisüsteemide ja ahju inertgaasivarjestuse abil.
Tuhk on pärast põlemist järele jäänud süsinikuvaba jääk. Madal tuhasisaldus (<0,3% kvaliteediklasside puhul) on oluline, kuna tuha lisandid vähendavad juhtivust, suurendavad oksüdatsiooni ja võivad terasvanni saastada.
| Kinnisvara | RP | HP | UHP |
|---|---|---|---|
| Puistetihedus (g/cm³) | 1,58–1,65 | 1,65–1,72 | 1,68–1,75 |
| Elektriline takistus (µΩ·m) | 7,5–9,5 | 6,5–8,0 | 5,0–7,0 |
| Paindetugevus (MPa) | 7–10 | 8–11 | 9–13 |
| Youngi moodul (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1,8–2,5 | 1,2–1,8 | 0,9–1,5 |
| Tuhasisaldus (%) | <0,5 | <0.3 | <0.3 |
Märkus. Need on soovituslikud tööstusharu vahemikud, mitte spetsifikatsioonid. Küsige alati tootja analüüsisertifikaati täpselt ostetud partii kohta.
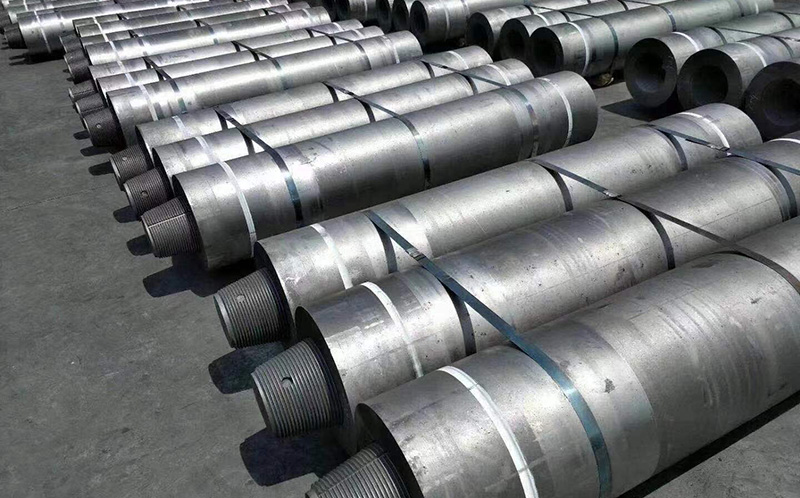
Grafiitelektroodid liigitatakse tooraine ja maksimaalse lubatud voolutiheduse alusel kolme põhiklassi. Õige klassi valik mõjutab otseselt ahju tootlikkust, elektroodide tarbimist ja kogumaksumust terase tonni kohta.
RP-elektroodid on valmistatud peamiselt naftakoksist ja võimaldavad madalaimat voolutihedust (tavaliselt kuni umbes 17–24 A/cm²). Need on kõige ökonoomsemad valikud ja sobivad väiksemate ahjude, väiksema võimsusega operatsioonide ja vähem nõudlike rakenduste jaoks. RP-elektroodid tarnitakse tavaliselt läbimõõduga 75 mm kuni umbes 500 mm.
HP elektroodid kasutavad naftakoksi ja nõelkoksi segu, mis võimaldab suuremat voolutihedust (ligikaudu 18–25 A/cm²). Need pakuvad madalamat takistust ja paremat soojuslöögikindlust kui RP, mistõttu sobivad need keskmiste ja suurte ahjude jaoks, kus on vaja suuremat tootlikkust. Tüüpilised läbimõõdud jäävad vahemikku umbes 200 mm kuni 600 mm.
UHP elektroodid on valmistatud esmaklassilisest nõelkoksist ja esindavad vahemiku tippu, toetades voolutihedust ligikaudu 20–30 A/cm² ja rohkem. Need tagavad väikseima takistuse, suurima tiheduse ja parima oksüdatsioonikindluse ning on olulised suurte kaasaegsete UHP ahjude jaoks (võimsusega 100+ tonni), kus elektroodide eluiga terasetonni kohta on kriitiline. UHP elektroode tarnitakse tavaliselt läbimõõduga 300 mm kuni 800 mm.
| Funktsioon | RP | HP | UHP |
|---|---|---|---|
| Esmane tooraine | Naftakoks | Nafta + nõelkoks | Premium nõelkoks |
| Voolutihedus (A/cm²) | 17–24 | 18–25 | 20–30+ |
| Tüüpiline läbimõõt (mm) | 75–500 | 200-600 | 300–800 |
| Maksumus | Madalaim | Keskmine | Kõrgeim |
| Parim jaoks | Väikeahjud, valukojad | Keskmised/suured ahjud | Suured UHP terase valmistamise ahjud |
EAF terase tootmine moodustab valdava enamuse kogu maailmas tarbitavast grafiitelektroodist. EAF-is läbivad kolm elektroodi ahju katust ja löövad vanaraua laengule kaare. Kaar tekitab temperatuuri üle 3000 °C, sulatades jäägid, mis seejärel rafineeritakse teraseks.
Kuna ülemaailmne terasetööstus nihkub kõrgahjude marsruutidelt madalama süsinikusisaldusega EAF-i tootmisele, kasvab nõudlus kvaliteetsete UHP-elektroodide järele jätkuvalt. Kaasaegsed EAF-id on üha enam ka "UHP" - töötavad suure trafo võimsusega -, mis seab suuremad nõudmised elektroodide soojuslöögikindlusele ja oksüdatsioonikindlusele.
Pärast esmast sulatamist kantakse sulateras sageli vahukulbiga ahju sekundaarseks rafineerimiseks – keemia, temperatuuri ja lisandite reguleerimiseks enne valamist. Kulpahjudes kasutatakse terase soojendamiseks ja täpsel temperatuuril hoidmiseks grafiitelektroode. Kuna kulbiga ahjud töötavad väiksema võimsusega ja lühema kaarega kui sulatusahjud, on elektroodide tarbimine tonni kohta väiksem, kuid ühtlased ja usaldusväärsed elektroodid on temperatuuri reguleerimiseks siiski olulised.
Sukelkaarahjud toodavad ferrosulameid (ferrosiliitsiumi, ferrokroomi, ferromangaani), ränimetalli, fosforit ja muid värvilisi tooteid. Siin sukeldatakse elektroodid laengusse ja vool läbib koormust, tekitades takistuse abil soojust. Nendes ahjudes võib kasutada grafiitelektroode või üha enam suurema läbimõõduga elektroode, mis on mõeldud pidevaks tööks pikkade kampaaniate jooksul.
Õige elektroodi valimine on ahju parameetrite, töötavade ja kogu omamiskulude tasakaal. Tehke järgmised sammud.
Elektroodide tarbimist väljendatakse tavaliselt kilogrammides ühe tonni toodetud terase kohta (kg/t). Peamiste kahjumehhanismide mõistmine aitab teil võrrelda tarnijaid ja vähendada kulusid:
Tüüpiline kogutarbimine ulatub ligikaudu 1,2–2,5 kg/t kaasaegsete UHP ahjude puhul RP-elektroodide ja väiksemate ahjude puhul kõrgematele väärtustele. Iga 0,1 kg/t vähendamine on otsene kulude kokkuhoid suuremahuliste kulumaterjalide puhul – seepärast on elektroodide kvaliteet ja õige kvaliteedi valik nii olulised.
Õige elektroodi klassi, läbimõõdu ja nipli konfiguratsiooni valimine mõjutab otseselt teie sulatamise tootlikkust ja terasetonni maksumust. Spetsialiseerunud grafiitelektroodide tootja ja tarnijana pakume RP, HP ja UHP elektroode läbimõõduga 75 mm kuni 800 mm koos täielike analüüsisertifikaatidega ja ahju suuruse määramise tehnilise toega.
RäägiZhen An teie ahju tüüp, trafo võimsus ja voolunõuded, ja me soovitame õiget spetsifikatsiooni koos konkurentsivõimelise pakkumisega.
.png)