Magneesium (Mg) on tänapäeva pürometallurgias üks enim kasutatavaid legeerivaid elemente, mis toimib ehitusplokina struktuursete sepistatud ekstrusioonide, mereväeklassi valtsitud plaadi ja kõrge terviklikkusega autovalandite jaoks. Sulaalumiiniumis lahustatuna tagab magneesium tahke lahuse tugevdamise, muudab pindpinevust ja kombineerib sademete kõvenemise võimaldamiseks selliste elementidega nagu räni, tsink ja vask.
Magneesium on aga sulaalumiiniumis kurikuulsalt lenduv. Tüüpilistel sulamistemperatuuridel (700°C kuni 760°C) on puhta magneesiumi aururõhk mitu suurusjärku kõrgem kui alumiiniumil, mis viib kiire aurustumise, oksüdatsiooni mahapõlemise ja keerulise räbu kineetikani. Kriitilisemalt öeldes nõuavad metallurgilised faasitasakaalud, et magneesiumi lisamine väljaspool täpseid stöhhiomeetrilisi piire ei taba lihtsalt tagasituleku vähenemise punkti—it toob kaasa tõsiseid mikrostruktuurilisi defekte.
Metallurgia peamine kaasavõtmine:Liigne magneesium vähendab kuumtöötletavust, põhjustab tugevat kustutustundlikkust, kutsub esile katastroofilise teradevahelise pingekorrosioonipragunemise (IGSCC), moodustab lahustumatuid intermetallilisi rabeduse faase ja vähendab drastiliselt allavoolu ekstrusioonikiirusi.
1. Magneesiumi füüsikaline keemia sulaalumiiniumis
Magneesiumi lisandite haldamine algab sulatatud alumiiniumvannidesse laetud puhaste magneesiumi valuplokkide pürometallurgilise käitumise mõistmisega.
Kõrge aururõhk ja amp; Oksüdatsioonikineetika
730°C juures on puhta magneesiumi aururõhk ligikaudu 380 Pa, võrreldes vähem kui 10-ga-7Pa sulatatud alumiiniumi jaoks. Kui magneesiumi valuplokid viiakse vanni pinnale ilma mehaanilise sukeldamiseta, aurustavad kohalikud temperatuurid metalli kiiresti. Lisaks on magneesiumil hapniku suhtes palju tugevam termodünaamiline afiinsus kui alumiiniumil:
- Otsene oksüdeerimine:2 mg(l)+ O2(g)→ 2MgO(s)
- Spineli moodustumine:MgO(s)+ 2Al(l)+ 1,5O2(g)→ MgAl2O4(d)
Dross Generation & amp; Tööriista kulumine
Magneesiumaluminaatspinell (MgAl2O4) osakesed on erakordselt kõvad (Mohsi kõvadus 8) ja nende tihedus (3,58 g/cm)3) vedela alumiiniumi lähedal. Selle asemel, et eraldada puhtalt pinna räbu, jäävad spinelli lisandid kogu sulamisvanni jooksul suspendeerituks.
- Kaasamised skoor ja kuluvad ekstrusioon stantsid ja rullides enneaegselt.
- Need põhjustavad traadi purunemist kiire külma tõmbamise ajal.
- Iga pinnapõletamise käigus ära põletatud 0,10% magneesiumi ülejäägi kohta tekitab sulakoorimine hinnanguliselt 1,5-2,2 kg täiendavat räbu tonni vedela metalli kohta.
2. sulami metallurgia ja amp; Klassipõhised juhtumiuuringud
2,1 6xxx seeria (Al-Mg-Si): stöhhiomeetriline vs. " Liigne räni" Strateegia
6xxx seeria sulamite (AA6063, AA6061, AA6082) mehaaniline tugevus sõltub metastabiilse prekursorfaasi sadestusjärjestusest β″-Mg2Si.
- Stöhhiomeetriline suhe:Mg ja Si teoreetiline massisuhe, mis on vajalik neutraalse Mg saamiseks2Si on1.73 : 1.
- Liigne magneesiumitrahv:Töötades üle 1,73:1 loob " liigne magneesium" olek. Magneesium tahkes lahuses tõstab sulamit oluliselt's kõrge temperatuuriga voolupinget. Tööstuslikud ekstrusioonikatsed kinnitavad, et iga stöhhiomeetrilisest tasakaalust kõrgemale lisatud 0,10% Mg puhul tuleb profiili pinna rebenemise vältimiseks ekstrusioonisilindri kiirust vähendada 15% kuni 30%.
- Liigne ränibilanss:Kaasaegsed kassamajad võtavad kasutusele anliigne räniharjutage, sihtides Mg:Si suhet1,0 : 1 ja 1,3 : 1(nt 0,45%–0,52% Mg ja 0,40%–0,52% Si). Ülejääk Si kiirendab kunstlikku vananemiskineetikat, suurendamata kuuma ekstrusioonikindlust.
2,2 5xxx seeria (Al-Mg): sensibiliseerimislävi
Mittekuumutustöödeldavad 5xxx sulamid (AA5052, AA5083, AA5456) põhinevad laevakerede, kemikaalitankerite ja krüogeense ladustamise tahke lahuse tugevdamisel ja töökarastamisel.
- 3,0%–3,5% sensibiliseerimise piir:Kui magneesiumi tahke aine lahustuvus ulatub eutektilistel temperatuuridel üle 15%, siis toatemperatuuril langeb see alla 1,5%. Kui magneesiumisisaldus ületab 3,0% kuni 3,5%, muutub sulam termilise sensibiliseerimise suhtes haavatavaks, kui see puutub kokku töötemperatuuridega vahemikus 50°C kuni 150°C.
- IGSCC rike:Üleküllastunud Mg hajub suure nurga terade piiridesse, moodustades pideva anoodilise β-faasi võrgustiku (Al3Mg2). Mere kloriidi keskkonnas lahustub see piirkile kiiresti, vallandades katastroofiliseTeradevaheline stressi korrosioonipragunemine (IGSCC).
- Sulatusaken:Struktuursete mereplaatide puhul, nagu AA5083 (täpsustus: 4,0%– 4,9% Mg), piiravad kassamajad juurdeehitusi4,20%–4,45% Mgsäilitades samal ajal mangaani (≥ 0,40%) ja kroomi, et häirida terade piiride järjepidevust.
2.3 Valatud sulamid (A356 /AlSi7Mg): Ductility & amp; raudlõks
Hüpoeutektilistes valusulamites (A356/A357) tagab räni sulamisvedelikkuse, samas kui magneesium annab T6 kuumtöötluse ajal sademete kõvenemise.
- Tugevuse suurenemine:Iga 0,05% Mg juurdekasv suurendab voolavuspiiri ligikaudu 12 kuni 15 MPa pärast kunstlikku vanandamist.
- π-faasiline rabedus:Kui Mg ületab 0,38-0,40% taustrauda sisaldavates sulatites (Fe ≥ 0,12%), ühineb magneesium raua ja räniga, moodustades rabedaid π -faasilisi intermetalle (Al8FeMg3Si6). Need hiina kirja osakesed ei lahustu standardse lahustamise ajal (535°C–540°C), mistõttu pikenemine langeb järsult ≥ 8% kuni alla 3%.
- Sihtaken:Kriitilised autorataste ja kosmosekonstruktsioonide valandid piiravad sihtmagneesiumi0,32% kuni 0,37%.
3. klassipõhised magneesiumisuhted ja amp; Tööpiirangud
| Sulami klass |
Nominaalvahemik (%) |
Ideaalne sihtmärk (%) |
Kohaldatav suhe /piir |
Liigse magneesiumi tagajärjed |
| AA6063 |
0,45 – 0,90 |
0,48 – 0,54 |
Mg:Si = 1,0 – 1,3 : 1 |
Mg:Si > 1.73 vähendab ekstrusioonikiirust 20% –30% ja jämedastab sademeid. |
| AA6061 |
0,80 – 1.20 |
0,90 – 1,05 |
Mg: Si ≈ 1,4 – 1,5 : 1 |
Suurendab kustutustundlikkust; soodustab pinna kuumpragunemist alalisvoolu valamise ajal. |
| AA5083 |
4.00 – 4.90 |
4.20 – 4.45 |
Mn ≥ 0,40% puhver |
Mg > 4,5% käivitab kuumuse all pidevad β faasi piirkiled ja raske IGSCC. |
| AA7075 |
2.10 – 2.90 |
2.25 – 2.50 |
Zn: Mg = 2,4 – 2,8 : 1 |
Mg > 2,6% sadestab rabeda T-faasi (Al2Mg3Zn3), murdumistugevuse alandamine. |
| A356.0 |
0,25 – 0,45 |
0,32 – 0,37 |
Fe < 0,12% limiit |
Mg > 0,40% moodustab lahustumatuid π faasi trombotsüüte, langedes pikenemine alla 3%. |
4. Pürometallurgiline praktika: magneesiumi taaskasutamise maksimeerimine
Kuna magneesium oksüdeerub kergesti, määravad kohtumaja lisamise tehnikad, kas sihtkeemia saavutatakse tõhusalt:
- Käsitsi pinna laadimine (70% & ndash; 80% taastamine):Puhtate valuplokkide laadimine otse avatud vanni paneb need hõljuma, ägedalt põlema ning tekitama tugevat räbu ja MgO auru.
- Sukeldatud kellasüvendus (88%–92% taastumine):Eelsoojendatud valuplokid lukustatakse tulekindlasse kella ja sukeldatakse ahju koldesse, kasutades aurustumise summutamiseks vanni metallostaatilist rõhku.
- Peasulamist laadimine (94% & ndash; 97% taastamine):Magneesiumi sisestamine Al-Mg (50/50) põhisulami kaudu väldib põlemist sulami suurema tiheduse ja madalama lokaliseeritud aktiivsuse tõttu.
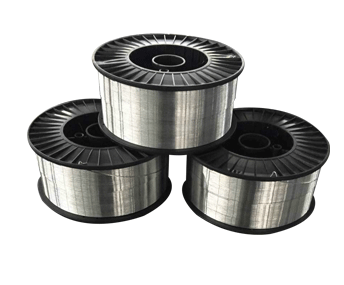
- Automatiseeritud südamikuga traadi sissepritse (96% & ndash; 98% taastamine):Alumiiniumkattega magneesiumtraadi söötmine otse ülekandepesurisse tagab täpse koostise kärpimise enne reas degaseerimist.
5. Sulatamine Rafineerimine & amp; Valuploki kvaliteedistandardid
Magneesium suurendab vesiniku neeldumist sulaalumiiniumis ümbritseva niiskuse kogumise kaudu: Mg(l)+ H2O(g)→ MgO(s)+ 2[H]lahustatud.
- Pöörlev gaasistamine:Kastimajad töötavad argooniga, mis on segatud 0,5-1,5% Cl-ga2gaas hõljuvate spinelli lisandite ujutamiseks ja vesiniku taseme alandamiseks alla 0,12 cm3/100g Al.
- Valamiseelne filtreerimine:Sulatamine läbib 30-50 PPI keraamilist vahtfiltrit (CFF), et püüda mikrokatted enne otsejahutusvalu.
- Valuploki eelsoojendusohutus:Magneesiumi valuplokid tuleb enne laadimist eelkuumutada temperatuurini 150°C–200°C, et kõrvaldada pinnaniiskus (Mg(OH))2) ja vältida sulametalli plahvatusi.
.png)