El magnesio (Mg) es uno de los elementos de aleación más utilizados en la pirometalurgia moderna y sirve como componente básico para extrusiones estructurales forjadas, placas laminadas de grado naval y piezas fundidas para automóviles de alta integridad. Cuando se disuelve en aluminio fundido, el magnesio proporciona fortalecimiento de la solución sólida, altera la tensión superficial y se combina con elementos como silicio, zinc y cobre para permitir el endurecimiento por precipitación.
Sin embargo, el magnesio es notoriamente volátil en el aluminio fundido. A temperaturas de fusión típicas (700 & grados; C a 760 & grados; C), el magnesio puro exhibe una presión de vapor varios órdenes de magnitud mayor que la del aluminio, lo que lleva a una rápida vaporización, combustión por oxidación y cinética de escoria compleja. Lo que es más crítico, los equilibrios de fases metalúrgicas dictan que agregar magnesio fuera de los límites estequiométricos precisos no llega simplemente a un punto de rendimientos decrecientes & mdash; introduce graves defectos microestructurales.
Conclusión clave sobre metalurgia:El exceso de magnesio reduce la trabajabilidad en caliente, provoca una sensibilidad severa al enfriamiento, induce un agrietamiento por corrosión bajo tensión intergranular catastrófico (IGSCC), forma fases de fragilización intermetálica insoluble y reduce drásticamente las velocidades de extrusión posteriores.
1. Química Física del Magnesio en Aluminio Fundido
El manejo de las adiciones de magnesio comienza con la comprensión del comportamiento pirometalúrgico de los lingotes de magnesio puro cargados en baños de aluminio fundido.
Alta presión de vapor & Cinética de oxidación
A 730 & grados;C, la presión de vapor del magnesio puro es de aproximadamente 380 Pa, en comparación con menos de 10-7Pa para aluminio fundido. Cuando se introducen lingotes de magnesio en la superficie del baño sin inmersión mecánica, las temperaturas locales vaporizan rápidamente el metal. Además, el magnesio exhibe una afinidad termodinámica mucho más fuerte por el oxígeno que el aluminio:
- Oxidare directă:2Mg(l)+ O2(g)→ 2MgO(s)
- Formación de espinela:MgO(s)+ 2Al(l)+ 1,5O2(g)→ MgAl2O4(s)
Generación de escoria & Desgaste de herramientas
Espinela aluminato de magnesio (MgAl2O4) las partículas son excepcionalmente duras (dureza Mohs 8) y poseen una densidad (3,58 g/cm3) cerca del aluminio líquido. En lugar de separarse limpiamente en la escoria de la superficie, las inclusiones de espinela permanecen suspendidas durante todo el baño de fusión.
- Las inclusiones marcan y desgastan prematuramente los troqueles de extrusión y los rodillos rodantes.
- Provocan roturas de cables durante el estirado en frío a alta velocidad.
- Por cada 0,10% de exceso de magnesio quemado mediante quema superficial, el desnatado en estado fundido genera aproximadamente entre 1,5 y 2,2 kg de escoria adicional por tonelada de metal líquido.
2. Metalurgia de aleaciones y amplificador; Estudios de casos específicos de grado
2.1 Serie 6xxx (Al-Mg-Si): estequiométrico versus "Exceso de silicio" Estrategia
La resistencia mecánica de las aleaciones de la serie 6xxx (AA6063, AA6061, AA6082) depende de la secuencia de precipitación de la fase precursora metaestable β″-Mg2Si.
- La relación estequiométrica:La relación de masa teórica de Mg a Si necesaria para producir Mg neutro2Si es1.73 : 1.
- La pena por exceso de magnesio:Operar por encima de 1,73:1 crea un "exceso de magnesio" estado. El magnesio en solución sólida eleva significativamente la tensión de flujo de alta temperatura de la aleación 's. Las pruebas de extrusión industrial confirman que por cada 0,10% de Mg agregado por encima del equilibrio estequiométrico, la velocidad del ariete de extrusión debe reducirse entre un 15% y un 30% para evitar el desgarro de la superficie del perfil.
- El exceso de equilibrio de silicio:Los casthouses modernos adoptan unexceso de siliciopráctica, apuntando a una relación Mg:Si entre1,0: 1 y 1,3: 1(p. ej., 0,45% & ndash; 0,52% Mg y 0,40% & ndash; 0,52% Si). El exceso de Si acelera la cinética de envejecimiento artificial sin aumentar la resistencia a la extrusión en caliente.
2.2 Serie 5xxx (Al-Mg): El umbral de sensibilización
Las aleaciones 5xxx no tratables térmicamente (AA5052, AA5083, AA5456) dependen del fortalecimiento y endurecimiento por solución sólida para cascos marinos, quimiqueros y almacenamiento criogénico.
- El límite de sensibilización del 3,0% y ndash;3,5%:Mientras que la solubilidad del sólido de magnesio alcanza más del 15% a temperaturas eutécticas, cae por debajo del 1,5% a temperatura ambiente. Cuando el contenido de magnesio excede del 3,0% al 3,5%, la aleación se vuelve vulnerable a la sensibilización térmica cuando se expone a temperaturas de servicio entre 50 y 150 grados;C y 150 y 150 grados;C.
- Eșec IGSCC:El Mg sobresaturado se difunde hasta límites de grano de alto ángulo, formando una red continua de la fase anódica β (Al3Mg2). En ambientes marinos de cloruro, esta película límite se disuelve rápidamente, provocando catastróficasCracking por corrosión bajo tensión intergranular (IGSCC).
- Ventana objetivo de la fundición:Para placas marinas estructurales como AA5083 (especificación: 4,0% y ndash; 4,9% Mg), los casthouses limitan las adiciones4,20%–4,45% Mgmanteniendo el manganeso (≥ 0,40%) y el cromo para interrumpir la continuidad de los límites del grano.
2.3 Aleaciones fundidas (A356 / AlSi7Mg): Ductilidad & la trampa de hierro
En las aleaciones de fundición hipoeutécticas (A356/A357), el silicio proporciona fluidez en estado fundido, mientras que el magnesio proporciona endurecimiento por precipitación durante el tratamiento térmico T6.
- Incrementarea puterei:Cada incremento de 0,05% Mg aumenta el límite elástico en aproximadamente 12 a 15 MPa después del envejecimiento artificial.
- π-Fase de fragilización:Cuando el Mg excede del 0,38% al 0,40% en fundidos que contienen hierro de fondo (Fe ≥ 0,12%), el magnesio se combina con el hierro y el silicio para formar intermetálicos frágiles en fase π (Al8FeMg3Si6). Estas partículas de escritura china no se disuelven durante la solución estándar (535°C–540°C), lo que provoca que el alargamiento caiga bruscamente desde ≥ 8% a menos del 3%.
- Ventana de destino:Las ruedas críticas para automóviles y las piezas fundidas estructurales aeroespaciales restringen el magnesio objetivo0,32% până la 0,37%.
3. Ratios y amplificadores de magnesio específicos de grado; Límites operativos
| Grado de aleación |
Rango nominal (%) |
Objetivo ideal (%) |
Ratio/límite Rector |
Consecuencias del exceso de magnesio |
| AA6063 |
0,45 & ndash; 0,90 |
0,48 & ndash; 0,54 |
Mg:Si = 1,0 & ndash; 1,3: 1 |
Mg:Si> 1,73 reduce las velocidades de extrusión en un 20% & ndash;30% y precipita de sentido grueso. |
| AA6061 |
0,80 & ndash; 1.20 |
0,90 & ndash; 1,05 |
Mg:Si ≈ 1,4 & ndash; 1,5: 1 |
Aumenta la sensibilidad al enfriamiento; promueve el agrietamiento en caliente de la superficie durante la fundición de CC. |
| AA5083 |
4.00 & ndash; 4.90 |
4.20 & ndash; 4.45 |
Mn≥ 0,40% de buffer |
Mg> El 4,5% desencadena β películas de límite de fase continua e IGSCC severo bajo calor. |
| AA7075 |
2.10 & ndash; 2,90 |
2,25 & ndash; 2,50 |
Zn:Mg = 2,4 & ndash; 2,8: 1 |
Mg> El 2,6% precipita la fase T frágil (Al2Mg3Zn3), reduciendo la tenacidad a la fractura. |
| A356.0 |
0,25 & ndash; 0,45 |
0,32 & ndash; 0,37 |
Fe < Límite del 0,12% |
Mg> 0,40% forma plaquetas insolubles en fase &pi, lo que reduce el alargamiento por debajo del 3%. |
4. Práctica pirometalúrgica: maximizar la recuperación de magnesio
Debido a que el magnesio se oxida fácilmente, las técnicas de adición de casthouse dictan si la química objetivo se logra de manera eficiente:
- Carga manual de superficie (70%–80% de recuperación):Cargar lingotes puros directamente en el baño abierto hace que floten, se ensanchen violentamente y generen escoria pesada y vapores de MgO.
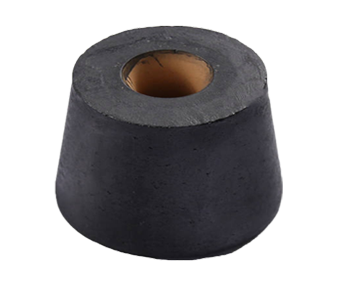
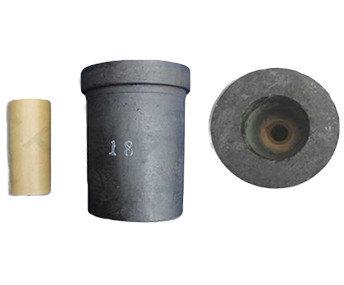
- Campana sumergida hundiéndose (88%–92% de recuperación):Los lingotes precalentados se fijan en una campana refractaria y se sumergen en el hogar del horno, utilizando presión metalostática del baño para suprimir la vaporización.
- Carga maestra de aleación (94% y ndash; 97% de recuperación):La introducción de magnesio a través de una aleación maestra de Al-Mg (50/50) evita la quema debido a una mayor densidad de la aleación y una menor actividad localizada.
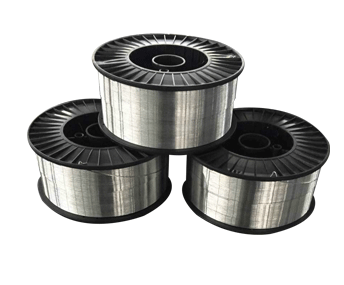
- Inyección automatizada de alambre con núcleo (96% & ndash; 98% de recuperación):La alimentación de alambre de magnesio revestido de aluminio directamente al lavador de transferencia proporciona un recorte de composición preciso antes de la desgasificación en línea.
5. Refinación de fusión & Estándares de calidad de los lingotes
El magnesio aumenta la absorción de hidrógeno en el aluminio fundido mediante la captación de humedad ambiental: Mg(l)+ H2O(g)→ MgO(s)+ 2[H]disuelto.
- Desgasificación rotativa:Los casthouses procesan argón mezclado con 0,5% a 1,5% de Cl2gas para hacer flotar inclusiones de espinela suspendidas y reducir los niveles de hidrógeno por debajo de 0,12 cm3/ 100g Al.
- Filtración previa a la vertido:La masa fundida pasa a través de filtros de espuma cerámica (CFF) de 30 a 50 PPI para atrapar las microinclusiones antes de la fundición en frío directo.
- Seguridad de precalentamiento de lingotes:Los lingotes de magnesio deben precalentarse a 150 & grados; C– 200 & grados; C durante al menos 2 horas antes de cargarlos para eliminar la humedad de la superficie (Mg(OH)2) y prevenir explosiones de metales fundidos.
.png)