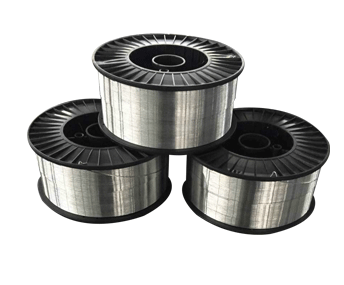
Magnesium (Mg) ist eines der am weitesten verbreiteten Legierungselemente in der modernen Pyrometallurgie und dient als grundlegender Baustein für strukturelle Knetstränge, Walzplatten in Marinequalität und hochintegrierte Automobilgussteile. Wenn Magnesium in geschmolzenem Aluminium gelöst wird, sorgt es für eine Festlösungsverstärkung, verändert die Oberflächenspannung und verbindet sich mit Elementen wie Silizium, Zink und Kupfer, um eine Ausscheidungshärtung zu ermöglichen.
Magnesium ist jedoch in geschmolzenem Aluminium bekanntermaßen flüchtig. Bei typischen Schmelztemperaturen (700° C bis 760° C) weist reines Magnesium einen um mehrere Größenordnungen höheren Dampfdruck auf als Aluminium, was zu schneller Verdampfung, Oxidationsabbrand und komplexer Schlackenkinetik führt. Noch wichtiger ist, dass metallurgische Phasengleichgewichte vorschreiben, dass die Zugabe von Magnesium außerhalb präziser stöchiometrischer Grenzen nicht einfach einen Punkt mit abnehmenden Rückflüssen und Strichen erreicht; es führt zu schwerwiegenden mikrostrukturellen Defekten.
Key Metallurgy Takeaway:Überschüssiges Magnesium verringert die Warmverarbeitbarkeit, verursacht eine starke Abschreckempfindlichkeit, induziert katastrophale interkristalline Spannungsrisskorrosionsrisse (IGSCC), bildet unlösliche intermetallische Versprödungsphasen und senkt die nachgeschalteten Extrusionsgeschwindigkeiten drastisch.
1. Physikalische Chemie von Magnesium in geschmolzenem Aluminium
Die Verwaltung von Magnesiumzugaben beginnt mit dem Verständnis des pyrometallurgischen Verhaltens reiner Magnesiumbarren, die in Bäder aus geschmolzenem Aluminium gefüllt werden.
Hoher Dampfdruck & amp; Oxidationskinetik
Bei 730° C beträgt der Dampfdruck von reinem Magnesium etwa 380 Pa, verglichen mit weniger als 10-7Pa für geschmolzenes Aluminium Wenn Magnesiumbarren ohne mechanisches Eintauchen an die Badoberfläche eingebracht werden, verdampfen lokale Temperaturen das Metall schnell. Darüber hinaus weist Magnesium eine viel stärkere thermodynamische Affinität zu Sauerstoff auf als Aluminium:
- Direkte Oxidation:2Mg(l)+ O2(g)→ 2MgO(s)
- Spinell-Formation:MgO(s)+ 2Al(l)+ 1,5O2(g)→ MgAl2O4 (s)
Schlackenerzeugung und Ampere; Werkzeugverschleiß
Magnesiumaluminatspinell (MgAl2O4) Partikel sind außergewöhnlich hart (Mohshärte 8) und besitzen eine Dichte (3,58 g/cm3) in der Nähe von flüssigem Aluminium Anstatt sich sauber in die Oberflächenschlacke aufzulösen, bleiben Spinelleinschlüsse im gesamten Schmelzbad suspendiert.
- Einschlüsse verkerben und verschleißen Extrusionsdüsen und Walzwalzen vorzeitig.
- Sie verursachen beim Hochgeschwindigkeits-Kaltziehen Drahtbruch.
- Pro 0,10% überschüssigem Magnesium, das durch Oberflächenabfackeln verbrannt wird, entstehen durch Schmelzabschöpfen schätzungsweise 1,5 bis 2,2 kg zusätzliche Schlacke pro Tonne flüssigem Metall.
2. Legierungsmetallurgie & amp; Gradespezifische Fallstudien
2.1 6xxx-Serie (Al-Mg-Si): Stöchiometrisch vs. & quot; Überschüssiges Silizium&Quot; Strategie
Die mechanische Festigkeit von Legierungen der 6xxx-Serie (AA6063, AA6061, AA6082) hängt von der Fällungssequenz der metastabilen Vorläuferphase ab & beta; ″-Mg2Si.
- Das stöchiometrische Verhältnis:Das theoretische Massenverhältnis von Mg zu Si, das zur Herstellung von neutralem Mg erforderlich ist2Si ist1.73 : 1.
- Die überschüssige Magnesiumstrafe:Betrieb über 1,73:1 erzeugt einen & quot; überschüssigen Magnesium" Zustand. Magnesium in fester Lösung erhöht die Legierung erheblich' s Hochtemperatur-Durchflussspannung Industrielle Extrusionsversuche bestätigen, dass für jeweils 0,10% Mg, die über dem stöchiometrischen Gleichgewicht hinzugefügt werden, die Geschwindigkeit des Extrusionsstößels um 15% bis 30% reduziert werden muss, um ein Reißen der Profiloberfläche zu verhindern.
- Der überschüssige Siliziumhaushalt:Moderne Fallhäuser übernehmen eineSiliciumüberschussÜben, die auf ein Mg:Si-Verhältnis zwischen1,0 : 1 und 1,3 : 1(z.B. 0,45% & ndash; 0,52% Mg und 0,40% & ndash; 0,52% Si).Das überschüssige Si beschleunigt die künstliche Alterungskinetik, ohne die Heißextrusionsbeständigkeit zu erhöhen.
2.2 5xxx-Serie (Al-Mg): Die Sensibilisierungsschwelle
Nicht wärmebehandelbare 5xxx-Legierungen (AA5052, AA5083, AA5456) sind auf die Festlösungsverstärkung und Kaltverfestigung für Schiffsrümpfe, Chemikalientanker und die kryogene Lagerung angewiesen.
- Die 3,0%–3,5% Sensibilisierungsgrenze:Während die Festlöslichkeit von Magnesium bei eutektischen Temperaturen über 15% erreicht, sinkt sie bei Raumtemperatur unter 1,5%. Wenn der Magnesiumgehalt 3,0% bis 3,5% übersteigt, wird die Legierung anfällig für thermische Sensibilisierung, wenn sie Betriebstemperaturen zwischen 50° C und 150° C ausgesetzt wird.
- IGSCC-Fehler:Übersättigtes Mg diffundiert zu Korngrenzen mit hohem Winkel und bildet ein kontinuierliches Netzwerk der anodischen β-Phase (Al3Mg2). In marinen Chloridumgebungen löst sich dieser Grenzfilm schnell auf und löst katastrophale Folgen ausIntergranulares Spannungskorrosionskracking (IGSCC).
- Schmelzer-Zielfenster:Für strukturelle Meeresplatten wie AA5083 (Spezifikation: 4,0% – 4,9% Mg) beschränken Fallhäuser die Hinzufügung von4,20%– 4,45% MgUnter Beibehaltung von Mangan (≥ 0,40%) und Chrom zur Störung der Korngrenzenkontinuität.
2.3 Gusslegierungen (A356 / AlSi7Mg): Duktilität und Amp; die Eisenfalle
In hypoeutektischen Gusslegierungen (A356/A357) sorgt Silizium für Schmelzflüssigkeit, während Magnesium während der T6-Wärmebehandlung für Ausscheidungshärtung sorgt.
- Stärkeerhöhung:Jeder 0,05% Mg-Schritt erhöht die Streckgrenze nach künstlicher Alterung um etwa 12 bis 15 MPa.
- Die & pi; - Phase Versprödung:Wenn Mg in Schmelzen, die Hintergrundeisen enthalten (Fe & ge; 0,12%), 0,38% bis 0,40% übersteigt, verbindet sich Magnesium mit Eisen und Silizium und bildet spröde & pi;-Phasen-Intermetallik (Al8FeMg3Si6). Diese Partikel in chinesischer Schrift lösen sich während der Standardlösung (535° C–540° C) nicht auf, was dazu führt, dass die Dehnung von & ge; stark abfällt. 8% auf unter 3%.
- Zielfenster:Kritische Automobilräder und strukturelle Gussteile für die Luft- und Raumfahrt beschränken das Zielmagnesium auf0,32% bis 0,37%.
3. Gradespezifische Magnesiumverhältnisse & amp; Betriebsgrenzen
| Legierungsgrad |
Nomineller Bereich (%) |
Ideales Ziel (%) |
Regierendes Verhältnis / Limit |
Folgen von überschüssigem Magnesium |
| AA6063 |
0,45 – 0,90 |
0,48 – 0,54 |
Mg:Si = 1,0 – 1,3 : 1 |
Mg:Si > 1,73 reduziert Extrusionsgeschwindigkeiten um 20%–30% und gröbert Ausscheidungen. |
| AA6061 |
0,80 – 1.20 |
0,90 – 1,05 |
Mg:Si ≈ 1,4 – 1,5 : 1 |
Erhöht die Abschreckempfindlichkeit; fördert das Heißcracken an der Oberfläche beim Gleichstromgießen. |
| AA5083 |
4,00 – 4,90 |
4.20 – 4.45 |
Mn ≥ 0,40% Puffer |
Mg > 4,5% löst kontinuierliche β-Phasengrenzfilme und schweres IGSCC unter Hitze aus. |
| AA7075 |
2.10 – 2.90 |
2,25 – 2,50 |
Zn:Mg = 2,4 – 2,8 : 1 |
Mg > 2,6% fällt spröde T-Phase aus (Al2Mg3Zn3), wodurch die Bruchzähigkeit verringert wird. |
| A356.0 |
0,25 – 0,45 |
0,32 – 0,37 |
Fe < 0,12%-Grenze |
Mg > 0,40% bilden unlösliche & pi;-Phasenplättchen, wodurch die Dehnung unter 3% sinkt. |
4. Pyrometallurgische Praxis: Maximierung der Magnesiumrückgewinnung
Da Magnesium leicht oxidiert, bestimmen Techniken zur Zugabe von Casthouse, ob die Zielchemie effizient erreicht wird:
- Manuelle Oberflächenladung (70%–80% Wiederherstellung):Durch das direkte Aufladen reiner Barren auf das offene Bad schwimmen diese, blättern heftig auf und erzeugen schwere Schlacke und MgO-Dämpfe.
- Eintauchen der getauchten Glocke (88% – 92% Wiederherstellung):Vorgeheizte Barren werden in einer feuerfesten Glocke verriegelt und unter Verwendung des metallostatischen Baddrucks zur Unterdrückung der Verdampfung in den Ofenherd eingetaucht.
- Hauptlegierungsladung (94%– 97% Wiederherstellung):Durch die Einführung von Magnesium über die Al-Mg (50/50)-Masterlegierung wird ein Auffackeln aufgrund einer höheren Legierungsdichte und einer geringeren lokalen Aktivität vermieden.
- Automatisierte Fülldrahteinspritzung (96%–98% Wiederherstellung):Die direkte Zuführung von mit Aluminium ummanteltem Magnesiumdraht in die Transferrinne sorgt für eine präzise Zusammensetzungsbeschneidung vor der Inline-Entgasung.
5. Schmelzveredelung & amp; Qualitätsstandards vergessen
Magnesium erhöht die Wasserstoffaufnahme in geschmolzenem Aluminium über die Aufnahme von Umgebungsfeuchtigkeit: Mg(l)+ H2O(g)→ MgO(s)+ 2[H]gelöst.
- Rotationsentgasung:In den Kastenhäusern wird Argon gemischt mit 0,5% bis 1,5% Cl verwendet2Gas schwimmt suspendierte Spinelleinschlüsse und senkt den Wasserstoffgehalt unter 0,12 cm3/ 100 g Al.
- Vorgießfiltration:Die Schmelze durchläuft 30 bis 50 PPI Keramikschaumfilter (CFF), um Mikroeinschlüsse vor dem Direktkühlgießen einzufangen.
- Sicherheit beim Vorwärmen des Ingots:Magnesiumbarren müssen vor dem Laden mindestens 2 Stunden lang auf 150° C–200° C vorgewärmt werden, um Oberflächenfeuchtigkeit (Mg (OH) zu beseitigen2) und Explosionen geschmolzener Metalle verhindern.
.png)