Ferrolegierungen sind Legierungen, die aus Eisen und einem oder mehreren anderen Elementen bestehen Sie werden vor allem in der Eisen - und Stahlindustrie als Desoxidationsmittel, Entschwefelungsmittel und Legierungszusätze verwendet, um Stahl spezifische mechanische Eigenschaften, Verschleißfestigkeit, Korrosionsbeständigkeit und Hitzebeständigkeit zu verleihen.
Der Produktionsprozess in einer Ferrolegierungsanlage ist ein komplexes industrielles System, das Hochtemperaturschmelzen, physikalisch-chemische Reaktionen und Materialhandling integriert. Die moderne Ferrolegierungsproduktion erfolgt überwiegend im Elektroofenverfahren (insbesondere Tauchbogenöfen).
Welche Rohstoffe werden in einen Unterwasser-Bogenofen eingespeist?
Eine Anlage für Untertauchlichtbogenöfen (SAF) wandelt rohe Mineralerze mit hoher elektrischer Leistung und Kohlenstoffreduktanten in flüssige Ferrolegierungen um Die Ofenbeschickung besteht aus drei Materialgruppen:
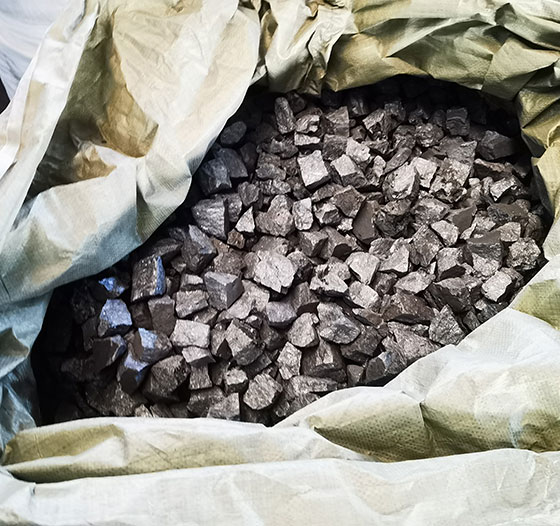
- Mineralerze:Diese liefern die Zielmetalloxide Eine Anlage verwendet Manganerz für Ferromangan, Chromiterz für Ferrochrom, Quarzit (SiO2> 98,5%) für Ferrosilicium und sauberen Stahlschrott oder Walzzunder zur Versorgung von Eiseneinheiten.
- Kohlenstoffreduktanten:Diese Streifensauerstoff aus den Metalloxiden Pflanzen verwenden metallurgischen Koks, Halbkoks, und ascharme Anthrazitkohle Für Ferrosilicium wird Semikoks bevorzugt, da er eine hohe elektrische Beständigkeit und eine hohe chemische Reaktivität bietet.
- Flüsse:Diese passen den Schmelzpunkt und die Viskosität der geschmolzenen Schlacke an Häufige Flussmittel sind Kalkstein (CaCO3), Dolomit (CaCO3· MgCO3) und Bauxit (Al2O3).
-
Rohstoffe müssen eine hohe mechanische Festigkeit aufweisen, zerkleinern schwache Erze oder Kohlen unter ihrem Eigengewicht im Inneren des Ofenschachts, erzeugen sie Feinanteile, die Gaskanäle blockieren und Ofenausbrüche verursachen.
Wie bereiten Pflanzen das Erz, die Reduktanten und die Flüsse vor und verteilen sie?
Rohstoffe gelangen durch eine Abfolge mechanischer Schritte von offenen Lagerschächten zum automatisierten Batchsystem:
- Primärzerkleinerung:Backenbrecher reduzieren Minenlauferze auf Nennklumpen zwischen 10 mm und 80 mm.
- Screening:Vibrationsdecks screenen Feinstoffe unter 5 mm. Feinstoffe werden in Brikettier - oder Sinteranlagen umgeleitet; sie werden nicht direkt in den Ofen gefüllt.
- Feuchtigkeitstrocknung:Reduktanten passieren rotierende Trocknungsöfen, um die innere Feuchtigkeit unter 1,5% zu senken. Nasskoks senkt die Ofentemperaturen und leitet Wasserstoff in das System ein.
- Automatisiertes Wägebatching:Wägezellen unter Rohstoffbehältern wiegen jede Zutat nach Software-Rezepten Überspringen Hebezeuge oder Schrägbänder liefern die Charge dann an obenliegende Ofenladerohre.
Welche chemischen Reaktionen finden im Unterwasserbogenofen statt?
Ein untergetauchter Lichtbogenofen nutzt elektrische Energie, um carbotherme Reduktionsreaktionen voranzutreiben. Kohlenstoff streift Sauerstoff aus Metalloxiden bei Temperaturen von 1400° C bis 2000° C.
1. Chemie der Ferrosiliciumschmelze
Quarzit (SiO2) bei hohen Temperaturen reduziert:
SiO2+ 2 C & rarr; Si + 2CO(g)
Die Zugabe von Stahlschrott bindet das Silizium zu Eisensiliziden:
Fe + Si & rarr; FeSi
2. Hochkohlenstoff-Ferrochrom-Schmelzchemie
Chromiterz enthält Eisen - und Chromoxide (FeO & middot; Cr2O3):
FeO & mitteldot; Cr2O3+ 4 C & rarr; (Fe & middot; 2 Cr) + 4 CO(g)
Chrom reagiert mit Kohlenstoff zu stabilen Karbiden, weshalb Standardferrochrom 6% bis 8% Kohlenstoff enthält:
7 Cr + 3 C & rarr; Cr7C3
Wie funktionieren Sö Derberg-Dauerelektroden ohne Abschaltungen?
Ferrolegierungsöfen verwenden kontinuierliche Sö Derberg selbstbackende Kohlenstoffelektroden, diese führen niederspannungsreichen Wechselstrom (AC) mit hoher Stromstärke in die Reaktionszone, anders als vorgebackene Graphitelektroden werden Sö Derbergelektroden direkt im Inneren des laufenden Ofens hergestellt.
- Gehäusebaugruppe:Anlagenarbeiter schweißen zylindrische Weichstahlgehäuse (typischerweise 1,0 bis 1,6 Meter Durchmesser) an die Oberseite der Elektrodensäule.
- Paste-Aufladung:Arbeiter legen kohlenstoffhaltige Elektrodenpaste (aus kalziniertem Anthrazit und Kohlenteerpech) in das Stahlgehäuse.
- Schmelzen und Backen:Während sich die Elektrode nach unten in Richtung Ofenwärme bewegt:
- Bei 80° C bis 120° C wird die Paste weich und schmilzt, wodurch das Gehäuse gefüllt wird.
- Bei 450° C bis 650° C karbonisiert das Pechbindemittel und backt die Paste zu einem festen Kohlenstoffzylinder.
- Stromleitung:Am Boden transportiert die gebrannte Kohlenstoffelektrode Strom von Kupferkontaktschuhen in die Ofenladung und trifft auf Bögen, die 2000° C.
- Kontinuierliches Ausrutschen:Hydraulische Schlupfklemmen senken die Elektrodensäule, wenn die Spitze wegbrennt, und sorgen so für eine kontinuierliche Stromversorgung ohne Ofenabschaltung.
.jpg)
Wie verwalten Bediener das Bohren von Stichlöchern und das Abstich von geschmolzenen Bohrlöchern?
Der Ofen produziert kontinuierlich flüssige Legierungen und Schlacken und sammelt sie auf dem feuerfesten Kohlenstoffherd an. Alle zwei bis drei Stunden öffnen die Bediener das Stichloch, um das geschmolzene Becken abzulassen.
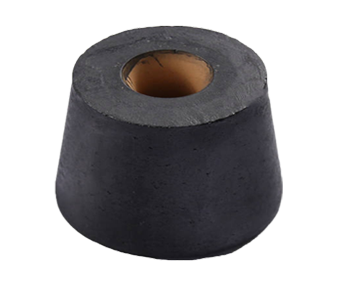
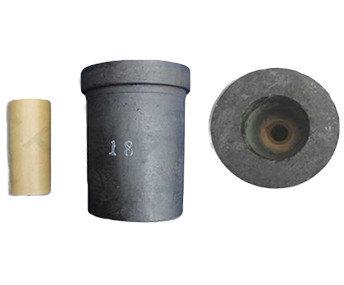
- Öffnen des Stichlochs:Bediener verwenden einen auf der Schiene montierten elektrischen Bohrer, um in die Kohlenstoff-Stichlochfläche zu schneiden. Wenn sich das Stichloch nicht löst, verwendet ein Bediener eine Sauerstofflanze (ein Stahlrohr, das reinen Sauerstoff verbrennt), um den Durchgang zu öffnen.
- Fluss des geschmolzenen Stroms:Die flüssige Legierung und Schlacke treten bei Temperaturen zwischen 1500° C und 1650° C gemeinsam aus.
- Trennung nach Dichte:Der Strom fließt einen feuerfest ausgekleideten Läufer hinunter Ein Karbon-Skimmerblock leitet die leicht schwimmende Schlacke in einen Schlackenkessel, das dichtere flüssige Metall fließt unter dem Skimmer in Transferpfannen oder Direktgießbetten.
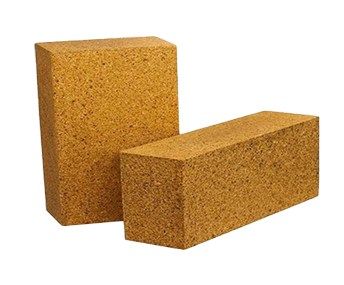
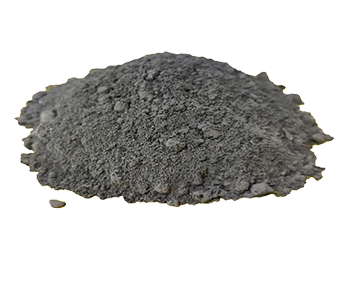
- Schließen des Stichlochs:Eine hydraulische Schlammpistole schwingt in Position und feuert einen vorgemischten feuerfesten Tonpfropfen in das Loch, wodurch der Metallfluss sauber gestoppt wird.
Welche Ingot-Gusssysteme minimieren den Schlackenübertrag?
Außerhalb des Ofens muss flüssiges Metall zu dichten Brammen erstarren. Die Gießmethode beeinflusst direkt die mechanische Reinheit und Einschlusszahl der Legierung.
| Gießmethode |
Ausrüstungslayout |
Kühlrate |
Typische Legierungen im Griff |
| Sandbettpfannenguss |
Flache feuerfeste oder mit Kieselsand gemahlene Pfannen |
4 bis 8 Stunden (langsame Abkühlung) |
Kostengünstiger Standard FeSi 72, HC FeMn in großen Mengen |
| Gusseisen-Kühlformen |
Austauschbare schwere Gusseisenformen mit mechanischen Auswerfern |
20 bis 45 Minuten (schnelle Abkühlung) |
Mittel - und kohlenstoffarmes FeMn, raffiniertes LC FeCr |
| Kontinuierliche Einbaumaschinen |
Bewegliche Kette mit miteinander verbundenen Gusseisenformen |
5 bis 10 Minuten (kontinuierliche Luftkühlung) |
Gießerei-Eintopfmittel, Speziallegierbriketts |
Durch das Kaltformgießen wird verhindert, dass die Legierung Quarzsand vom Boden absorbiert. Außerdem wird die Abkühlung beschleunigt, wodurch verhindert wird, dass sich Elemente im Inneren des Barrens in verschiedene Zonen aufteilen.
Wie kontrollieren Zerkleinerungs- und Vibrationssiebanlagen Bußgelder?
Gekühlte Legierungsplatten sind spröde Sie durchlaufen Zerkleinerungs - und Leimungsanlagen, um die in Käuferverträgen festgelegten Abmessungen zu erreichen.
- Grobbrechen:Ein am Bagger montierter Hydraulikbrecher teilt große erstarrte Platten in 200-mm-Stücke auf.
- Primärzerkleinerung:Ein Hochleistungs-Backenbrecher mit niedriger Geschwindigkeit zerkleinert die Teile auf weniger als 80 mm. Eine langsame Backenbewegung reduziert die Bildung von feinem Pulver.
- Sekundärzerkleinerung:Rollenbrecher oder Kegelbrecher brechen das Material auf die Kontraktgröße (z.B. 10– 50 mm) herunter.
- Screening:Doppelstock-Vibrationssiebe trennen das Material:
- Material über 50 mm kehrt zu den Brechern zurück.
- Material zwischen 10 mm und 50 mm kommt in saubere Vorratsbehälter.
- Partikel unter 10 mm gelangen in Hochdruckwalzenpressen, um sie zu Briketts zu pressen.
Welche Off-Gas-Systeme sammeln Silica-Abgase und kontrollieren Baghouse-Staub?
Beim Schmelzen entstehen heiße Abgase, die feinen Mineral - und Metallstaub tragen Bei der Ferrosiliciumherstellung entsteht Siliciummonoxidgas (SiO), das in der Luft über dem Ofen zu Mikro-Siliciumdioxid-Duft (SiO) oxidiert2).
Umweltschutzanlagen betreiben eine vierstufige Fanglinie:
- Abzugshaube:Über dem offenen Bereich des Ofens sitzt eine wassergekühlte Haube, um aufsteigendes heißes Gas aufzufangen und Staub zu verarbeiten.
- Wärmetauscher / Abwärmerückgewinnung:Die Gastemperaturen sinken von 800° C auf unter 200° C durch Umluft-Rohrwärmetauscher oder Abwärme-Stromerzeugungskessel.
- Zyklonabscheider:Schwere, abrasive Kohlenstoffpartikel fallen durch Zentrifugalkraft aus dem Gasstrom und schützen nachgeschaltete Filter.
- Pulse-Jet Baghouse:Tausende gewebte Glasfaser - oder PTFE-Filterbeutel filtern das Gas Druckluftimpulse schütteln den gesammelten Staub in Auffangbehälter.
Die Emissionen von Baghouse müssen unter 10 Milligramm pro normalem Kubikmeter (10 mg/Nm) bleiben3). Das gesammelte Mikrosiliciumdioxidpulver wird verdichtet und weltweit als Zusatzstoff für hochfesten Beton verkauft.
.jpg)
Welche spezifischen Strom- und Materialverbrauchsraten pro Tonne gibt es?
Elektrische Leistung macht 40% bis 60% der gesamten Produktionskosten in einem Untertauchlichtbogenofenwerk aus Die Verbrauchszahlen pro fertiger metrischer Tonne hängen von der Reinheit des Rohmaterials und dem Ofenmaßstab ab.
| Legierungstyp |
Elektrische Leistung pro MT |
Roherzeintrag pro MT |
Kohlenstoffreduktant pro MT |
Stahlschrott pro MT |
| Ferrosilicium 75% |
8.400 – 9.000 kWh |
1.800 kg Quarzit |
920 kg Halbkoks |
240 kg Schrott |
| HC-Ferrochrom (60% Cr) |
3.800 – 4.300 kWh |
2.100 kg Chromiterz |
550 kg Met Cola |
50 kg Schrott |
| HC Ferromangan (78% Mn) |
2.600 – 3.200 kWh |
1.950 kg Manganerz |
550 kg Met Cola |
80 kg Schrott |
| Silicomangan (65/17) |
3.800 – 4.400 kWh |
1.650 kg Mn Erz + Quarzit |
650 kg Kohle / Halbkoks |
100 kg Schrott |
Moderne Produktionsanlagen verwenden Öfen mit Kapazitäten zwischen 25,5 MVA und 45 MVA. Größere Ofengehäuse bieten stabile Wärmeprofile und senken den Stromverbrauch pro Tonne.
Wie überprüfen Inline-Spektrometer die Schmelzchemie vor der Erstarrung?
Eine Anpassung der Chemie nach dem Gießen des Metalls in Platten ist unmöglich Moderne Hütten verwenden schnelle Inline-Tests während des Abstichzyklus:
- Tauchprobenahme:Der Bediener taucht einen Quarz-Tauchprobenehmer in den Pfannenmetallstrom, um eine saubere, gekühlte Scheibenprobe zu entnehmen.
- Pneumatischer Rohrtransport:Die Probe gelangt innerhalb von 30 Sekunden durch eine Druckluftröhrenleitung zum Zentrallabor.
- Probenvorbereitung:Ein Techniker lässt die Probe auf einer Hochgeschwindigkeitsschleifscheibe auftragen.
- Spektrometrieanalyse:Ein optisches Emissionsspektrometer (Funken-OES) verbrennt die saubere metallische Oberfläche Innerhalb von 45 Sekunden liefert das System genaue Prozentsätze für Si, Mn, Cr, Fe, C, P, S, und Spurenaluminium.
- Korrekturen:Liegen Silizium- oder Mangangehalte unter dem Zielwert, fügen die Arbeiter vor dem Gießen hochwertige Vorlegierungen direkt in die Transportpfanne ein.
Wie verhindern Bediener die Schlackenumwandlung von Phosphor und Schwefel?
Flüssige Schlacke in der Pfanne enthält Phosphoroxid (P2O5) und Schwefelverbindungen. Schlackenumwandlung erfolgt, wenn chemische Reaktionen diese Verunreinigungen aus der Schlacke zurück in das flüssige Metall drücken:
Schlacke P2O5+ 5CLegierung→ 2PLegierung+ 5 CO(g)
Um dies zu verhindern:
- Prompt Slag Skimming:Mechanische Rechen schöpfen die Schlacke unmittelbar nach dem Klopfabschluss von der Pfannenlippe ab.
- Grundlegende Schlackenkonditionierung:Die Bediener fügen gebrannten Kalk (CaO) hinzu, um ein Schlackenbasizitätsverhältnis (CaO/SiO) aufrechtzuerhalten2) über 1.2, wobei Phosphor innerhalb der Schlackenstruktur gebunden bleibt.
- Temperaturregelung:Wenn Sie die Pfanne frei von Überhitzung halten, wird verhindert, dass Phosphoroxide vor Beginn des Gießens abgebaut werden.
Warum direkt aus einer in Betrieb befindlichen Schmelzanlage in China stammen?
China produziert über 65% der weltweiten Massenferrolegierungen In der Inneren Mongolei, Ningxia, Qinghai und Guangxi sind Schmelzcluster tätig Die direkte Beschaffung aus einer in Betrieb befindlichen Schmelze bietet kommerzielle und betriebliche Vorteile:
| Kommerzieller Faktor |
Direkte chinesische Schmelzanlage |
Zwischenhafenmakler |
| Rückverfolgbarkeit |
Direkte Verbindung zwischen Pfannenwärmenummer, Beutelpartie und Prüfzertifikat |
Gemischte Frachtpartien, die aus mehreren nicht überprüften Werkstätten stammen |
| Bildschirmsteuerung |
Zerkleinerung und Prüfung gemäß den Spezifikationen der Käuferbestellung |
Durch wiederholtes Abladen und Umschlagen häufen sich Geldbußen |
| Preistransparenz |
Direkter Fabrikpreis basierend auf Rohstrom- und Erzkosten |
Spekulationshandel und lokale Speicheraufschläge hinzugefügt |
| Qualitätskontrolle |
Vor-Ort-Inspektionen, Werksbesuche und Live-Tests |
Off-Site-Tests werden an ausgewählten, nicht repräsentativen Proben durchgeführt |
Welche Inspektionsschritte Dritter gelten gemäß EN 10204 3.2?
Internationale Käufer bitten häufig externe Inspektionsagenturen (wie SGS, Bureau Veritas oder Intertek), die Produktion und Zertifizierung im Rahmen des Abkommens zu überwachenEN 10204 3.2Standard.
Eine EN 10204 3.2-Inspektion umfasst:
- Rohstoffkontrollen:Inspektion von Ofenbeschickungsvorräten, um Erzgehalte und phosphorarme Kokseinträge zu bestätigen.
- Klopfen und Zeugen vergessen:Überprüfung der Ofenwärme und Beobachtung des direkten Kühlschalen- oder Sandbettgießens.
- ISO 4552 Probenahme:Sammeln repräsentativer Proben aus verpackten Big Bags beim Stopfen von Behältern.
- Unabhängige Labortests:Durchführung von XRF-, ICP- und nasschemischen Tests in einem akkreditierten externen Labor zur Überprüfung der Mühle's interne Ergebnisse.
- Überprüfung der Siebanalyse:Durchführung von Vibrationssiebprüfungen, um zu bestätigen, dass die Bußgelder unter den Vertragsgrenzen bleiben.
- Überwachung der Containerverladung:Überprüfung der Behälterreinheit, Big-Bag-Schlaufen und inneren Kunststoffauskleidungen, gefolgt von der Überprüfung der Behälterversiegelung.
Wie fordern Sie ein verbindliches kommerzielles Angebot für die Seefracht an?
Um ein formelles CIF- oder FOB-Angebot von unserer Exportverkaufsabteilung anzufordern, geben Sie die folgenden Betriebsparameter an:
- Zielproduktqualität:(z.B. FeSi 72%, FeSi 75%, HC FeCr 60%, SiMn 65/17)
- Chemikalienverunreinigungsgrenzen:Geben Sie Ihre Grenzwerte für Kohlenstoff, Phosphor, Schwefel und Aluminium an.
- Partikelgrößenspezifikation:(z.B, 10–50 mm mit max 5% feine unter 10 mm)
- Bestelltonnage:Anzahl der standardmäßigen 20-Fuß-Trockenbehälter (ca. 25– 27 Tonnen pro Container) oder Stückguttonnage.
- Verpackungstyp:1000 kg oder 1250 kg Big Bags mit Bodenentladungsausgüssen oder Stahlfässern auf Paletten.
- Zielhafen:Name des Einleitungshafens für die Berechnung des Seetransits und der Seeversicherung.
.png)