Grafitne elektrode su najvažniji potrošni materijal u proizvodnji čelika u elektrolučnim pećima (EAF). Oni prenose ogromne struje - često 100.000 ampera ili više - u peć, pretvarajući električnu energiju u toplinu koja topi otpadni čelični otpad. Ipak, za materijal koji izgleda kao jednostavan crni cilindar, grafitne elektrode su iznenađujuće složeni proizvodi, definisani preciznim fizičkim svojstvima i proizvedeni kroz višesedmični proces u više koraka.
Ovaj vodič objašnjava ključna svojstva grafitnih elektroda, kako se ta svojstva prevode performanse u stvarnom svetu, razlika između RP, HP i UHP klasa, te cijeli asortiman industrijske primjene. Bilo da ste operater čeličane, menadžer ljevaonice ili stručnjak za nabavku, ovaj će vam članak pomoći da shvatite što tražiti — i kako odabrati pravu elektrodu za svoju peć.
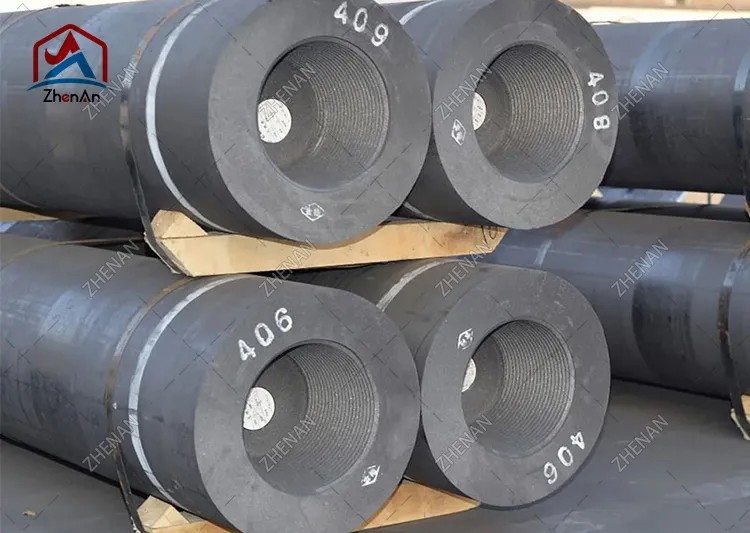
Grafitna elektroda je cilindrični provodnik napravljen prvenstveno od petrolej koksa, igličastog koksa i smole od ugljenog katrana, koji se peče i zatim grafitizira na ekstremno visokim temperaturama. Rezultat je gusto karbonsko tijelo niske otpornosti koje može izdržati intenzivne termičke, električne i mehaničke uvjete unutar elektrolučne peći.
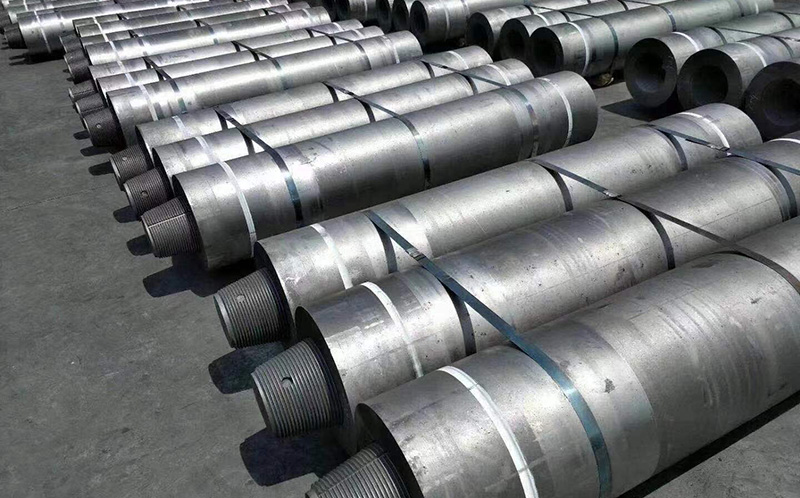
Strukturno, sistem elektroda se sastoji od dva dela:
Budući da nijedan komad nije dovoljno dugačak da dosegne od krova peći do rastopljene kupke, višestruki dijelovi elektrode se spajaju vijcima pomoću konusnih navojnih spojnica. Kako se vrh troši tokom topljenja, na vrhu se dodaju novi dijelovi - kontinuirani proces "hranjenja".
Tri elektrode su tipično raspoređene u trokutastom uzorku za trofaznu peć na izmjeničnu struju. Svaka elektroda, krov peći i rastopljeni metal zajedno čine električni krug koji održava luk.
Grafit je odabran za elektrode jer na jedinstven način kombinuje četiri svojstva koja nijedan drugi pristupačan materijal ne nudi u industrijskoj skali:
Razumijevanje proizvodnog procesa objašnjava zašto svojstva variraju između razreda i zašto kvalitetgrafitne elektrodedobiti premiju. Standardni put proizvodnje uključuje ove glavne korake:
Cijeli ciklus može potrajati nekoliko sedmica, što je jedan od razloga zašto je nabavka elektroda osjetljiva na tržišne cikluse i zašto je vrijeme isporuke važno u nabavci.
Sljedeća svojstva su ono što inženjeri i timovi za nabavku ocjenjuju kada određuju elektrodu. Vrijednosti su date kao tipični rasponi za komercijalne klase; tačne brojke se razlikuju u zavisnosti od proizvođača i razreda.
Otpornost mjeri koliko se snažno elektroda suprotstavlja protoku struje. Niže je bolje: niža otpornost znači manje električne energije koja se gubi kao toplina unutar same elektrode, tako da više energije stiže do luka. UHP elektrode postižu najniže vrijednosti (obično 5–7 µΩ·m) zahvaljujući igličastom koksu i potpunoj grafitizaciji, dok su RP elektrode veće (otprilike 7,5–9,5 µΩ·m).
Čvrstoća na savijanje (savijanje) ukazuje na otpornost na mehaničko lomljenje tokom rukovanja, montaže stuba i na termička i mehanička naprezanja otapanja — posebno urušavanje otpada i pomeranje krova. Veća čvrstoća smanjuje rizik od loma bradavica i elektroda, što je glavni uzrok zastoja i gubitka produktivnosti.
Nasipna gustina odražava koliko je elektroda čvrsta i kompaktna. Gušće elektrode općenito imaju nižu otpornost, veću čvrstoću i bolju otpornost na oksidaciju jer postoji manja unutrašnja poroznost za napad kisika. Tipične vrijednosti se kreću od oko 1,58 g/cm³ (RP) do 1,75 g/cm³ (UHP).
Modul elastičnosti opisuje krutost. Umjereni modul je zapravo poželjan: previše kruta elektroda prenosi toplinski napon i sklonija je pucanju, dok se previše mekana može deformirati. Ravnoteža između snage i modula je ključni dio dizajna elektroda.
Nisko i ravnomerno termičko širenje minimizira pucanje kada se vrh elektrode brzo zagreva tokom paljenja luka. Igličasta koksa orijentirana struktura daje HP iUHP elektrodeniži i ujednačeniji CTE, što je ključno za njihovu superiornu otpornost na termalni udar.
Grafit počinje značajno oksidirati na zraku iznad otprilike 400-500°C. Budući da je bočna površina elektrode izložena atmosferi peći, oksidacija je kontinuirani izvor potrošnje. Proizvođači smanjuju oksidaciju kroz zgušnjavanje, površinske prevlake, vodeno hlađene elektrodne sisteme i zaštitu od inertnog plina u peći.
Pepeo je neugljenični ostatak koji ostaje nakon sagorevanja. Niska količina pepela (<0,3% za kvalitetne razrede) je važna jer nečistoće pepela smanjuju provodljivost, povećavaju oksidaciju i mogu kontaminirati čeličnu kupku.
| Nekretnina | RP | HP | UHP |
|---|---|---|---|
| Zapreminska gustina (g/cm³) | 1,58–1,65 | 1,65–1,72 | 1,68–1,75 |
| Električna otpornost (µΩ·m) | 7.5–9.5 | 6.5–8.0 | 5,0–7,0 |
| Čvrstoća na savijanje (MPa) | 7–10 | 8–11 | 9–13 |
| Youngov modul (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1.8–2.5 | 1.2–1.8 | 0,9–1,5 |
| Sadržaj pepela (%) | <0.5 | <0.3 | <0.3 |
Napomena: Ovo su indikativni industrijski rasponi, a ne specifikacija. Uvijek zatražite proizvođačev certifikat analize za tačnu seriju koju kupujete.
Grafitne elektrode su klasifikovane u tri glavna razreda na osnovu sirovine i maksimalno dozvoljene gustine struje. Odabir odgovarajuće klase direktno utiče na produktivnost peći, potrošnju elektroda i ukupnu cijenu po toni čelika.
RP elektrode su napravljene prvenstveno od petrolej koksa i omogućavaju najniže gustine struje (obično do oko 17-24 A/cm²). Oni su najekonomičnija opcija i pogodni su za manje peći, manje snage i manje zahtjevne aplikacije. RP elektrode se obično isporučuju u prečnikima od 75 mm do oko 500 mm.
HP elektrode koriste mješavinu naftnog koksa i igličastog koksa, što omogućava veće gustine struje (otprilike 18–25 A/cm²). Nude nižu otpornost i bolju otpornost na termalni udar od RP, što ih čini pogodnim za srednje i velike peći gdje je potrebna veća produktivnost. Tipični prečnici se kreću od oko 200 mm do 600 mm.
UHP elektrode su napravljene od vrhunskog igličastog koksa i predstavljaju vrh asortimana, podržavajući gustine struje od otprilike 20-30 A/cm² i više. Pružaju najmanju otpornost, najveću gustoću i najbolju otpornost na oksidaciju, a neophodni su za velike moderne UHP peći (kapaciteta 100+ tona) gdje je vijek trajanja elektrode po toni čelika kritičan. UHP elektrode se obično isporučuju u prečnikima od 300 mm do 800 mm.
| Feature | RP | HP | UHP |
|---|---|---|---|
| Primarna sirovina | Naftni koks | Nafta + igličasti koks | Premium igle coca |
| Gustoća struje (A/cm²) | 17–24 | 18–25 | 20–30+ |
| Tipični prečnik (mm) | 75–500 | 200–600 | 300–800 |
| Troškovi | Najniže | Srednje | Najviša |
| Najbolje za | Male peći, livnice | Srednje/velike peći | Velike UHP peći za proizvodnju čelika |
Proizvodnja EAF čelika čini veliku većinu potrošnje grafitnih elektroda širom svijeta. U EAF-u, tri elektrode prolaze kroz krov peći i udaraju u luk na otpadno punjenje. Luk proizvodi temperature iznad 3000°C, topi otpad, koji se zatim rafinira u čelik.
Kako se globalna industrija čelika pomjera sa puteva visokih peći prema proizvodnji EAF s niskim udjelom ugljika, potražnja za visokokvalitetnim UHP elektrodama nastavlja rasti. Moderni EAF-ovi su također sve više "UHP" - koji rade na velikoj snazi transformatora - što postavlja veće zahtjeve za otpornost elektroda na termalni udar i otpornost na oksidaciju.
Nakon primarnog topljenja, rastopljeni čelik se često prenosi u peć za lonac za sekundarnu rafinaciju — podešavanje hemije, temperature i inkluzija prije livenja. Peći lopatice koriste grafitne elektrode za ponovno zagrijavanje i držanje čelika na preciznim temperaturama. Budući da peći lopatice rade manjom snagom i kraćim lukom od peći za topljenje, potrošnja elektroda po toni je manja, ali konzistentne, pouzdane elektrode su i dalje ključne za kontrolu temperature.
Potopljene lučne peći proizvode ferolegure (ferosilicij, ferohrom, feromangan), metal silicijum, fosfor i druge obojene proizvode. Ovdje su elektrode uronjene u naboj, a struja prolazi kroz teret kako bi se stvorila toplina otporom. Ove peći mogu koristiti grafitne elektrode ili, sve češće, elektrode većeg promjera za kontinuirani rad tokom dugih kampanja.
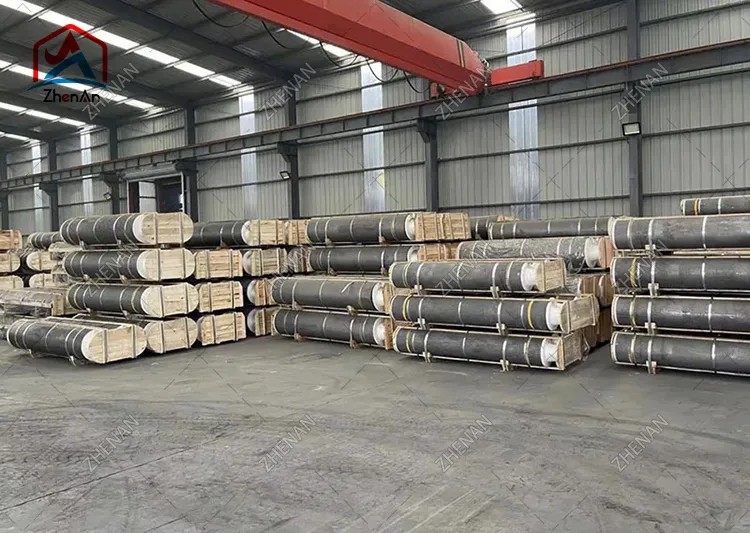
Odabir ispravne elektrode je balans parametara peći, radne prakse i ukupnih troškova vlasništva. Radite kroz ove korake:
Potrošnja elektroda se obično izražava u kilogramima po toni proizvedenog čelika (kg/t). Razumijevanje glavnih mehanizama gubitaka pomaže vam da usporedite dobavljače i smanjite troškove:
Tipična ukupna potrošnja kreće se od otprilike 1,2–2,5 kg/t za moderne UHP peći na veće vrijednosti za RP elektrode i manje peći. Svako smanjenje od 0,1 kg/t je direktna ušteda na potrošnom materijalu velike količine — zbog čega su kvalitet elektroda i ispravan izbor kvaliteta toliko važni.
Odabir odgovarajuće klase elektrode, promjera i konfiguracije bradavice ima direktan utjecaj na vašu produktivnost topljenja i cijenu po toni čelika. Kao specijalizovani proizvođač i dobavljač grafitnih elektroda, nudimo RP, HP i UHP elektrode prečnika od 75 mm do 800 mm, sa punim sertifikatima analize i tehničke podrške za dimenzionisanje peći.
ReciZhen An Vaš tip peći, snaga transformatora i trenutni zahtjevi, a mi ćemo preporučiti pravu specifikaciju uz konkurentnu ponudu.
.png)