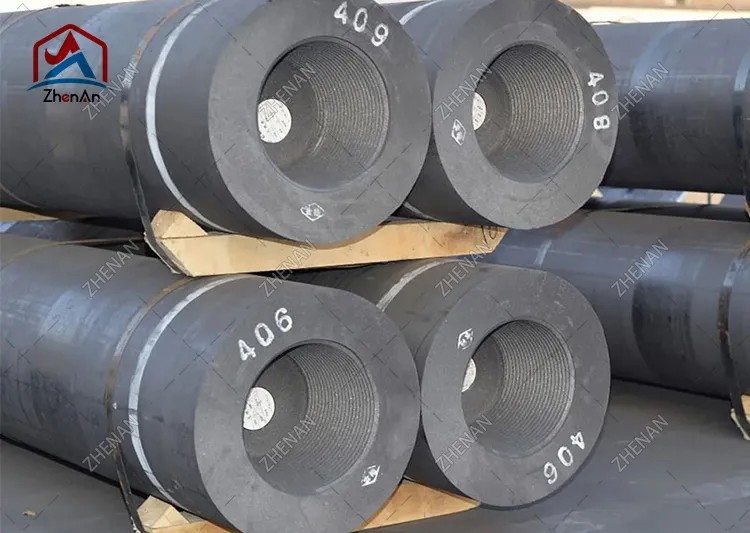
Qrafit elektrodları elektrik qövs sobası (EAF) polad istehsalı üçün yeganə ən vacib istehlak materialıdır. Onlar sobaya nəhəng cərəyanlar - çox vaxt 100.000 amper və ya daha çox - ötürür, elektrik enerjisini polad qırıntıları əridən istiyə çevirir. Sadə bir qara silindr kimi görünən material üçün qrafit elektrodlar, dəqiq fiziki xassələri ilə müəyyən edilən və çox həftəlik, çox addımlı bir proses vasitəsilə istehsal edilən təəccüblü dərəcədə mürəkkəb məhsullardır.
Bu təlimat izah edir əsas xassələri qrafit elektrodlarının, bu xüsusiyyətlərin necə çevrildiyini real dünya performansı, RP, HP və UHP dərəcələri arasındakı fərq və tam çeşid sənaye tətbiqləri. İstər polad zavodunun operatoru, istər tökmə zavodunun meneceri və ya satınalma mütəxəssisi olmağınızdan asılı olmayaraq, bu məqalə sizə nə axtarmaq lazım olduğunu və sobanız üçün düzgün elektrodu necə seçəcəyinizi başa düşməyə kömək edəcək.
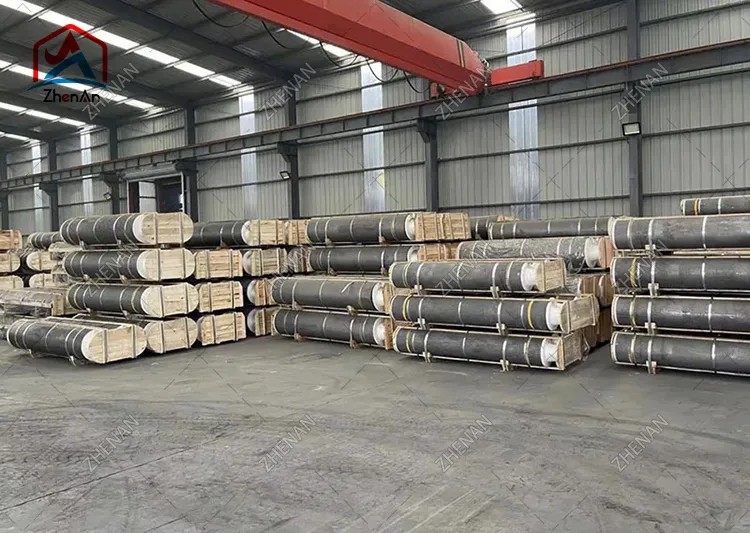
Qrafit elektrod, əsasən neft koksu, iynə koksu və kömür qatranı qatından hazırlanmış silindrik bir keçiricidir, o, çox yüksək temperaturda bişirilir və sonra qrafitləşir. Nəticə elektrik qövs sobasının içərisindəki sıx istilik, elektrik və mexaniki şəraitə tab gətirə bilən sıx, aşağı müqavimətli karbon gövdəsidir.
Struktur olaraq bir elektrod sistemi iki hissədən ibarətdir:
Heç bir parça sobanın damından ərimiş vannaya çatmaq üçün kifayət qədər uzun olmadığı üçün, çoxlu elektrod bölmələri konik yivli nipellərdən istifadə edərək bir-birinə vidalanır. Ucu ərimə zamanı istehlak edildiyi üçün yuxarıda yeni bölmələr əlavə olunur - davamlı "qidalanma" prosesi.
Üç fazalı AC elektrik qövs sobası üçün üç elektrod adətən üçbucaqlı formada yerləşdirilir. Hər bir elektrod, sobanın damı və ərimiş metal birlikdə qövsü saxlayan elektrik dövrəsini təşkil edir.
Qrafit elektrodlar üçün seçilir, çünki o, heç bir digər əlverişli materialın sənaye miqyasında təklif etmədiyi dörd xüsusiyyəti unikal şəkildə birləşdirir:
İstehsal prosesini başa düşmək xassələrin niyə siniflər arasında dəyişdiyini və nə üçün keyfiyyəti izah edirqrafit elektrodlarımükafat sifariş edin. Standart istehsal marşrutu bu əsas addımları əhatə edir:
Bütün dövrə çəkə bilər bir neçə həftə, elektrod tədarükünün bazar dövrlərinə həssas olmasının bir səbəbi və satınalmada sifariş vaxtının nə üçün vacib olmasıdır.
Aşağıdakı xüsusiyyətlər elektrodu təyin edərkən mühəndislərin və satınalma qruplarının qiymətləndirdiyi xüsusiyyətlərdir. Dəyərlər kimi verilir tipik diapazonlar kommersiya dərəcələri üçün; dəqiq rəqəmlər istehsalçıya və dərəcəyə görə dəyişir.
Müqavimət elektrodun cərəyan axınına nə qədər güclü müqavimət göstərdiyini ölçür. Aşağı daha yaxşıdır: aşağı müqavimət elektrodun özündə istilik kimi itirilən daha az elektrik enerjisi deməkdir, beləliklə qövsə daha çox enerji çatır. UHP elektrodları iynə koksu və tam qrafitləşmə sayəsində ən aşağı dəyərlərə (adətən 5-7 µΩ·m) nail olur, RP elektrodları isə daha yüksəkdir (təxminən 7,5–9,5 µΩ·m).
Bükülmə (əyilmə) gücü daşıma, sütunların yığılması zamanı mexaniki qırılmalara və ərimə zamanı istilik və mexaniki gərginliyə, xüsusən də hurda mağaraları və damın hərəkətinə qarşı müqaviməti göstərir. Daha yüksək möhkəmlik məmə və elektrodun qırılması riskini azaldır ki, bu da fasilələrin və məhsuldarlığın itirilməsinin əsas səbəbidir.
Kütləvi sıxlıq elektrodun nə qədər möhkəm və yığcam olduğunu əks etdirir. Daha sıx elektrodlar ümumiyyətlə daha aşağı müqavimətə, daha yüksək gücə və daha yaxşı oksidləşmə müqavimətinə malikdir, çünki oksigenin hücumu üçün daha az daxili gözeneklilik var. Tipik dəyərlər təxminən 1,58 g/sm³ (RP) ilə 1,75 g/sm³ (UHP) arasında dəyişir.
Elastik modul sərtliyi təsvir edir. Orta modul əslində arzuolunandır: çox sərt olan elektrod termal gərginliyi ötürür və çatlamağa daha çox meyllidir, çox yumşaq olan isə deformasiyaya uğraya bilər. Güc və modul arasındakı tarazlıq elektrod dizaynının əsas hissəsidir.
Aşağı və vahid istilik genişlənməsi qövs alovlanması zamanı elektrod ucu sürətlə qızdıqda çatlamağı minimuma endirir. İğne kokunun yönümlü quruluşu HP və verirUHP elektrodlarıdaha aşağı və daha vahid CTE, onların üstün termal şok müqavimətinin əsasını təşkil edir.
Qrafit təxminən 400-500 ° C-dən yuxarı havada mənalı şəkildə oksidləşməyə başlayır. Elektrodun yan səthi soba atmosferinə məruz qaldığından, oksidləşmə davamlı istehlak mənbəyidir. İstehsalçılar oksidləşməni sıxlaşdırma, səth örtükləri, su ilə soyudulan elektrod sistemləri və sobada inert qazdan qoruyucu vasitələrlə azaldır.
Kül yanmadan sonra qalan karbon olmayan qalıqdır. Aşağı kül (keyfiyyət dərəcələri üçün <0,3%) vacibdir, çünki kül çirkləri keçiriciliyi aşağı salır, oksidləşməni artırır və polad vannanı çirkləndirə bilər.
| Əmlak | RP | HP | UHP |
|---|---|---|---|
| Kütləvi sıxlıq (g/sm³) | 1,58–1,65 | 1,65–1,72 | 1,68–1,75 |
| Elektrik müqaviməti (µΩ·m) | 7,5–9,5 | 6,5-8,0 | 5,0-7,0 |
| Bükülmə gücü (MPa) | 7–10 | 8–11 | 9–13 |
| Young modulu (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1,8-2,5 | 1,2–1,8 | 0,9-1,5 |
| Kül tərkibi (%) | <0,5 | <0.3 | <0.3 |
Qeyd: Bunlar spesifikasiya deyil, göstərici sənaye diapazonlarıdır. Aldığınız dəqiq partiya üçün həmişə istehsalçının analiz sertifikatını tələb edin.
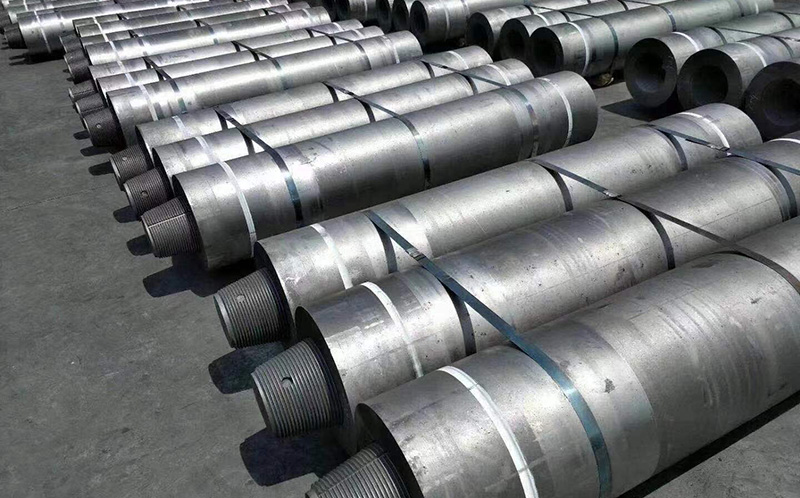
Qrafit elektrodları xammala və maksimum icazə verilən cərəyan sıxlığına görə üç əsas sinifə bölünür. Doğru çeşidin seçilməsi birbaşa sobanın məhsuldarlığına, elektrod istehlakına və bir ton poladın ümumi dəyərinə təsir göstərir.
RP elektrodları əsasən neft kokundan hazırlanır və ən aşağı cərəyan sıxlığına imkan verir (adətən təxminən 17-24 A/sm²). Onlar ən qənaətcil seçimdir və daha kiçik sobalar, aşağı güc əməliyyatları və daha az tələbkar tətbiqlər üçün uyğundur. RP elektrodları adətən 75 mm-dən təxminən 500 mm-ə qədər diametrdə verilir.
HP elektrodları daha yüksək cərəyan sıxlığına (təxminən 18-25 A/sm²) imkan verən neft koksu və iynə kokunun qarışığından istifadə edir. Onlar RP-dən daha aşağı müqavimət və daha yaxşı termal zərbə müqaviməti təklif edir, bu da onları daha yüksək məhsuldarlığın tələb olunduğu orta və böyük sobalar üçün uyğun edir. Tipik diametrlər təxminən 200 mm ilə 600 mm arasında dəyişir.
UHP elektrodları premium iynə kokundan hazırlanır və təxminən 20-30 A/sm² və daha yuxarı cərəyan sıxlığını dəstəkləyərək, çeşidin ən üst hissəsini təmsil edir. Onlar ən aşağı müqaviməti, ən yüksək sıxlığı və ən yaxşı oksidləşmə müqavimətini təmin edir və hər ton polad üçün elektrodun ömrünün kritik olduğu böyük müasir UHP sobaları (100+ ton tutumu) üçün vacibdir. UHP elektrodları adətən 300 mm-dən 800 mm-ə qədər diametrdə verilir.
| Xüsusiyyət | RP | HP | UHP |
|---|---|---|---|
| İlkin xammal | Neft koksu | Neft + iynə koksu | Premium iynə kola |
| Cari sıxlıq (A/sm²) | 17–24 | 18-25 | 20-30+ |
| Tipik diametr (mm) | 75-500 | 200-600 | 300-800 |
| Xərc | Ən aşağı | Orta | Ən yüksək |
| Üçün ən yaxşısı | Kiçik sobalar, tökmə zavodları | Orta/böyük sobalar | Böyük UHP poladqayırma sobaları |
EAF polad istehsalı dünya üzrə qrafit elektrod istehlakının böyük əksəriyyətini təşkil edir. EAF-da üç elektrod sobanın damından keçir və hurda yükünə qövs vurur. Qövs 3000°C-dən yuxarı temperatur yaradır, qırıntıları əridir, daha sonra poladda təmizlənir.
Qlobal polad sənayesi yüksək soba marşrutlarından aşağı karbonlu EAF istehsalına doğru dəyişdikcə, yüksək keyfiyyətli UHP elektrodlarına tələbat artmaqda davam edir. Müasir EAF-lər də getdikcə daha çox "UHP" olur - yüksək transformator gücündə işləyir - bu, elektrod istilik-şok müqavimətinə və oksidləşmə müqavimətinə daha çox tələblər qoyur.
İlkin ərimədən sonra ərinmiş polad tez-tez ikincil emal üçün bir çömçə sobasına köçürülür - tökmədən əvvəl kimya, temperatur və daxilolmaların tənzimlənməsi. Poladı yenidən qızdırmaq və dəqiq temperaturda saxlamaq üçün çəngəl sobaları qrafit elektrodlarından istifadə edir. Çömçə sobaları ərimə sobalarına nisbətən daha az gücdə və daha qısa qövsdə işlədiyi üçün ton başına elektrod sərfiyyatı daha azdır, lakin temperaturun idarə edilməsi üçün davamlı, etibarlı elektrodlar hələ də vacibdir.
Sualtı qövs sobalarında ferroərintilər (ferrosilikon, ferroxrom, ferromanqan), silikon metal, fosfor və digər əlvan məhsullar istehsal olunur. Burada elektrodlar yükə batırılır və cərəyan müqavimətlə istilik yaratmaq üçün yükdən keçir. Bu sobalar uzun kampaniyalarda fasiləsiz işləmək üçün qrafit elektrodlardan və ya getdikcə daha böyük diametrli elektrodlardan istifadə edə bilər.
Düzgün elektrodun seçilməsi soba parametrlərinin, əməliyyat təcrübəsinin və mülkiyyətin ümumi dəyərinin balansıdır. Bu addımlarla işləyin:
Elektrod istehlakı adətən istehsal olunan polad tonuna görə kiloqramla ifadə edilir (kq/t). Əsas itki mexanizmlərini başa düşmək sizə təchizatçıları müqayisə etməyə və xərcləri azaltmağa kömək edir:
Tipik ümumi istehlak təxminən arasında dəyişir 1,2–2,5 kq/t müasir UHP sobaları üçün RP elektrodları və daha kiçik sobalar üçün daha yüksək dəyərlərə. Hər 0,1 kq/t azalma yüksək həcmli istehlak materialına birbaşa xərclərə qənaətdir - buna görə elektrodun keyfiyyəti və düzgün çeşid seçimi çox vacibdir.
Düzgün elektrod dərəcəsini, diametrini və məmə konfiqurasiyasını seçmək ərimə məhsuldarlığınıza və bir ton poladın dəyərinə birbaşa təsir göstərir. Mütəxəssis qrafit elektrod istehsalçısı və tədarükçüsü olaraq biz 75 mm-dən 800 mm-ə qədər diametrli RP, HP və UHP elektrodlarını, analiz sertifikatları və soba ölçüləri üçün texniki dəstək təqdim edirik.
deyinZhen An soba tipiniz, transformatorun gücü və cari tələblər, və biz rəqabətli kotirovka ilə düzgün spesifikasiyanı tövsiyə edəcəyik.
.png)