في صناعة الصلب الحديثة، تعد السبائك الدقيقة أمرًا حيويًا لتحقيق قوة شد عالية، وقابلية لحام فائقة، وصلابة الصدمات دون إضافة الكربون الزائد. بين عناصر التقوية، ؛الفاناديوم (الخامس)&نبسب؛ لقد كان منذ فترة طويلة المعيار الذهبي لتقوية هطول الأمطار وتنقية الحبوب.
ومع ذلك، عند اختيار مادة مضافة للفاناديوم، يواجه علماء المعادن ومديرو المشتريات في مصانع الصلب معضلة متكررة: ؛هل يجب عليك استخدام الفيروفاناديوم التقليدي (FeV) أو سبائك الفاناديوم والنيتروجين الحديثة (VN)؟
يؤثر اختيار السبيكة الخاطئة بشكل مباشر على تكاليف الإنتاج واتساق الإنتاجية والخواص الميكانيكية النهائية. فيما يلي مقارنة معدنية واقتصادية شاملة لمساعدتك في اختيار أفضل مادة مضافة لعمليات صناعة الصلب الخاصة بك.
&نبسب؛
لفهم أدائها، يجب أن ننظر إلى تركيباتها الكيميائية وكيفية تصرفها في الفولاذ المنصهر.
&نبسب؛
الفيروفاناديومهي سبيكة رئيسية تتكون أساسًا من الحديد والفاناديوم، ويتم توفيرها عادةً باسم ؛FeV50 ؛(50&ndash؛55% V) أو ؛FeV80 ؛(78&ndash؛82% V).
الآلية: ؛ يذوب الفاناديوم في الفولاذ المنصهر ويشكل كربيدات الفاناديوم (VCVC) ونيتريدات الفاناديوم (VNVN) أثناء الدرفلة والتبريد اللاحقة.
&نبسب؛
الحد:&نبسب؛ يعتمد FeV فقط على النيتروجين المتبقي الموجود بطبيعته في الفولاذ المنصهر (غالبًا 30&ndash فقط؛ 80 جزء في المليون). نظرًا لأن مستويات النيتروجين محدودة، فإن الكثير من الفاناديوم يترسب فقط على شكل كربيدات أكثر خشونة بدلاً من نيتريدات أدق وأكثر تقوية.
.jpg)
&نبسب؛
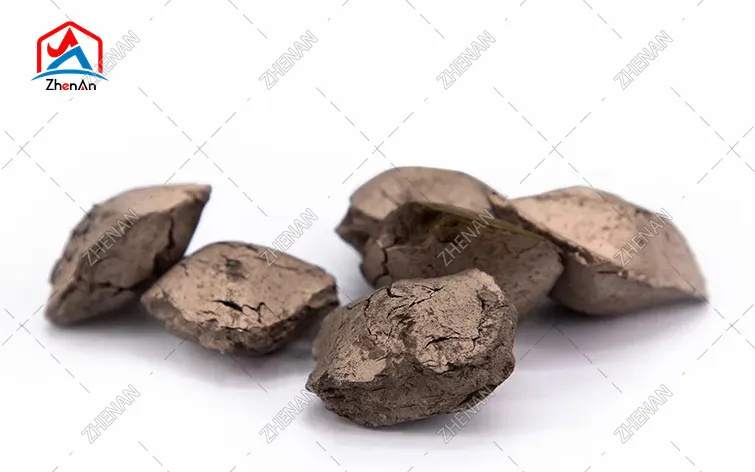
سبائك الفاناديوم والنيتروجين (عادة ؛VN12&نبسب؛أو&نبسب؛VN16) يحتوي عادةً على 77&نداش؛ 80% الفاناديوم و12&نداش؛ 16% نيتروجين. يتم إنتاجه عن طريق تقليل الكربون الفراغي ونيترة خامس أكسيد الفاناديوم (V2O5V2 O5).
&نبسب؛
الآلية:&نبسب؛ يقوم VN بإدخال النيتروجين عمدًا بنسبة متكافئة 1:4 أو 1:5 مع الفاناديوم.
الميزة:&نبسب؛ الفاناديوم والنيتروجين لهما ألفة كيميائية عالية. إن الإضافة المتعمدة للنيتروجين تعزز بشكل كبير تكوين مادة دقيقة للغاية ومشتتة بكثافة؛كربونيتريد الفاناديوم [V(C،N)V(C،N)]&نبسب؛ الجسيمات أثناء التحول من الأوستينيت إلى الفريت. يؤدي هذا إلى تكثيف تأثير تقوية هطول الأمطار أثناء تثبيت حدود حبيبات الأوستينيت.
&نبسب؛
&نبسب؛
&نبسب؛
| الميزة / متري | الفيروفاناديوم (FeV80/FeV50) | سبائك الفاناديوم والنيتروجين (VN16) | الفائز / الميزة |
| التركيب الكيميائي النموذجي | الخامس: 50-82%، ج: 0.1-0.3%، الحديد: بال. | الخامس: 77-81%، العدد: 12-16%، ج: ~6% | VN ؛ (يوفر النيتروجين النشط) |
| استهلاك محدد للفاناديوم | خط الأساس القياسي (100%) | مطلوب 20% إلى 40% أقل من V | VN ؛ (توفير كبير في التكاليف) |
| معدل استرداد الفاناديوم | 85% أنداش؛ 92% | 95% أنداش؛ 98% | VN ؛ (أعلى وأمب؛ أكثر استقرارًا) |
| الكثافة (إضافة التنصت) | ~6.5 - 8.0 جم/سم3؛ | ~4.5 - 5.5 جم/سم3؛ | FeV ؛ (انغماس أسهل في الخبث) |
| خطر شيخوخة الإجهاد | منخفض للغاية | المخاطر المحتملة في الفولاذ ذو السحب العميق | FeV ؛ (أكثر أمانًا للفولاذ فائق النظافة) |
| التطبيقات القياسية | فولاذ الأدوات، شريط HSLA، الحديد الزهر | حديد التسليح (HRB400/500/600)، قسم فولاذي | يعتمد على التطبيق |
إذا كان مصنعك ينتج حديد التسليح المشوه عالي القوة (على سبيل المثال، ASTM A615/A706 Grade 60/80، BS4449، أو China HRB400/HRB500)، ؛سبائك الفاناديوم والنيتروجينهو بشكل لا لبس فيه الخيار الأفضل.
التوفير في الفاناديوم بنسبة 30%:&نبسب؛ لأن النيتروجين المزود يزيد من تقوية هطول الأمطار وإضافة & نبسب؛يحقق 0.03% V عبر سبيكة VN نفس قوة الخضوع مثل إضافة 0.045%&ndash؛ 0.050% V عبر FeV.
ونظرًا لسعر السوق المرتفع والمتقلب لخامس أكسيد الفاناديوم، فإن هذا 30&ndash؛ يؤدي التخفيض بنسبة 40% في استخدام الفاناديوم الخام إلى توفير كبير في تكاليف الإنتاج لكل طن من الفولاذ.
&نبسب؛
يمكن أن يسبب النيتروجين الحر الخلالي الزائد "؛ إجهاد الشيخوخة والحصص؛ (الاختناق مع مرور الوقت) وتقليل قابلية التشكيل في الصفائح المدرفلة على البارد ودرجات السيارات ذات السحب العميق.
في مثل هذه التطبيقات، يتم وضع حدود عليا صارمة على محتوى النيتروجين (ن<؛40 ؛ppmN<؛40 ؛ppm)
الفيروفاناديوم هو الاختيار الإلزامي ؛ هنا لأنها سبائك دقيقة دون رفع الفولاذ النهائي '؛s تجمع النيتروجين.
&نبسب؛
FeV&نبسب؛ يتمتع بثقل نوعي أعلى، مما يسمح له باختراق طبقات خبث المغرفة السميكة بسهولة إلى البركة المنصهرة.
سبيكة VNنظرًا لكونها أخف وزنًا، فإنها تتطلب ممارسات موحدة لإضافة المغرفة: يجب إضافتها إلى تيار التنصت أثناء مرحلة التنصت المبكرة إلى المتوسطة (بعد إزالة الأكسدة الأولية) لمنعها من الطفو فوق الخبث والأكسدة. ومع ذلك، عند إضافته بشكل صحيح، يحقق VN استقرارًا ملحوظًا؛معدل استرداد الفاناديوم أعلى من 95%.
.jpg)
&نبسب؛
النظر في مصنع الصلب لإنتاج ؛1،000،000 طن من حديد التسليح من الدرجة 500 سنويًا:
باستخدام FeV:&نبسب؛ الهدف إضافة الفاناديوم = 0.045%. إجمالي V النقي المطلوب = 450 طن.
استخدام سبائك VN:&نبسب؛ تم تخفيض إضافة الفاناديوم المستهدفة إلى 0.032% بسبب تآزر النيتروجين. إجمالي V النقي المطلوب = 320 طن.
صافي التوفير بالفاناديوم:&نبسب؛ 130 طناً من الفاناديوم النقي سنوياً.
بمتوسط سعر الفاناديوم 35000 دولار للطن، يمكن التبديل من FeV إلى VN التوصيل & nbsp؛تخفيضات في تكاليف المواد الخام تزيد عن 4،500،000 دولار&نبسب؛ سنويًا، حتى بعد حساب فرق السعر لقوالب VN.
&نبسب؛
حدد سبيكة الفاناديوم والنيتروجين (VN) إذا:
منتجاتك الأساسية هي حديد التسليح عالي القوة، أو الأقسام الهيكلية، أو الألواح عالية القوة.
هدفك هو تقليل تكاليف شراء السبائك الحديدية.
تسمح عملية تكرير/تنصت المغرفة الخاصة بك بإضافة متحكم فيها.
&نبسب؛
حدد الفيروفاناديوم (FeV) إذا:
أنت تنتج صفائح السيارات، أو درجات السحب العميق، أو قضبان الأسلاك للعنوان البارد، أو فولاذ الأدوات/القوالب.
تتطلب المعادن الخاصة بك تركيزات منخفضة للغاية من النيتروجين.
أنت تقوم بتشغيل عمليات صب سبائك خاصة حساسة للنيتريدات الخلالية.
هل تؤدي معدلات استرداد السبائك غير المنتظمة إلى زيادة تكاليف صناعة الصلب لديك؟ نحن نقدم المعتمدة & نبسب؛قوالب FeV50 وFeV80 وVN12/VN16 ؛ لمصانع الصلب والمسابك العالمية.
✅ ؛النيتروجين المتسق & أمبير؛ نسب الفاناديوم ؛ لقوة الخضوع المتوقعة
✅ ؛عبوة مقاومة للرطوبة، مفرغة من الهواء/النيتروجين ؛ (أكياس 10 كجم/أكياس سائبة بوزن 1 طن)
✅ ؛شهادات فحص التركيب الكيميائي الكاملة لـ SGS/BV&نبسب؛ مع كل دفعة
.png)