Grafietelektrodes is die enkele belangrikste verbruiksartikel in die vervaardiging van elektriese boogoonde (EAF). Hulle dra enorme strome - dikwels 100 000 ampère of meer - in die oond in, wat elektriese energie omskakel in die hitte wat afvalstaal smelt. Maar vir 'n materiaal wat soos 'n eenvoudige swart silinder lyk, is grafietelektrodes verbasend komplekse produkte, gedefinieer deur presiese fisiese eienskappe en vervaardig deur 'n multi-week, multi-stap proses.
Hierdie gids verduidelik die sleutel eienskappe van grafietelektrodes, hoe daardie eienskappe vertaal word in werklike prestasie, die verskil tussen RP, HP en UHP grade, en die volle reeks van industriële toepassings. Of jy nou 'n staalaanlegoperateur, 'n gieterybestuurder of 'n verkrygingspesialis is, hierdie artikel sal jou help om te verstaan waarna om te kyk - en hoe om die regte elektrode vir jou oond te kies.
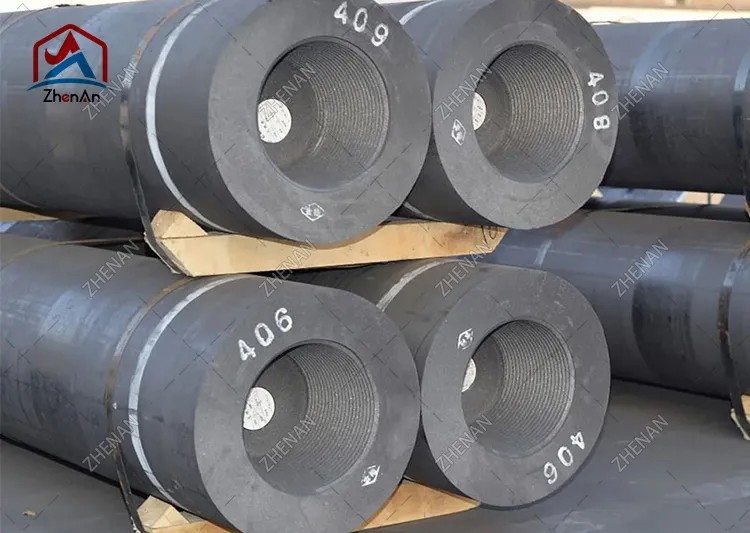
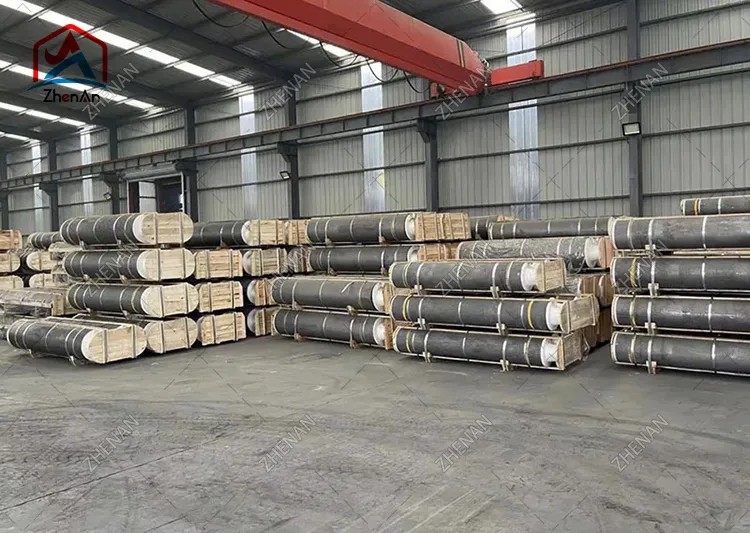
'n Grafietelektrode is 'n silindriese geleier wat hoofsaaklik van petroleumkoks, naaldkoks en steenkoolteerpek gemaak word, wat gebak en dan teen uiters hoë temperature gegrafitiseer word. Die resultaat is 'n digte, lae-weerstand koolstofliggaam wat die intense termiese, elektriese en meganiese toestande binne 'n elektriese boogoond kan weerstaan.
Struktureel bestaan 'n elektrodestelsel uit twee dele:
Omdat geen enkele stuk lank genoeg is om van die oonddak tot by die gesmelte bad te bereik nie, word verskeie elektrode-afdelings saamgeskroef met behulp van tapse skroefdraadtepels. Soos die punt tydens smelt verteer word, word nuwe afdelings aan die bokant bygevoeg - 'n deurlopende "voeding" proses.
Drie elektrodes word tipies in 'n driehoekige patroon gerangskik vir 'n driefase WS elektriese boogoond. Elke elektrode, die oonddak en die gesmelte metaal vorm saam die elektriese stroombaan wat die boog onderhou.
Grafiet word vir elektrodes gekies omdat dit vier eienskappe uniek kombineer wat geen ander bekostigbare materiaal op industriële skaal bied nie:
Om die vervaardigingsproses te verstaan, verduidelik hoekom eienskappe tussen grade verskil en hoekom kwaliteitgrafiet elektrodes'n premie beveel. Die standaard produksieroete behels hierdie hoofstappe:
Die hele siklus kan neem etlike weke, wat een van die redes is waarom elektrodetoevoer sensitief is vir marksiklusse en waarom leitye saak maak in verkryging.
Die volgende eienskappe is wat ingenieurs en verkrygingspanne evalueer wanneer 'n elektrode gespesifiseer word. Waardes word gegee as tipiese reekse vir kommersiële grade; presiese syfers verskil volgens vervaardiger en graad.
Weerstand meet hoe sterk die elektrode stroomvloei teenstaan. Laer is beter: laer weerstand beteken minder elektriese energie wat verlore gaan as hitte binne die elektrode self, so meer energie bereik die boog. UHP-elektrodes bereik die laagste waardes (tipies 5–7 µΩ·m) danksy naaldkoks en volle grafitisering, terwyl RP-elektrodes hoër is (ongeveer 7.5–9.5 µΩ·m).
Buig (buig) sterkte dui op weerstand teen meganiese breek tydens hantering, kolomsamestelling, en die termiese en meganiese spanning van smelt - veral skroot-instortings en dakbeweging. Hoër sterkte verminder die risiko van tepel- en elektrodebreek, wat 'n groot oorsaak is van stilstand en verlore produktiwiteit.
Bulkdigtheid weerspieël hoe solied en kompak die elektrode is. Digter elektrodes het oor die algemeen laer weerstand, hoër sterkte en beter oksidasieweerstand omdat daar minder interne porositeit is vir suurstof om aan te val. Tipiese waardes wissel van ongeveer 1,58 g/cm³ (RP) tot 1,75 g/cm³ (UHP).
Elastiese modulus beskryf styfheid. 'n Matige modulus is eintlik wenslik: 'n elektrode wat te styf is dra termiese spanning oor en is meer geneig om te kraak, terwyl een wat te sag is, kan vervorm. Die balans tussen sterkte en modulus is 'n kerndeel van elektrode-ontwerp.
Lae en eenvormige termiese uitsetting verminder krake wanneer die elektrodepunt vinnig verhit tydens boogontsteking. Naald coke se georiënteerde struktuur gee HP enUHP elektrodes'n laer en meer eenvormige CTE, wat sentraal is tot hul voortreflike termiese skokweerstand.
Grafiet begin betekenisvol oksideer in lug bo ongeveer 400–500°C. Aangesien die syoppervlak van 'n elektrode aan 'n oondatmosfeer blootgestel word, is oksidasie 'n deurlopende bron van verbruik. Vervaardigers verminder oksidasie deur verdigting, oppervlakbedekkings, waterverkoelde elektrodestelsels en inerte-gas-afskerming by die oond.
As is die nie-koolstofresidu wat na verbranding oorgebly het. Lae as (<0.3% vir kwaliteit grade) is belangrik omdat as onsuiwerhede geleidingsvermoë verlaag, oksidasie verhoog en die staalbad kan besoedel.
| Eiendom | RP | HP | UHP |
|---|---|---|---|
| Grootmaatdigtheid (g/cm³) | 1,58–1,65 | 1,65–1,72 | 1,68–1,75 |
| Elektriese weerstand (µΩ·m) | 7,5–9,5 | 6,5–8,0 | 5,0–7,0 |
| Buigsterkte (MPa) | 7–10 | 8–11 | 9–13 |
| Young se modulus (GPa) | 7–11 | 8–12 | 9–14 |
| CTE (×10⁻⁶/°C) | 1,8–2,5 | 1,2–1,8 | 0,9–1,5 |
| Asinhoud (%) | <0,5 | <0,3 | <0,3 |
Let wel: Dit is 'n aanduiding van die bedryfreekse, nie 'n spesifikasie nie. Vra altyd die vervaardiger se ontledingsertifikaat vir die presiese bondel wat jy koop.
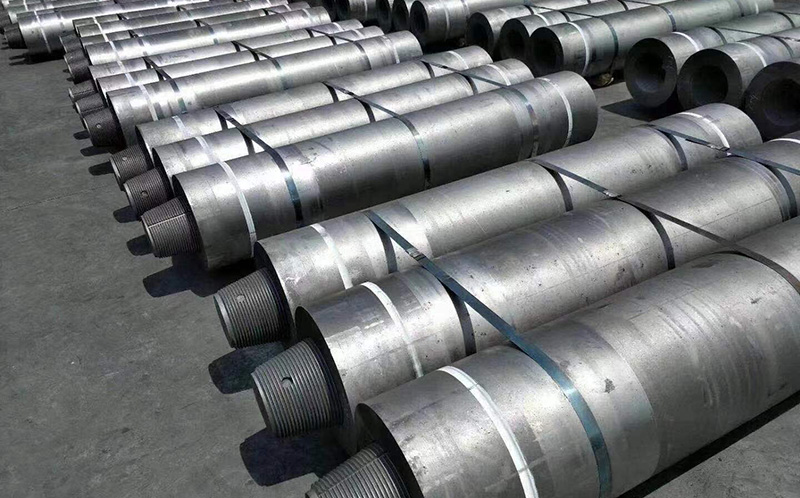
Grafietelektrodes word in drie hoofgrade geklassifiseer gebaseer op grondstof en maksimum toelaatbare stroomdigtheid. Die keuse van die regte graad beïnvloed oondproduktiwiteit, elektrodeverbruik en totale koste per ton staal direk.
RP-elektrodes word hoofsaaklik van petroleumkoks gemaak en laat die laagste stroomdigthede toe (gewoonlik tot ongeveer 17–24 A/cm²). Hulle is die mees ekonomiese opsie en is geskik vir kleiner oonde, laer krag bedrywighede en minder veeleisende toepassings. RP-elektrodes word gewoonlik in diameters van 75 mm tot ongeveer 500 mm verskaf.
HP-elektrodes gebruik 'n mengsel van petroleumkoks en naaldkoks, wat hoër stroomdigthede toelaat (ongeveer 18–25 A/cm²). Hulle bied laer weerstand en beter termiese skokweerstand as RP, wat hulle geskik maak vir medium en groot oonde waar hoër produktiwiteit vereis word. Tipiese diameters wissel van ongeveer 200 mm tot 600 mm.
UHP-elektrodes word gemaak van premium naaldkoks en verteenwoordig die toppunt van die reeks, wat stroomdigthede van ongeveer 20–30 A/cm² en hoër ondersteun. Hulle lewer die laagste weerstand, hoogste digtheid en beste oksidasieweerstand, en is noodsaaklik vir groot moderne UHP-oonde (100+ ton kapasiteit) waar elektrodelewe per ton staal van kritieke belang is. UHP-elektrodes word tipies in diameters van 300 mm tot 800 mm verskaf.
| Kenmerk | RP | HP | UHP |
|---|---|---|---|
| Primêre grondstof | Petroleum coke | Petroleum + naald coke | Premium naald coke |
| Stroomdigtheid (A/cm²) | 17–24 | 18–25 | 20–30+ |
| Tipiese deursnee (mm) | 75–500 | 200–600 | 300–800 |
| Koste | Laagste | Medium | Hoogste |
| Beste vir | Klein oonde, gieterye | Medium/groot oonde | Groot UHP-staalvervaardigingsoonde |
EAF-staalvervaardiging is verantwoordelik vir die oorgrote meerderheid van grafietelektrodeverbruik wêreldwyd. In 'n EAF gaan drie elektrodes deur die oonddak en slaan 'n boog op die afvallading. Die boog produseer temperature bo 3 000°C, wat die afval smelt, wat dan tot staal verfyn word.
Namate die wêreldwye staalbedryf van hoogoondroetes na laer-koolstof EAF-produksie verskuif, neem die vraag na hoëgehalte UHP-elektrodes steeds toe. Moderne EAF's is ook toenemend "UHP" - wat teen hoë transformatorkrag werk - wat groter eise stel aan elektrode termiese skokweerstand en oksidasieweerstand.
Na primêre smelting word gesmelte staal dikwels na 'n skepoond oorgedra vir sekondêre raffinering - aanpassing van chemie, temperatuur en insluitings voor giet. Skepoonde gebruik grafietelektrodes om die staal te herverhit en teen presiese temperature te hou. Omdat lepeloonde teen laer krag en korter boog werk as smeltoonde, is elektrodeverbruik per ton laer, maar konsekwente, betroubare elektrodes is steeds noodsaaklik vir temperatuurbeheer.
Ondergedompelde boogoonde produseer ferrolegerings (ferrosilikon, ferrochroom, ferromangaan), silikonmetaal, fosfor en ander nie-ysterhoudende produkte. Hier word elektrodes in die lading gedompel, en stroom gaan deur die las om hitte deur weerstand op te wek. Hierdie oonde kan grafietelektrodes gebruik of, toenemend, groter deursnee elektrodes wat vir deurlopende werking oor lang veldtogte gebruik word.
Die keuse van die korrekte elektrode is 'n balans van oondparameters, bedryfspraktyk en totale koste van eienaarskap. Werk deur hierdie stappe:
Elektrodeverbruik word normaalweg uitgedruk in kilogram per ton staal geproduseer (kg/t). Om die belangrikste verliesmeganismes te verstaan, help jou om verskaffers te meet en koste te verminder:
Tipiese totale verbruik wissel van ongeveer 1,2–2,5 kg/t vir moderne UHP-oonde tot hoër waardes vir RP-elektrodes en kleiner oonde. Elke 0,1 kg/t vermindering is 'n direkte kostebesparing op 'n hoëvolume verbruiksgoedere - en daarom is elektrodekwaliteit en korrekte graadkeuse so belangrik.
Die keuse van die regte elektrodegraad, deursnee en tepelkonfigurasie het 'n direkte impak op jou smeltproduktiwiteit en koste per ton staal. As 'n spesialis-grafietelektrodevervaardiger en -verskaffer verskaf ons RP-, HP- en UHP-elektrodes in deursnee van 75 mm tot 800 mm, met volledige ontledingsertifikate en tegniese ondersteuning vir oondgrootte.
VertelZhen An jou oondtipe, transformatorkrag en stroomvereistes, en ons sal die regte spesifikasie aanbeveel met 'n mededingende kwotasie.
.png)